
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-09-21 Kaynak:Bu site


Devasa, asimetrik parçaların damgalanması ciddi bir mühendislik sorunu teşkil eder. Kızak paralelliğinden veya parça kalitesinden ödün vermeden geniş yatak alanlarında aşırı tonajları yönetmelisiniz. Otomotiv gövde panelleri, cihaz kabukları veya büyük havacılık bileşenleri oluştururken gerekli kuvvet nadiren silindirin altında mükemmel şekilde merkezlenir. Bu eksantrik yükleme, pres yapısında çok büyük bir stres yaratır. Süspansiyon sistemini gereğinden az belirlerseniz, merkez dışı kuvvetler erken kalıp aşınmasına, kabul edilemez parça toleranslarına ve ciddi ekipman hasarına neden olur.
Bunu çözmek, baskı mimarileri arasındaki temel yapısal farklılıkların değerlendirilmesini gerektirir. seçimi, Dört noktalı ve iki noktalı pres uzun vadeli operasyonel uygulanabilirliği, takım ömrünü, otomasyon uyumluluğunu ve genel ekipman verimliliğini belirler. Doğru konfigürasyonun seçilmesi, şiddetli devrilme anlarında bile kızağın desteğe paralel kalmasını sağlayarak hem takımları hem de pres çerçevesini korur.
Yük Altında Paralellik: Dört Noktalı Pres, şiddetli merkez dışı yükleme sırasında kayma devrilmesine karşı üstün direnç sağlar ve bu da masif, asimetrik parçalar için bunu zorunlu kılar.
Yatak Boyutu Sınırlamaları: İki noktalı presler genellikle 120-144 inçe kadar olan soldan sağa yatak boyutları için idealdir; bunun aşılması, genellikle sapmayı önlemek için dört noktalı bir mimari gerektirir.
Kalıplama ve Otomasyon Stratejisi: Pres yatağının uçlarında ağır dengesiz yüklerin olduğu çok istasyonlu transfer kalıplarının yanı sıra büyük pencere açıklıkları gerektiren robotik otomasyon, dört noktalı sistemin köşe destek mekaniğini gerektirir.
Derin Çekme Yetenekleri: Dört noktalı sistemler, büyük otomotiv veya cihaz panellerinin derin çekilmesi için gereken masif kalıp yastıklarını entegre ederken üstün stabilite sunar.
Maliyet ve Yetenek: Dört noktalı pres önemli ölçüde daha yüksek bir başlangıç yatırımı ve karmaşık bakım gerektirirken, büyük panel uygulamalarında takım aşınmasını ve hurda oranlarını büyük ölçüde azaltır.
İçindekiler
Presli süspansiyon sistemi, damgalama sırasında sürgü ve desteğin düzgün şekilde hizalanmasını sağlar. Şekillendirme kuvvetlerini eşit olarak dağıtır ve ağır yükler altında deformasyonu azaltır.
Damgalama sırasında malzeme kızağa doğru geri itilir. Dengeli yüklerin taşınması daha kolaydır ancak büyük veya karmaşık parçalar genellikle eşit olmayan kuvvetler oluşturur. Süspansiyon sistemi stabilitenin korunmasına ve takımın korunmasına yardımcı olur.
İki noktalı baskı, slaytı hareket ettirmek için iki tahrik bağlantısını kullanır. Bu tasarım, yüklerin nispeten dengeli olduğu standart damgalama işlemleri için iyi bir stabilite sağlar.
Yaygın uygulamalar:
Aşamalı ölür
Standart damgalama parçaları
Dengeli üretim süreçleri
İki noktalı presler, yük altında kayma hareketini azaltmak için kılavuz sistemlerine dayanır. Uygun maliyetlidirler ve birçok genel damgalama uygulaması için uygundurlar.
Dört noktalı baskı, slaydın köşelerine yakın bulunan dört tahrik bağlantısını kullanır. Bu tasarım daha iyi destek sağlar ve merkezden uzaktaki ağır yükleme sırasında dengeyi artırır.
Avantajları:
Daha iyi slayt hizalaması
Düzensiz kuvvetlere karşı daha yüksek direnç
Büyük ve karmaşık parçalar için uygundur
Dört noktalı presler genellikle derin çekme ve büyük panel damgalama için kullanılır. Gelişmiş tahrik sistemleri daha güçlü kuvvet kontrolü sağlar ancak daha karmaşık senkronizasyon ve bakım gerektirir.
Tahrik Mekanizması |
Birincil Başvuru |
Zorla Teslimat Özellikleri |
Yapısal Etki |
|---|---|---|---|
Standart Krank Mili |
Körleme, sığ şekillendirme, yüksek hızlı progresif kalıplar. |
Pik tonajı alt ölü noktaya (BDC) çok yakın bir yerde sağlar. |
Aşırı merkez dışı yükler altında burulma bükülmesine maruz kalır. |
Eksantrik Dişli |
Derin çekme, geniş panel şekillendirme, ağır transfer kalıpları. |
Yüksek tonajı strokta daha yüksekte tutar (örneğin, BDC"nin 1/2 inç üzerinde). |
Krank milinin bükülmesini ortadan kaldırır; muazzam yapısal sağlamlık sağlar. |
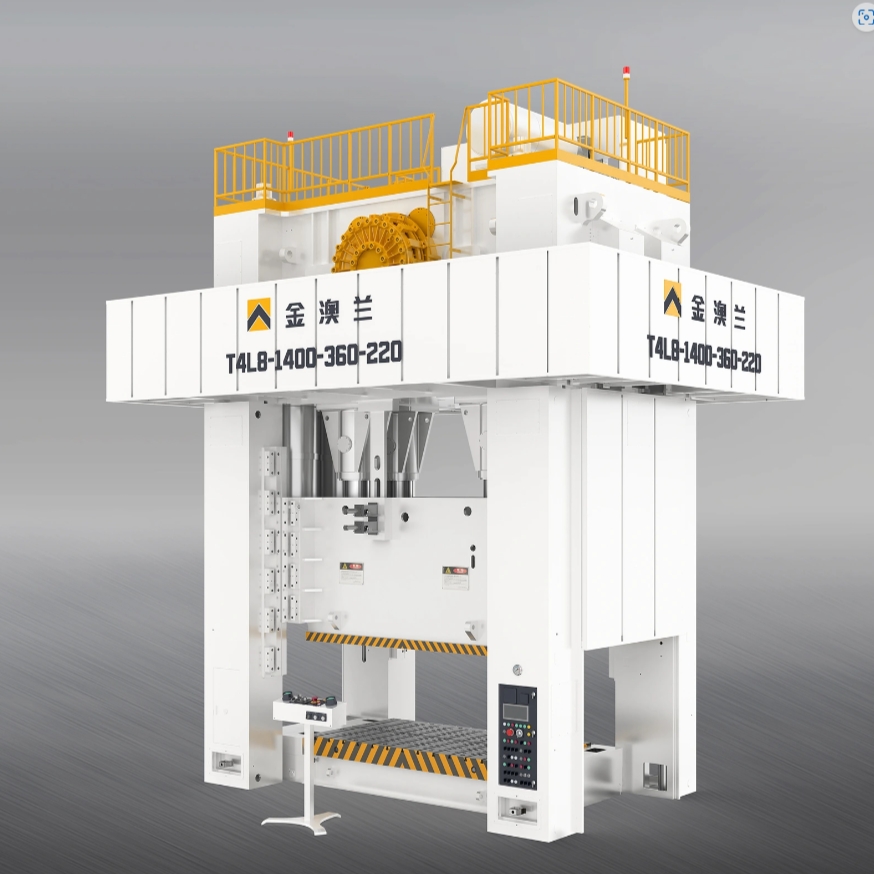
Büyük parçalar doğası gereği merkez dışı yükler oluşturur. Bir otomotiv kapı paneli oluşturmayı düşünün. Kalıbın bir ucunda pencere çerçevesini oluşturmak için derin çekme gerekebilir, diğer ucunda ise kapı kenarı için yalnızca sığ düzeltme gerekebilir. Malzeme kalınlığı, çekme derinliği ve gereken tonaj, kalıp alanı boyunca büyük ölçüde değişiklik gösterir. Bu eşit olmayan kuvvet dağılımı, baskı makinesinin yapısal bütünlüğünü tehdit ediyor.
Düzensiz yükleme, slaytın devrilmesine neden olabilir ve damgalama doğruluğunu azaltabilir. Kuvvet kalıbın bir tarafında yoğunlaştığında sürgü destekle paralel hizasını kaybedebilir.
İki noktalı presler esas olarak kızak hareketini kontrol etmek için kılavuz sistemlerine dayanır. Ağır merkez dışı yükler altında kılavuz bileşenleri daha fazla gerilime ve aşınmaya maruz kalır.
Zamanla artan boşluk, hizalama doğruluğunu azaltabilir ve parça kalitesini etkileyebilir.
Dört noktalı presler, eşit olmayan kuvvetleri daha iyi dengelemek için dört tahrik bağlantısı kullanır. Destek noktaları, yalnızca kılavuz sistemine bağlı kalmadan kızak paralelliğinin korunmasına yardımcı olur.
Bu, dört noktalı presleri aşağıdakiler için uygun hale getirir:
Büyük damgalama parçaları
Otomotiv panelleri
Ağır şekillendirme uygulamaları
Derin çekme, malzeme akışının hassas kontrolünü gerektirir. Kalıp yastıkları, şekillendirme sırasında kırışıklıkları ve çatlakları önlemeye yardımcı olmak için yukarı doğru basınç sağlar.
Büyük yastıklar kaymaya karşı önemli bir direnç oluşturur. Dört noktalı pres tasarımları bu kuvvetleri daha iyi karşılar çünkü kızak birden fazla noktadan destek alır ve daha stabil bir şekillendirme yüzeyi sağlar.
Kötü kızak hizalaması hem takım ömrünü hem de bitmiş parça kalitesini etkileyebilir.
Yaygın sorunlar şunları içerir:
Delme Hasarı: Yanlış hizalama, delici aletler üzerindeki baskıyı artırır.
Kalıp Aşınması: Yanlış hizalama sürtünmeye ve aletin daha hızlı hasar görmesine neden olur.
Düzensiz Malzeme Akışı: Zayıf basınç kontrolü şekillendirme kusurlarına neden olabilir.
Çatlak Parçalar: Yanlış şekillendirme, bölünmelere veya yırtılmalara neden olabilir.
Otomasyon Sorunları: Kızak hareketi transfer sistemlerini etkileyebilir.
Daha Yüksek Hurda Oranı: Daha fazla kusurlu parça, üretim maliyetlerini artırır.
Doğru slayt hizalamasını sürdürmek kalıp ömrünü uzatmaya, ürün tutarlılığını artırmaya ve arıza süresini azaltmaya yardımcı olur.
Doğru mimariyi seçmek sıkı bir teknik değerlendirme gerektirir. Mühendislerin, makinenin takım gereksinimlerine uygun olduğundan emin olmak için iki sistemi kritik üretim ölçümleri açısından karşılaştırması gerekir. Sadece toplam tonaja bakamazsınız; Presin bu tonajı fiziksel boyutlarına göre nasıl ele aldığını değerlendirmelisiniz.
Teknik Metrik |
İki Noktalı Pres |
Dört Noktalı Pres |
|---|---|---|
Standart Yatak Genişliği Sınırı |
144 inçe kadar |
144 inç ila 300+ inç |
Merkez Dışı Yük Kapasitesi |
Orta (ağırlıklı olarak vuruşlara dayanır) |
Yüksek (köşe pitmanlarına dayanır) |
Önden Arkaya Denge |
Pitman genişliğiyle sınırlıdır |
Mükemmel köşe desteği |
Otomasyon Pencere Boyutu |
Standart (genellikle büyük robotları kısıtlar) |
Büyük boy (3 eksenli transfer sistemleri için ideal) |
İdeal Takım Tipi |
Ortalanmış Progresif Kalıplar |
Büyük Transfer ve Panel Kalıpları |
Mühendislik eşikleri, baskı tasarımının pratik sınırlarını belirler. Soldan sağa boyut yaklaşık 144 inç"i aştığında iki noktalı baskı yapısal olarak yetersiz hale gelir. Bu genişliğin ötesinde iki pitman arasındaki açıklık çok genişliyor. Dökümün kalınlığı ne olursa olsun, ağır yükler altında kızak kaçınılmaz olarak merkeze doğru eğilecektir.
Önden arkaya boyutlar da kritik bir rol oynar. Geniş önden arkaya yataklar neredeyse her zaman dört noktalı bir baskı gerektirir. İki noktalı bağlantı derin yatakta yeterli sağlamlığı sağlayamaz. Yük tam merkez çizgisinden uzaklaşırsa kızak ileri veya geri devrilecektir. Örneğin, büyük bir cihaz kabuğunun damgalanması, çekme istasyonunu barındıracak derin bir yatak gerektirir ve bu da dört noktalı konfigürasyonu zorunlu kılar.
Sapma eğrileri iki sistem arasındaki farkları vurgular. Pres imalatçıları sapmayı yatak uzunluğunun fiti başına bir inçin binde biri cinsinden derecelendirir. Maksimum nominal eksantrik yükler altında, iki noktalı bir kızak desteklenmeyen köşelerde daha dik bir sapma eğrisi sergiler. Malzeme bir miktar eğilir ve paralellik zarar görür, bu da daha önce sözü edilen takımlama sorunlarına yol açar.
Gib açıklıkları, çerçeve onu durdurmadan önce bir sürgünün ne kadar eğilebileceğini belirler. Dört noktalı baskı, kılavuz sistem üzerindeki yanal gerilimi azaltır. Köşe bağlantıları sürgüyü düz tuttuğundan, saplamalar ciddi devrilme kuvvetleriyle mücadele etmek yerine yalnızca dikey hareketi yönlendirir. Bu, pres çerçevesinin ömrünü uzatır, saplama ayarlamalarının sıklığını azaltır ve onlarca yıllık yoğun kullanım boyunca daha sıkı toleransları korur.
Transfer kalıpları, pres stabilitesinin nihai testini temsil eder. Bir transfer işleminde, tek tek parçalar otomatik transfer çubukları aracılığıyla yatak boyunca istasyondan istasyona hareket eder. Birinci istasyon 800 tonluk bir derin çekme işlemi gerçekleştirebilirken, beşinci istasyon yalnızca 50 tonluk bir son düzeltme işlemini gerçekleştirebilir. Bu, soldan sağa büyük bir yük dengesizliği yaratır.
Bu dengesiz doğa, dört nokta istikrarını gerektirir. Çizim istasyonundaki büyük merkez dışı yük, iki noktalı bir kaymayı şiddetli bir şekilde değiştirecektir. Dört noktalı sistemin köşe destek mekaniği bu bölgesel tonajı absorbe ederek tüm kızağı paralel tutarak kesme istasyonlarının temiz çalışmasını sağlar. Sürgü uçları bir transfer presindeyse, transfer çubuklarının zamanlaması kalıp alanıyla senkronizasyonunu bozacak ve bu da yanlış beslemelere yol açacaktır.
Progresif kalıplar farklı bir senaryo sunar. Sürekli şerit yatak üzerindeki yükü dengelediğinden, aşamalı uygulamalar için genellikle iki noktalı bir baskı yeterlidir. Bununla birlikte, kalın, yüksek gerilimli çeliği geniş yataklar boyunca damgalayan ağır hizmet progresif kalıpları, merkeze eğilmeyi önlemek ve kalın malzemeleri zımbalarken ortaya çıkan ciddi ters tonajı (geçiş) yönetmek için yine de dört noktalı bir mimariye ihtiyaç duyabilir.

Modern damgalama büyük ölçüde otomasyona dayanır. Pres çerçevesindeki yapısal farklılıklar, robotik sistemleri ne kadar kolay entegre edebileceğinizi belirler. Dört noktalı presler tipik olarak devasa köşe pitmanlarına ve eksantrik dişlilere uyum sağlamak için çok daha geniş dikmelere sahiptir.
Bu daha geniş dikmeler daha büyük pencere açıklıklarına izin verir. Büyük pencereler robotik parça transferlerinin, büyük hurda çıkarma konveyörlerinin ve otomatik hızlı kalıp değiştirme (QDC) sistemlerinin daha kolay entegrasyonunu kolaylaştırır. İki noktalı baskı makinesinde genellikle daha dar pencereler bulunur ve bu da çerçeveden geçebilecek otomasyon ekipmanının boyutunu kısıtlar. Tam otomatik bir hat için bir pres belirlerken pencere açıklığı da yatak boyutu kadar önemlidir.
Baskı mimarisini değerlendirmek, ilk kurulumun ötesine bakmayı gerektirir. Uzun vadeli operasyonel ayak izi, bakımın karmaşıklığı ve enerji gereksinimleri, damgalama hattının yaşayabilirliğini büyük ölçüde etkiler. Bu devasa makinelerin yerleştirilmesi ve bakımının fiziksel gerçeklerini hesaba katmalısınız.
Büyük presler büyük temeller gerektirir. Dört noktalı taç, iki noktalı taçtan önemli ölçüde daha ağır ve daha geniştir. Bu ekstra yapısal kütle, derin temel çukurları, kapsamlı beton takviyesi ve özel titreşim izolasyon sistemleri gerektirir. 2000 tonluk dört noktalı pres, 20 fit derinliğinde, yoğun güçlendirilmiş betonla kaplı ve petrol geri kazanımı için karter pompaları içeren bir çukur gerektirebilir.
Tesisin genel gider açıklığı diğer bir kritik faktördür. Dört noktalı eksantrik dişli tahrikinin yüksek yüksekliği, geçiş hattı yüksekliğini ergonomik tutmak için genellikle fabrika çatısının yükseltilmesini veya daha derin bir çukur kazılmasını gerektirir. Dört noktalı presin donatılması, devasa tepeyi, dikmeleri ve kayar dökümleri yerine yerleştirmek için özel portal vinçler ve karmaşık lojistik gerektirir. Tesisin bu donanım operasyonlarını destekleyecek yapısal kapasiteye sahip olması gerekir.
Bakım karmaşıklığı hareketli parçaların sayısına göre artar. Dört noktalı sistemde iki noktalı sisteme göre iki kat daha fazla bağlantı, bilek pimi, yatak ve dişli bulunur. Bakım ekipleri bileşenleri yağlamalı, izlemeli ve sonunda iki katını yeniden inşa etmelidir. Kızak ayarlama mekanizması da daha karmaşıktır; dört pitman vidasının hepsinin sıkışma olmadan aynı anda ayarlanmasını sağlamak için senkronize bir zincir veya dişli tahriki gerektirir.
Bununla birlikte, bu mekanik karmaşıklık, takım ömrünün uzun olması açısından karşılığını verir. Dört noktalı sistemin katı paralelliği kalıp aşınmasını büyük ölçüde azaltır. Zımbalar daha uzun süre keskin kalır ve kalıp bölümleri gevşemeyi önler. Kalıp bakımındaki azalma ve plansız pres duruş süreleri çoğu zaman presin kendisinin daha yüksek mekanik bakım taleplerini telafi eder. Baskı makinesinin bakımına daha fazla zaman harcarsınız, ancak acil onarımlar için kalıpları çıkarmak için önemli ölçüde daha az zaman harcarsınız.
Servo tahrikli teknoloji, geleneksel mekanik baskı ortamını değiştiriyor. Yüksek torklu servo motorlar, standart mekanik preslerdeki devasa volanların ve kavramaların yerini alıyor. Dört noktalı servo pres, yapısal sağlamlığı sonsuz strok kontrolüyle birleştirerek büyük, karmaşık parçalar için nihai çözümü temsil eder.
Servo teknolojisi, programlanabilir strok profilleriyle birlikte benzersiz kaydırma kontrolü sunar. Kaymayı tam olarak çarpma noktasında yavaşlatabilir, vuruşun alt noktasında birden fazla vuruş gerçekleştirebilir ve gelişmiş yüksek mukavemetli çelikler için çekme hızını optimize edebilirsiniz. Dört noktalı süspansiyonla birleştirildiğinde, servo pres mükemmel paralellik ve sonsuz şekillendirme esnekliği sunarak tam tonajı korurken darbe şokunu tamamen ortadan kaldırır.
Optimum baskı seçimi ve tesisin hazır olmasını sağlamak için aşağıdaki sonraki adımları uygulayın:
Mevcut üretim verilerini kullanarak en ağır, en karmaşık kalıplarınızın kapsamlı bir tonaj ve merkez dışı yük analizini gerçekleştirin.
En büyük otomatik transfer sistemlerinizi ve hurda kanallarınızı barındırmak için gereken soldan sağa ve önden arkaya yatak boyutlarını ölçün.
Atölyenizdeki eksantrik yüklemenin ciddiyetini belirlemek için mevcut ekipmanınıza 4 kanallı tonaj monitörleri takın.
Slayt devrilme veya saplama aşınmasından kaynaklanan tekrarlanan sorunları belirlemek için mevcut hurda oranlarınızı ve kalıp bakım kayıtlarınızı değerlendirin.
Özel şekillendirme gereksinimlerinizi uygun pres çerçevesi ve süspansiyon tasarımıyla eşleştirmek için bir teknik mühendislik incelemesi planlayın.
C: Tipik olarak, soldan sağa boyut 120-144 inç"i aştığında veya önden arkaya boyut son derece geniş olduğunda, kaymayı önlemek için köşe desteği gerekir.
C: Evet, ancak yalnızca ilk ve son istasyonlardaki merkez dışı yüklerin, presin nominal eksantrik yük kapasitesini ve saplama mukavemetini aşmadığı daha küçük parçalar için.
C: Sürgünün devrilmesine neden olur, saplamalara büyük yanal kuvvet uygular, pitman bağlantılarında eşit olmayan aşınmaya neden olur ve sonunda pres çerçevesini veya sürgüyü çatlatabilir.
C: Büyük kalıp yastıkları, derin çekme sırasında yukarıya doğru büyük bir kuvvet uygular. Dört noktalı pres, bu karşı kuvveti dört köşe bağlantısına daha eşit bir şekilde dağıtarak, geniş iki noktalı preslerde bir risk olan sürgünün merkezde yukarı doğru eğilmesini önler.
C: Mekanik olarak evet, bağlantıların, dişlilerin ve yatakların çift olması nedeniyle. Bununla birlikte, kalıp ömrünü önemli ölçüde uzatarak genel bakım maliyetlerini sıklıkla azaltır.
C: Evet, yükün dört bağlantının tümüne güvenli sınırlar dahilinde dağıtıldığından emin olmak ve gizli aşırı yükleri önlemek için 4 kanallı bir tonaj monitörüne sahip olmanız önemle tavsiye edilir.
C: Boşluklu çerçeveli (C-çerçeveli) presler yapısal olarak burada tartışılan büyük tonajlar ve yatak boyutları için uygun olmadığından, dört noktalı ve iki noktalı konfigürasyonlar neredeyse yalnızca düz kenarlı preslerde bulunur.


