
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-09-21 Kaynak:Bu site


Elektrikli baskı makinesinin seçilmesi tesisinizin ayak izini, üretim hızını ve kalıp ömrünü belirler. Fabrika yöneticileri ve üretim mühendisleri üretim alanında sürekli bir dengeleme durumuyla karşı karşıyadır. Yüksek hassasiyetli damgalama için gereken yapısal sağlamlık ile hızlı takım değişiklikleri ihtiyacını tartmalısınız. Çevik üretim, operatörün erişilebilirliğini gerektirirken, ağır tonaj mutlak stabilite gerektirir. Açık aralıklı pres, belirli operasyonel durumlar için oldukça çok yönlü bir çözüm sunar. Kurulumdan önce yapısal avantajları ve fiziksel sınırlamaları konusunda titiz bir değerlendirme yapmalısınız. Standart bir C çerçeveli elektrikli baskı makinesi, atölyeler ve yüksek karışımlı üretim ortamları için belirgin operasyonel avantajlar sunar. Bu mimarinin günlük üretimi nasıl etkilediğini keşfedeceğiz ve bu tasarımın üstün olduğu mühendislik eşiklerini tam olarak tanımlayacağız.
Üstün Erişilebilirlik: C çerçeveli elektrikli presin önü açık, üç taraftan erişimi, takım değiştirme sürelerini önemli ölçüde azaltır ve robotik veya manuel parça yüklemeyi basitleştirir.
Eşsiz Çok Yönlülük: Açık aralıklı tasarım, kapalı çerçeve tasarımlarında fiziksel olarak imkansız olan, pres yatağının ötesine uzanan büyük boyutlu veya garip şekilli malzemelerin işlenmesine olanak tanır.
Yapısal Dengeler: Doğal açık aralıklı tasarım, maksimum yük altında açısal sapmaya (sapma) neden olur ve bu da onu yüksek tonajlarda aşırı boyutsal stabilite gerektiren uygulamalar için uygunsuz hale getirir.
Optimum Kullanım Durumları: Hız, çok yönlülük ve ayak izi verimliliğinin mutlak sağlamlık ihtiyacına ağır bastığı küçük ve orta hacimli kesme, delme ve hafif şekillendirme işlemleri için son derece etkilidir.
Ölçeklenebilirlik Sınırları: Ağır derin çekme işlemine ölçeklenen veya karmaşık, yüksek istasyonlu progresif kalıplar kullanan tesislerin eninde sonunda C-çerçeveden düz kenarlı (H-çerçeve) mimarilere geçiş yapması gerekecektir.
İçindekiler
AC çerçeveli elektrikli pres, takımlama ve malzeme taşıma için kolay erişim sağlamak amacıyla ön kısmı açık bir yapı kullanır. Kapalı çerçeveli preslerden farklı olarak ön destek kolonları bulunmadığından daha esnek bir çalışma alanı yaratılır. Arka çerçeve ana çalışma kuvvetini emer, boğaz derinliği ise malzemelerin prese ne kadar uzanabileceğini belirler.
Çerçeve açık olduğundan ağır yükler çalışma sırasında hafif deformasyona neden olabilir. Ön kısım yüksek basınç altında hareket edebilir ve bu da kızak hizalamasını ve parça doğruluğunu etkileyebilir. Bu nedenle, güvenilir performansın sağlanması için doğru uygulamanın seçilmesi önemlidir.
Bir C çerçeveli baskı makinesi seçmeden önce mühendisler şunları değerlendirmelidir:
Malzeme kalınlığına ve şekillendirme gereksinimlerine göre gerekli tonaj.
Kalıbın tamamen desteklenmesini sağlamak için yatak boyutu.
Parça çıkarma ve otomasyon ihtiyaçları için strok uzunluğu.
Üretim hızı gereksinimleri (SPM).
Parça doğruluğu gerekliliklerine göre kabul edilebilir sapma seviyeleri.
Açık üç taraflı yapı, kalıp değişikliklerini daha hızlı ve daha kolay hale getirir. Operatörler, forkliftlerin ve kalıp arabalarının doğrudan çalışma alanına hareket etmesine olanak tanıyarak baskı makinesine birden fazla yönden erişebilir.
Bu tasarım kurulum süresini azaltır ve operatör verimliliğini artırır. Ayrıca üretim sırasında daha iyi görünürlük sağlayarak denetimleri, ayarlamaları ve bakımı kolaylaştırır.
Temel faydalar:
Daha hızlı kalıp değiştirme
Daha iyi operatör erişimi
Daha kolay malzeme yükleme ve boşaltma
Geliştirilmiş işyeri ergonomisi
C çerçeveli presler, büyük boyutlu veya olağandışı iş parçaları için mükemmel esneklik sağlar. Açık kenarlar, uzun levhaların, profillerin ve büyük bileşenlerin pres alanından kolayca geçmesine olanak tanır.
Bu, onları aynı makinede farklı boyutlarda parça üreten üreticiler için uygun kılar.
Yaygın uygulamalar şunları içerir:
Metal braketler
Uzun çelik kanallar
Cihaz bileşenleri
Özel fabrikasyon parçalar
Açık yapı otomasyon kurulumunu basitleştirir. Besleyiciler, robotlar, konveyörler ve hurda sistemleri büyük yapısal sınırlamalar olmadan entegre edilebilir.
Malzeme, damgalama işlemi boyunca sorunsuz bir şekilde hareket ederek üretim verimliliğini artırır. Daha küçük C çerçeveli presler aynı zamanda yüksek strok hızlarına da ulaşabilir, bu da onları hızlı delme ve kesme işlemleri için uygun hale getirir.
Otomasyonun avantajları:
Basit besleyici kurulumu
Esnek malzeme akışı
Kolay robot erişimi
Daha yüksek üretim verimliliği
C çerçeveli presler, benzer kapasitedeki kapalı çerçeveli preslere kıyasla daha az taban alanı gerektirir. Kompakt yapıları fabrika düzeninin daha kolay olmasını ve üretim alanının daha iyi kullanılmasını sağlar.
Daha küçük kaplama alanı aynı zamanda kurulum maliyetlerini de azaltır ve birden fazla makinenin kompakt üretim hücrelerinde düzenlenmesine olanak tanır.
Ana avantajlar:
Daha düşük alan gereksinimleri
Daha kolay fabrika entegrasyonu
Ekipman yatırımının azalması
Esnek üretim düzeni
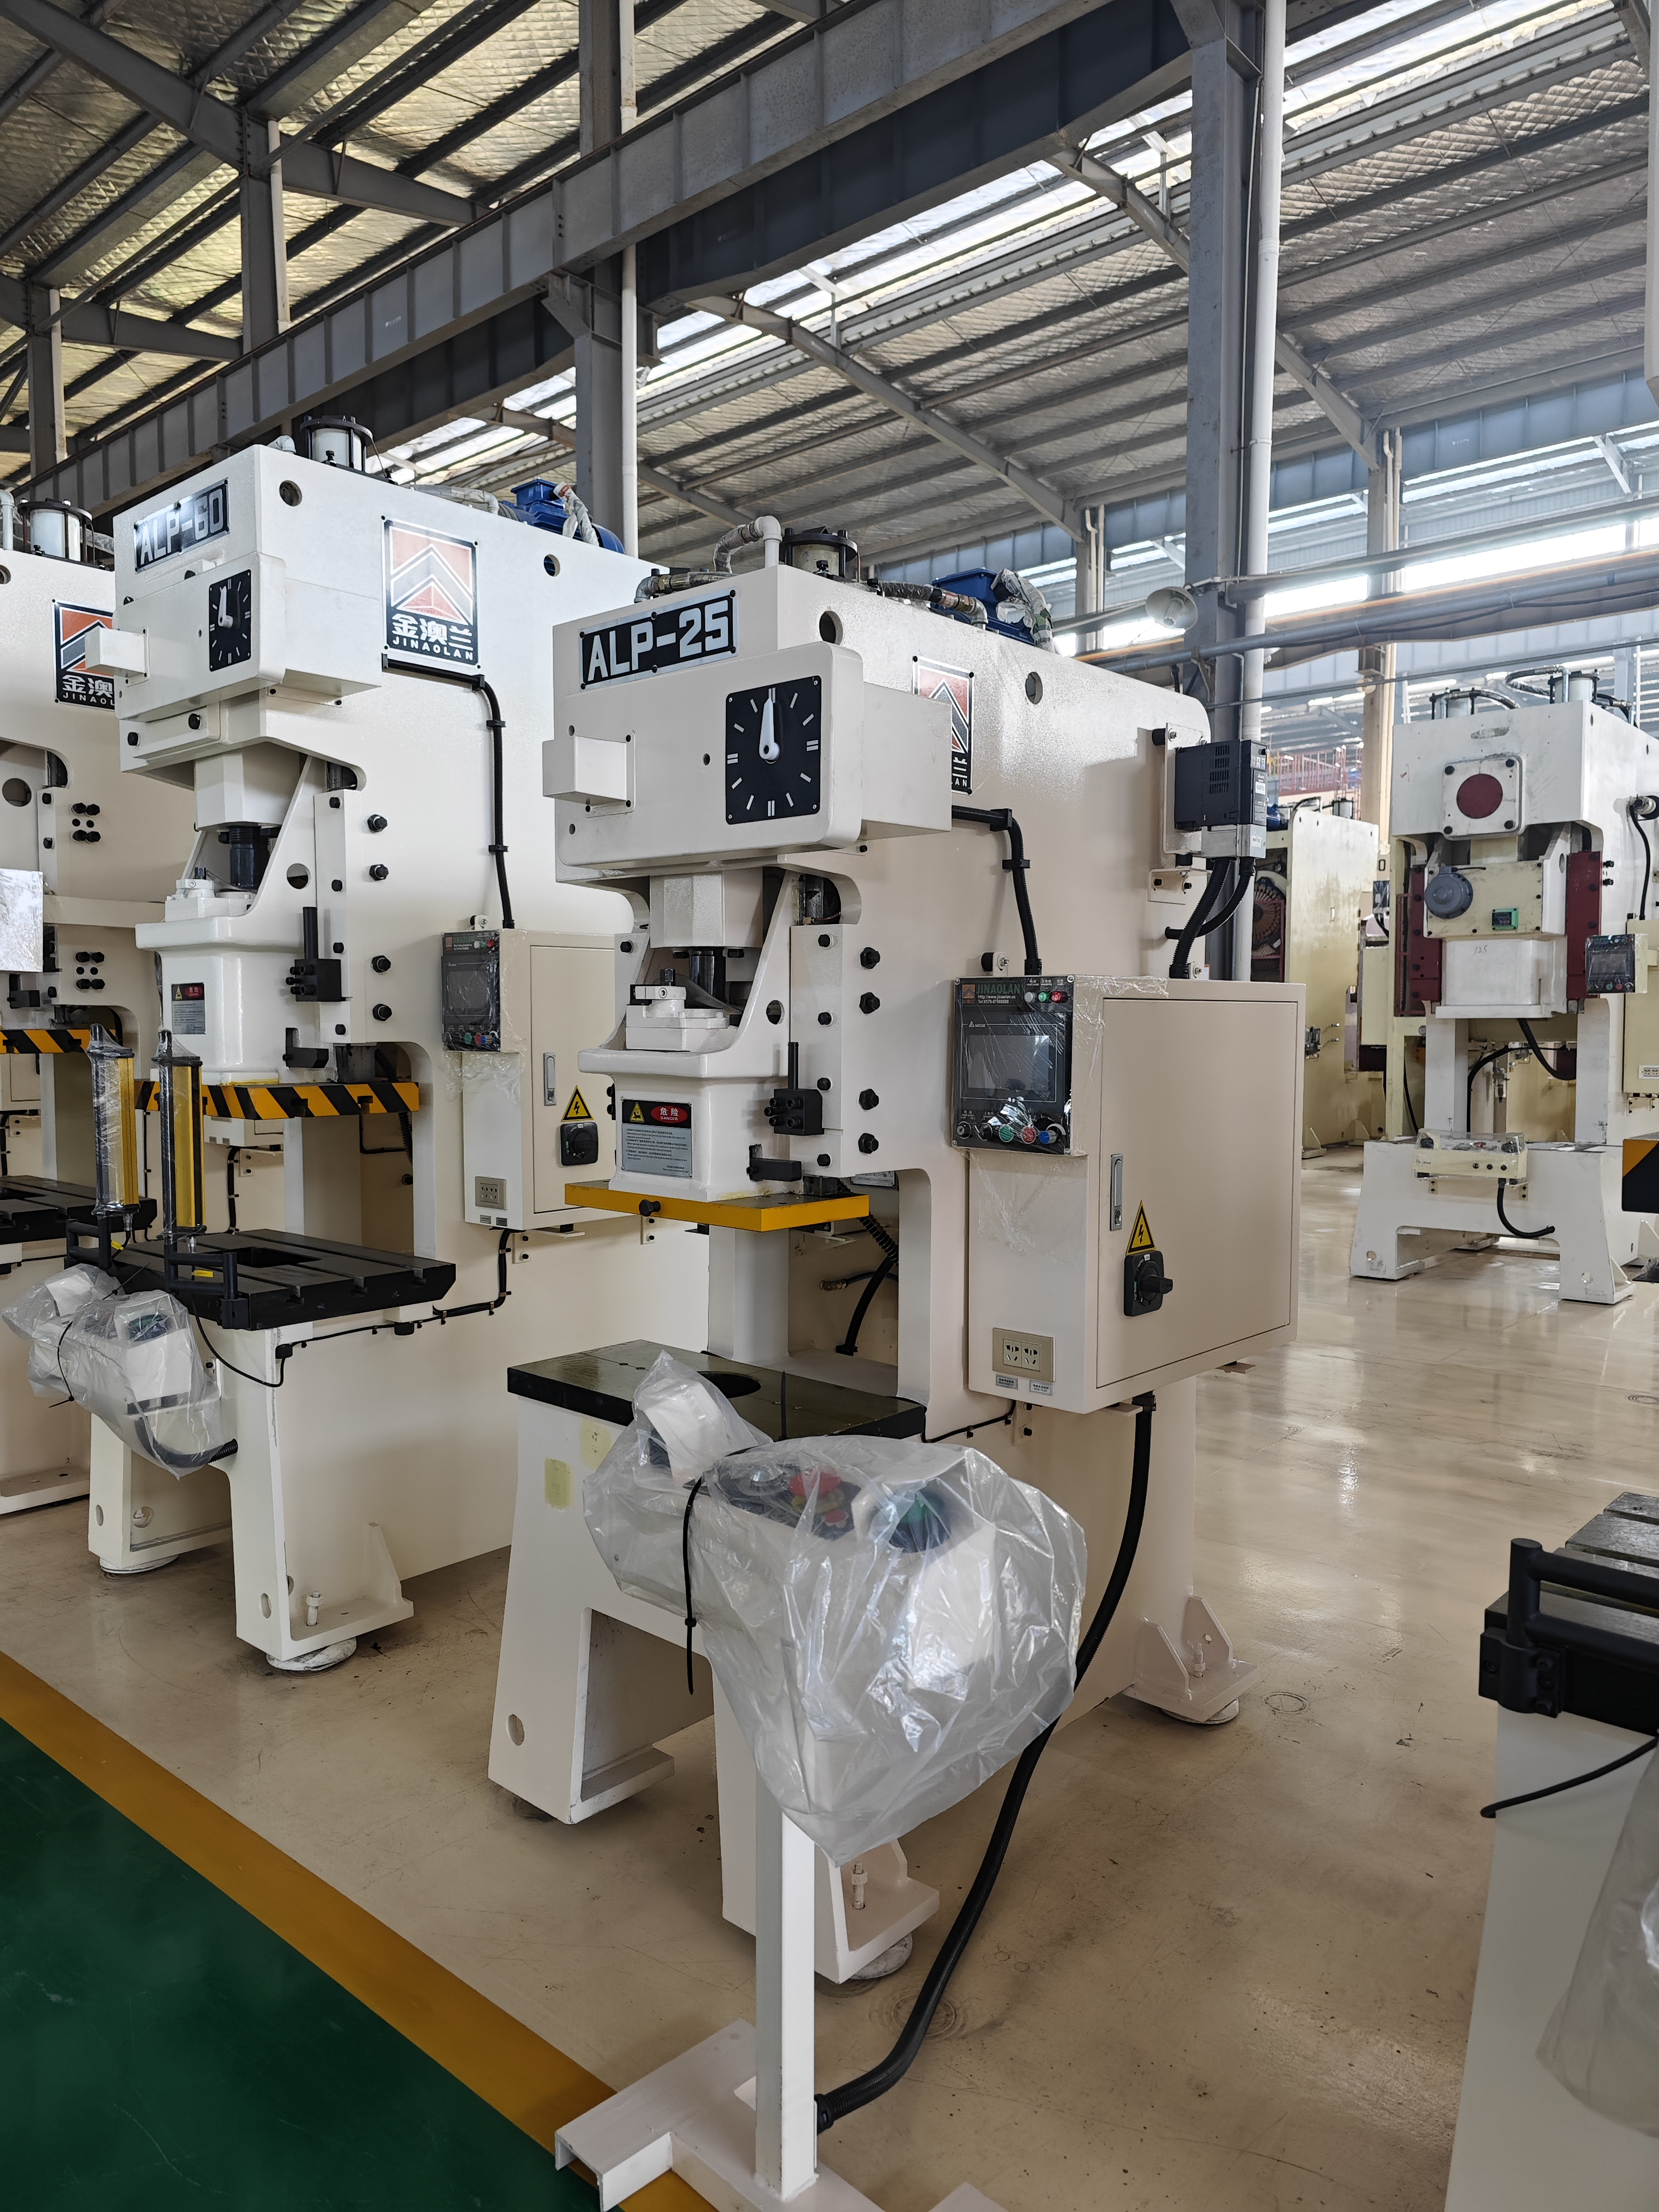
Çerçeve aralıklarının fiziğini incelemeliyiz. Takım mühendisleri buna "sapma" adını verir. C-şekli doğal olarak maksimum tonaj altında hafifçe açılma eğilimindedir. Kaydırağın ön kısmı yukarıya doğru, yatağın ön tarafı ise aşağıya doğru esnemektedir. Bu, mikroskobik ancak ölçülebilir bir paralellik kaybı yaratır. Fizik, konsollu yapıların aşırı yükler altında esnediğini belirtir. Genellikle inçin binde biri cinsinden ölçülen, boğaz derinliğinin inç başına belirli bir miktarda sapma bekleyebilirsiniz.
Bu açısal sapma parça toleransını doğrudan etkiler. Açık aralıklı bir çerçeve üzerinde yüksek hassasiyetli baskı işlemlerini gerçekleştiremezsiniz. BDC"de gerekli tonaj, çerçeveyi yaylayacak ve parça boyunca eşit olmayan madeni para derinliğine neden olacaktır. Ağır kabartma operasyonları aynı dengesiz derinlikten zarar görür. Yatağa mükemmel paralellik gerektiren işlemler başarısız olacaktır. Açık aralıklı bir presi, havacılık toleranslarını maksimum yük altında tutmaya zorlayamazsınız. Yapısal geometri mutlak sertliği önler.
Çerçeve sapması, eşit olmayan zımba-kalıp açıklığıyla doğrudan ilişkilidir. Çerçeve sapması arttıkça zımba kalıp matrisine hafif bir açıyla girer. Bu, kesme açıklığının eşmerkezliliğini yok eder. Soğuk haddelenmiş çeliği dar bir aralıkla çalıştırıyorsanız, yalnızca 0,004 inçlik bir çerçeve sapması, zımbanın kalıp bloğuna çarpması anlamına gelir. Zımbanın bir tarafı çeliğe ağır bir şekilde sürtünür. Karşı taraf aşırı boşlukla karşılaşır ve damgalamada büyük bir çapak oluşmasına neden olur.
Hızlanan takım aşınması ciddi bir operasyonel risk oluşturur. Giriş sırasında zımbalar yanlış hizalandığında çentiklenme meydana gelir. Kılavuz pimleri bağlanırsa ciddi kalıp arızası gerçek bir olasılık olmaya devam ediyor. Açık aralıklı bir preyi maksimum tonaj kapasitesine itmek bu başarısızlıklara davetiye çıkarır. Takım odasında kalıpları bilemek ve kırık zımbaları değiştirmek için daha fazla zaman harcarsınız. Sapma fiziğinin göz ardı edilmesi, takımların zamanından önce tahrip edilmesini garanti eder.
C çerçeveli preslerin pratik tonaj sınırı genellikle 200-300 ton civarındadır. Bu aralığın ötesinde, gerekli takviye önemli ölçüde artarak düz kenarlı presleri stabilite ve yük dengesini korumak için daha uygun hale getirir. Bu presler, ağır derin çekme, büyük progresif kalıplar veya yüksek mukavemetli malzemelerin yüksek kuvvetle kesilmesi için ideal değildir; çünkü eşit olmayan yükleme ve darbe kuvvetleri, çerçeve deformasyonuna ve takım hasarına neden olabilir. Güvenilir performans için uygulamaya göre doğru pres yapısının seçilmesi önemlidir.

Doğru baskı makinesini seçmek, spesifik üretim değişkenlerinizi analiz etmeyi gerektirir. Çok karışımlı ortamlar hızlı değişim gerektirir. Düşük karışımlı ortamlar uzun vadeli istikrara öncelik verir. Parça karmaşıklığınızı makine yetenekleriyle eşleştirmelisiniz. Aşağıdaki matris, satın alma stratejinize rehberlik etmek için her iki mimarinin operasyonel gerçeklerini karşılaştırmaktadır.
Operasyonel Metrik | C-Çerçeve Presi | H-Çerçeve (Düz Taraflı) Pres |
|---|---|---|
Üretim Karması | Yüksek karışım, sık değişim | Düşük karışım, özel üretim çalışmaları |
Takım Karmaşıklığı | Tek vuruşlu veya kısa aşamalı kalıplar | Uzun, karmaşık progresif kalıplar |
Erişim Yükleniyor | Üç taraflı, son derece erişilebilir | Ön/arka sütunlarla sınırlandırılmıştır |
Sapma Profili | Yük altında açısal sapma (sapma) | Simetrik dikey sapma |
Ayak izi | Kompakt, yerden tasarruf sağlayan | Büyük, önemli bir zemin alanı gerektirir |
Operatör yorgunluğu bu tasarımlar arasında önemli ölçüde farklılık gösterir. H-çerçevelerin kapalı tasarımı yükleme zorlukları yaratır. Operatörlerin hurdaları temizlemek veya malzemeyi ayarlamak için dar pencerelerden ulaşması gerekir. Ağır kalıpların ayarlanması, özel ekipman ve dikkatli manevra gerektirir. Bunu C çerçevelerinin açık erişilebilirliğiyle karşılaştırın. Açık ön kısım, manuel işlemler sırasındaki fiziksel gerilimi azaltır ve takımlarla her etkileşimi hızlandırır.
Makine mimarilerinin fiziksel dayanıklılığını karşılaştırmalıyız. Açık aralıklı makine uygun görevler için yüksek dayanıklılık sunar. Ancak yanlış uygulama, ciddi uzun vadeli takım bakımı gereksinimlerine yol açar. Makineyi sürekli olarak sapma sınırlarına kadar zorlarsanız kalıplarınız zarar görür. Çerçevenin kendisi strese dayanabilir, ancak takımlarınız hızla bozulacak ve sürekli bileme ve değiştirme gerektirecektir.
H-çerçeve presler çok üstün kalıp koruması sunar. Simetrik tasarımları milyonlarca döngü boyunca mükemmel hassasiyette koruma sağlar. Kızak, ağır darbelere rağmen yatağa tamamen paralel kalır. Bu, hassas zımbaları korur ve bileme aralıklarını önemli ölçüde uzatır. Ancak bu hassasiyet, daha büyük bir kaplama alanı ve daha uzun değiştirme süreleri gerektirir. Mutlak boyutsal kararlılık için çeviklikten vazgeçersiniz.
Mühendisler baskının boyutlandırılması için kesinlikle "%20 kuralını" önermektedir. Hesapladığınız ihtiyacın %20-30 üzerinde tonaj kapasiteli bir makine belirtmelisiniz. Bu tamponlama açısal sapmanın etkilerini en aza indirir. 80 tonluk bir işi 100 tonluk bir preste çalıştırmak, çerçeveyi sert bölgesinde tutar. Bu standart mühendislik uygulaması hem makineyi hem de takımları korur.
Açık aralıklı presi asla tam olarak maksimum tonaj ihtiyacınıza göre boyutlandırmayın. Mekanik presler, nominal tonajlarını yalnızca BDC"nin üzerinde belirli bir mesafeye, genellikle 1/8" veya 1/4" kadar iletir. Malzemeyi strokta daha yükseğe vurursanız, önemli ölçüde daha az tonaj elde edersiniz. Sürekli olarak %100 kapasitede çalışmak çerçeve sapmasını en üst düzeye çıkarır. Bu uygulama, saplamaların ve yatakların erken aşınmasını garanti eder. Tonaj tamponlaması operasyonel bir güvenlik ağı görevi görür. Uzun üretim süreçlerinde tutarlı parça kalitesi sağlar.
Takım mühendisleri tasarımlarını bu özel mimariye uyarlamalıdır. Takımları yönlendirmek için baskı slaytına güvenemezsiniz. Ağır hizmet tipi kılavuzlu kalıp setleri kullanmalısınız. Sağlam dört direkli kalıp pabuçlarını büyük boy kılavuz pimleri ve bilyalı yatak burçlarıyla birleştirin. Bu bileşenler baskı makinesinin doğal sapmalarını emer. Çerçeve sapmasına rağmen zımbayı ve kalıbı hizalı kalmaya zorlarlar.
En ağır kesme yüklerini doğrudan kızağın merkez çizgisinin altına ortalayın. Bükülme momentini artıracağı için yüksek tonajlı istasyonları kalıbın ön kenarına yakın yerleştirmekten kaçının. Kam delme veya derin şekillendirme gibi ağır yan itme gerektiren işlemler gerçekleştiriyorsanız topuk blokları takmalısınız. Topuk blokları zımba malzemeye çarpmadan önce devreye girerek yanal kuvvetleri emer ve kılavuz pimlerin kırılmasını önler. Uygun takım tasarımı, açık çerçevenin yapısal dezavantajlarını ortadan kaldırır.
Bazı üreticiler açık aralıklı modeller için yapısal iyileştirmeler sunmaktadır. Geçici bağlantı çubukları kaydırağın ön kısmını yatağa bağlayabilir. Bu ön destekler geçici olarak genel sertliği artırır. Belirli, daha yüksek toleranslı üretim çalışmaları için bunları yerine cıvatalarsınız. Makineyi etkili bir şekilde kapalı çerçeve hibritine dönüştürerek kapak etkisini önlerler.
Bu güçlendirmeler kurulum sırasında erişilebilirliği azaltır. Kalıpları önden kaydırma yeteneğinizi kaybedersiniz. Ancak açısal sapmayı büyük ölçüde azaltırlar. Standart kesme işlemlerine döndüğünüzde bunları kaldırırsınız. Bu modüler yaklaşım, makinenin çalışma kapsamını genişletir. Parça toleranslarının çok değişken olduğu tesisler için esnek bir çözüm sunar.
Sıkı önleyici bakım rutinleri, makinenin uzun vadeli dayanıklılığını sağlar. Bakım ekipleri ağırlıklı olarak saplama açıklığı ayarlamalarına odaklanmalıdır. Üç ayda bir kalınlık ölçerleri saplamalar boyunca çekin. Üreticinin belirttiği çalışma açıklığını (genellikle 0,0015" ile 0,002") arasında tutmak istiyorsunuz. Gevşek saplamalar, geçme sırasında kızağın yanal olarak tekme atmasına izin vererek çerçevenin doğal yalpalamasını şiddetlendirir. Sıkı saplar aşağı doğru vuruş sırasında kızak paralelliğini korur.
Düzenli slayt paralellik kontrolleri zorunlu olmaya devam etmektedir. Destek plakasına manyetik bir taban kadranlı gösterge monte edin ve sürgü tabanını BDC"de tarayın. Kızak, ayak başına 0,002""den fazla önden arkaya paralellik dışındaysa, takımları şimden geçirmeniz veya saplamaları kazımanız gerekir. Mikro çatlaklar için çerçeve gerilim noktalarını izleyin. Gerilimin yoğunlaştığı arka çerçeve yarıçapını inceleyin. Proaktif bakım, yıkıcı mekanik arızaları önler ve üretim doğruluğunu korur.
Bir sonraki damgalama makineniz için bir satın alma siparişi vermeden önce, ekipmanın üretim gerçekliğinize uygun olduğundan emin olmak için aşağıdaki mühendislik adımlarını uygulayın:
Yeni makine için planlanan tüm aktif kalıplar için merkez dışı yükleme gereksinimlerini ve ters tonaj şokunu tam olarak hesaplayın.
En dar parça yazdırma toleranslarınıza göre kabul edilebilir maksimum açısal sapmayı belirlemek için kalıplama departmanınıza danışın.
Belirli çerçeve dökümünün hesaplanan tepe yükleriniz altında nasıl davrandığını doğrulamak için baskı üreticisinden sonlu elemanlar analizi (FEA) verilerini isteyin.
Tüm aletlerin, çerçevenin doğal sapmalarını nötralize edebilen ağır hizmet tipi kılavuz pimleri ve topuk bloklarını kullandığından emin olmak için mevcut kalıp envanterinizi denetleyin.
C: Standart aralık genellikle 10 ila 250 ton arasındadır. Sapmayı önlemek için gerekli olan büyük çerçeve kalınlığı kullanışsız hale geldiğinden üreticiler nadiren onları daha büyük üretirler. 300 tonu aşan gereksinimler için endüstri, gerekli yapısal bütünlüğü ve simetrik kuvvet dağılımını korumak amacıyla H-çerçeve tasarımlarına yöneliyor.
C: Kısa progresif kalıplar bu makinelerde iyi çalışır. Bununla birlikte, uzun progresif kalıplar şiddetli merkez dışı yüklemeden muzdariptir. Malzeme birden fazla istasyondan geçerken eşit olmayan kuvvet dağılımı çerçevenin sapmasını şiddetlendirir. Bu, kalıbın dış kenarlarında hızlı takım aşınmasına ve tolerans sorunlarına neden olur.
C: Hayır, dirsekli tasarımın fiziği nedeniyle sapma tamamen ortadan kaldırılamaz. Ancak etkisini etkili bir şekilde azaltabilirsiniz. Presin doğru boyutlandırılması, sıkı saplama bakımı ve ağır hizmet tipi kılavuzlu kalıp setlerinin zorunlu kullanımı, şasinin doğal sapmasına rağmen takımların hizalı kalmasını sağlar.
C: Evet, otomasyonla son derece yüksek uyumluluk sunuyorlar. Önü açık ve yanlardan net erişim, robotik yükleme ve boşaltmayı son derece verimli hale getirir. Robotik kollar, kapalı çerçeve tasarımlarında bulunan kısıtlayıcı ön sütunların etrafında gezinmeden serbestçe manevra yapabilir ve hücre entegrasyonunu basitleştirir.
C: Evet, bu onun başlıca avantajlarından birini temsil ediyor. Açık aralıklı tasarım, büyük boyutlu veya tuhaf şekilli malzemelerin baskı makinesinin yanlarından dışarı doğru uzanmasına olanak tanır. Bu yanal açıklık, özel imalat için üstün çok yönlülük sağlayarak, uzun ekstrüzyonları veya geniş panelleri kolayca işlemenize olanak tanır.
C: Mekanik bir pres, yüksek hızlı kesme için ideal olan, hızlı, yüksek etkili bir vuruş sağlamak için volan ve kavramadan yararlanır. Hidrolik pres, tüm strok boyunca ayarlanabilir kuvvet ve kontrollü bekleme süreleri sağlamak için akışkan silindirleri kullanır, bu da onu açık aralıklı mimaride derin çekme ve hassas şekillendirme için daha uygun hale getirir.


