
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-09-21 Kaynak:Bu site


Üretim 200 ton eşiğini aştığında standart damgalama makineleri ciddi fiziksel sınırlamalarla karşılaşır. Açısal sapma ve erken kalıp aşınması hızla birleşir. Bu, parça doğruluğunu bozar ve bakım bütçelerini şişirir. Mühendisliğin zorluğu, sıkı parça toleranslarının korunmasına odaklanıyor. Ayrıca merkez dışı yüklemenin kaçınılmaz olduğu sürekli stroklu uygulamalar sırasında pahalı progresif kalıpları da korumanız gerekir. Ağır malzeme için açık çerçeve ekipmanına güvenmek, takım arızalarına ve kabul edilemez hurda oranlarına yol açar.
Bu yapısal arızaları çözmek için H çerçeveli basınçlı pres , yüksek kapasiteli üretim için mutlak bir zorunluluk haline geliyor. Bu ekipmanın değerlendirilmesi, odağı basit tonaj gereksinimlerinden çerçeve sertliği ve kinematik profillerin kapsamlı analizine kaydırır. Kapalı çerçeve mimarisine yükseltme, bir damgalama tesisinin aşırı basınç kuvvetlerini ve karmaşık çok istasyonlu şekillendirme operasyonlarını yönetme biçimini temelden değiştirir.
Yapısal Sertlik Kalıp Ömrünü Belirler: Bir H çerçevesinin kapalı döngü, dört sütunlu tasarımı, C-çerçeve preslerinde bulunan 'sapma' ve açısal sapmayı ortadan kaldırarak karmaşık progresif kalıpların ömrünü doğrudan uzatır.
Merkez Dışı Yüklerin Üstün Elleçlenmesi: Simetrik çerçeve yapısı ve gelişmiş kızak kılavuz sistemleri (örneğin, 8 noktalı saplamalar), çok istasyonlu damgalama sırasında şiddetli merkez dışı yükleme altında bile paralelliği korur.
Temel ve Tesis Ön Koşulları: Yüksek tonajlı H çerçeve motorlu presler, özel beton çukur temelleri, titreşim yalıtımı ve yeterli tavan üstü vinç açıklığı dahil olmak üzere önemli altyapı yatırımları gerektirir.
Uzun Vadeli Değer ve Peşin Yatırım Harcamaları: Başlangıçtaki sermaye harcaması, açık alternatiflere göre önemli ölçüde daha yüksek olsa da, ROI, ağır kalibreli uygulamalarda azaltılmış hurda oranları, daha az kalıp yeniden inşası ve daha yüksek sürekli dakika başına strok (SPM) yoluyla gerçekleştirilir.
İçindekiler
Yüksek tonajlı damgalama, hem makineye hem de takımlara aşırı mekanik stres getirir. Yüksek kapasiteli damgalamada başarı, bitmiş parçanın boyutsal doğruluğundan ödün vermeden bu kuvvetleri absorbe edebilen yapısal bir temel gerektirir. Bir presin sınırlarını zorladığınızda, döküm ve montajındaki her türlü zayıflığı ortaya çıkarırsınız.
Ağır damgalama ortamlarında üç temel mekanik arıza noktası görüyoruz. İlk olarak çerçeve boşluğu, zımba giriş açısını değiştirir. İkincisi, aşırı yanal kayma hareketi, zımbanın kalıp matrisini tıraş etmesine neden olur. Üçüncüsü, ciddi geçmeli şok, dahili pres bileşenlerini kırar. İlk bobin beslenmeden önce bu riskleri süreçten çıkarmalısınız.

OBI ve C-çerçeve presleri mükemmel kalıp erişimi sağlar ancak ağır yükler altında daha düşük sağlamlığa sahiptir. Maksimum kapasiteye yakın çalışırken, açık çerçeve hafifçe deforme olabilir, zımba ve kalıbın yanlış hizalanmasına, takımın daha hızlı aşınmasına ve parça doğruluğunun azalmasına neden olabilir.
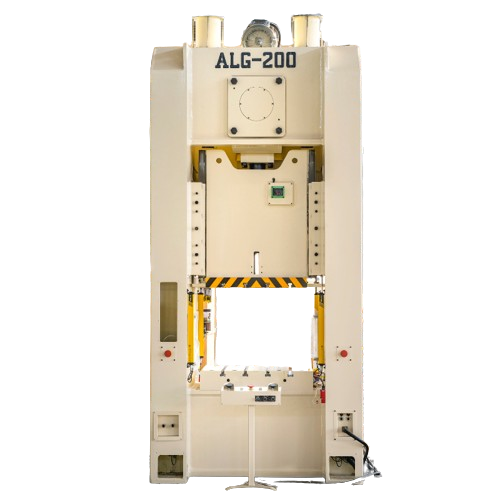
H çerçeve presleri, kuvvetleri çerçeve boyunca eşit şekilde dağıtmak için kapalı dört sütunlu bir yapı kullanır. Bu tasarım sapmayı en aza indirir, kızak paralelliğini korur ve yüksek tonajlı operasyonlar sırasında daha istikrarlı damgalama performansı sağlar.
Şartname | C-Frame (Arkası Açık) Pres | H-Çerçeve (Düz Taraflı) Pres |
|---|---|---|
Çerçeve Tasarımı | Önü açık, C şeklinde döküm veya kaynaklı montaj | Kapalı döngü, 4 sütunlu yapı |
Sapma Profili | Açısal sapma ("timsah ağzı" açıklığı) | Simetrik dikey uzama (paralelliği korur) |
Tonaj Kapasitesi | Tipik olarak maksimum 200-300 tonla sınırlıdır | 200 ila 3000+ ton arasında verimli bir şekilde ölçeklenir |
Kalıp Yaşamı Etkisi | Zımbanın yanlış hizalanması nedeniyle hızlandırılmış aşınma | Sıkı zımbadan kalıba hizalama sayesinde daha uzun kalıp ömrü |
Takım Erişimi | Üç taraflı erişim (ön, sol, sağ) | Ön/arka ve belirli yan camlarla sınırlıdır |
Özellikle AHSS malzemeleriyle yapılan kesme işlemleri, malzeme kırıldığında güçlü ters kuvvetler oluşturur. Bu ani enerji salınımı, presin yeterli sağlamlığa sahip olmaması durumunda çerçeveye, takımlara ve kaydırma kılavuzlarına zarar verebilecek şok yükleri oluşturur.
H çerçeve presleri, ağır çelik yapılar, güçlendirilmiş taçlar ve önceden gerilmiş bağlantı çubuğu çerçeveleri aracılığıyla bu darbeleri absorbe edecek şekilde tasarlanmıştır. Bu sert yapı titreşimi azaltır, takım sistemini korur ve yüksek kuvvetli kesme operasyonları sırasında güvenilirliği artırır.
Çerçevenin yapısal sağlamlığı denklemin yalnızca yarısıdır. Tahrik mekanizması kuvvetin malzemeye nasıl uygulanacağını belirler. Bu, baskı makinesinin belirli uygulamalara uygunluğunu belirler. Doğru tahrik teknolojisinin seçilmesi, strok hızlarını optimize eder ve farklı metallerin benzersiz şekillendirme gereksinimlerini yönetir.
Standart krank mili tahrikleri, yüksek hız ve güvenilir performans sağladıkları için genel damgalama uygulamalarında yaygın olarak kullanılır. Ancak yüksek yüklerde biyel kolundan gelen açılı kuvvet, kayar kılavuzlar üzerinde yan basınç oluşturarak aşınmayı artırabilir.
Eksantrik dişli tahrikleri ağır hizmet ve derin çekme uygulamaları için daha uygundur. Gücü pres çerçevesi üzerinden daha doğrudan iletirler, şekillendirme stroku sırasında daha yüksek tork sağlarken kızaktaki yan yükleri azaltırlar. Bu stabiliteyi artırır, kılavuz sistemini korur ve zorlu yüksek tonajlı operasyonları destekler.
Bağlantılı tahrik sistemleri, çalışma stroku sırasında şekillendirme hızını yavaşlatarak ve geri dönüş hızını artırarak sürgü hareketini değiştirir. Bu, kalıp üzerindeki darbeyi azaltır, derin çekme sırasında malzeme akışını iyileştirir ve yüksek üretim verimliliğini korur. Servo presler, strok profilini ayarlamak için programlanabilir motorlar kullanarak daha da fazla kontrol sağlar ve özel şekillendirme işlemleri için altta bekleme gibi işlevlere olanak tanır. Ayrıca optimize edilmiş hareket kontrolü sayesinde enerji verimliliğini artırır ve mekanik aşınmayı azaltır.
Yüksek kapasiteli bir H çerçeveli pres seçmek, makine özelliklerinin üretim gereksinimleriyle eşleştirilmesini gerektirir. Doğru pres, takım ve malzemeyi desteklemek için yeterli kuvvet, stabilite ve doğruluğu sağlamalıdır. Yanlış bir seçim, düşük parça kalitesine, aşırı kalıp aşınmasına veya üretimin aksamasına yol açabilir.
Pres seçimi maksimum tonajdan daha fazlasına bağlıdır. Tonaj, makinenin üretebileceği en yüksek kuvveti temsil ederken enerji kapasitesi, presin strok sırasında kuvveti ne kadar etkili bir şekilde koruyabileceğini belirler.
Derin çekme ve ağır şekillendirme uygulamaları için sadece tonaj bazında pres seçilmesi yetersiz performansa neden olabilir. Mühendisler ayrıca şunları da dikkate almalıdır:
Gerekli şekillendirme kuvveti
İnme sırasında enerji gereksinimleri
Kalıp boyutu ve ağırlığı
Gelecekteki üretim genişlemesi
Düzensiz yüklemeyi önlemek için yatak ve desteğin boyutu kalıbı tamamen desteklemelidir. Malzeme birikmesini önlemek ve takımları korumak için uygun hurda boşaltma alanı da önemlidir.
Kızak yönlendirme sistemi, damgalama sırasında üst ve alt kalıplar arasındaki hizalamayı korur.
Standart 4 noktalı kılavuz sistemi, kızağı dört köşeden destekler ve dengeli yükler için iyi çalışır. Ancak büyük progresif kalıpları eşit olmayan kuvvet dağılımıyla çalıştırırken sınırlamalar olabilir.
8 noktalı saplama sistemi hem sol-sağ hem de ön-arka yönlerde ek destek sağlar. Bu, kayma stabilitesini artırır, zımba ve kalıp hizalamasını korur ve karmaşık damgalama işlemleri sırasında aşınmayı azaltır.
8 noktalı yönlendirmenin faydaları:
Merkez dışı yüklere karşı daha iyi direnç
Geliştirilmiş parça doğruluğu
Daha uzun kalıp ömrü
Daha istikrarlı aşamalı damgalama performansı
Modern H çerçeveli presler, otomatik üretim hatları için tasarlanmıştır. Sağlam yapıları ve geniş çalışma alanları aşağıdakilerle kolay entegrasyon sağlar:
Servo besleyiciler
Düzleştiriciler
Transfer sistemleri
Robotik taşıma ekipmanları
Bir baskı makinesini seçmeden önce üreticiler şunları değerlendirmelidir:
Besleme hattı yüksekliği
Malzeme açılma boyutları
Otomasyon iletişim sistemleri
Aktarım alanı gereksinimleri
Doğru entegrasyon, besleme hatalarını ve takım hasarını azaltırken, doğru malzeme konumlandırma ve istikrarlı yüksek hızlı üretim sağlar.
Belirli imalat sektörleri, yüksek kapasiteli düz kenarlı preslere olan talebi artırmaktadır. Otomotiv endüstrisinde elektrikli araçlara geçiş, büyük yapısal bileşenlerin damgalanmasını gerektiriyor. Akü tepsileri ve güçlendirilmiş şasi destekleri, büyük yatak boyutları ve olağanüstü yapısal sağlamlık gerektirir. Aşağı yönde otomatik robotik kaynak için gereken sıkı toleransları korumanız gerekir. Damgalı parçanın aşırı geri esnemesi veya boyutsal farklılığı varsa kaynak robotları ark oluşturmada başarısız olur.
Daha hafif, daha sert malzemelere geçiş, damgalama fiziğini temelden değiştiriyor. Havacılık sınıfı alüminyum alaşımları ve AHSS, önemli ölçüde daha yüksek şekillendirme tonajları gerektirir. Şiddetli geçme kuvvetleri üretirler. Yalnızca yoğun şekilde güçlendirilmiş H Çerçeve Elektrikli Presler, bu gelişmiş malzemeleri işlemek için gerekli yapısal kütleye ve yönlendirme hassasiyetine sahiptir. AHSS'yi daha eski, açık çerçeveli bir baskı makinesine damgalamaya çalışmak, zamanla makineyi tam anlamıyla parçalayacaktır.
Yüksek kapasiteli bir H çerçeveli pres seçmek, ekipman maliyetini, üretim verimliliğini ve uzun vadeli işletme faydalarını dengelemeyi gerektirir. Karar yalnızca bir makine satın almakla ilgili değil, aynı zamanda takımlama performansını iyileştirmek, arıza süresini azaltmak ve tüm üretim sürecini optimize etmekle de ilgilidir.
Düz kenarlı bir H çerçeveli pres, daha küçük C çerçeveli preslere göre daha yüksek bir başlangıç yatırımı gerektirir. Maliyete makinenin satın alınması, nakliyesi, kurulumu ve temel hazırlığı dahildir.
Bununla birlikte, daha güçlü çerçeve yapısı kızak sapmasını azaltır ve zımba-kalıp hizalamasını iyileştirir. Bu, uzun vadeli üretim sırasında kalıp ömrünün uzatılmasına, takım onarımlarının azaltılmasına ve hurda oranlarının düşürülmesine yardımcı olur.
Pahalı progresif kalıplar kullanan üreticiler için geliştirilmiş doğruluk ve stabilite, makinenin hizmet ömründe önemli tasarruflar sağlayabilir.
C çerçeveli presler takım değişiklikleri için daha kolay erişim sağlarken, H çerçeveli presler daha çok sağlamlık ve yüksek yük performansına odaklanır. H çerçeve presler kapalı yapıları nedeniyle ağır kalıpların taşınması için daha gelişmiş ekipmanlara ihtiyaç duyabilmektedir.
Geçiş verimliliğini artırmak için üreticiler aşağıdakileri entegre edebilir:
Hızlı Kalıp Değiştirme (QDC) sistemleri
Hidrolik kalıp kelepçeleri
Pnömatik kalıp kaldırıcılar
Döner destek sistemleri
Bu çözümler kurulum süresini azaltır ve bir H çerçeveli baskı makinesinin birden fazla üretim görevini verimli bir şekilde yerine getirmesine olanak tanır.
Doğru üreticiyi seçmek, makine özelliklerini seçmek kadar önemlidir. Yüksek tonajlı presler genellikle üretim gereksinimlerine göre özelleştirilir; bu da proje planlamasında mühendislik, üretim, kurulum ve test süresinin dikkate alınması gerektiği anlamına gelir.
Güvenilir bir tedarikçi şunları sağlamalıdır:
Makine seçimi sırasında teknik destek
Yedek parça bulunabilirliği
Kurulum yardımı
Bakım kılavuzu
Uzun vadeli servis desteği
Güçlü satış sonrası destek, beklenmedik arıza sürelerinin azaltılmasına yardımcı olur ve yağlama sistemleri, debriyaj ve fren üniteleri ve hidrolik sistemler gibi kritik bileşenlerin istikrarlı çalışmasını sağlar.
C: Temel fark yapısal tasarımdır. C-çerçevesinin açık bir ön tarafı vardır, bu da takımlara kolay erişim sağlar ancak yüksek yükler altında açısal sapmaya neden olur. H-çerçevesi, bu sapmayı ortadan kaldıran ve çalışma sırasında kızak ile yatak arasında tam paralelliği koruyan kapalı döngülü, dört sütunlu bir tasarıma sahiptir.
C: Üreticiler genellikle operasyonlar 200 ila 300 tonu aştığında düz kenarlı preslere geçiyorlar. Bu eşiğin ötesinde, açık çerçeve tasarımlarının fiziksel sınırlamaları aşırı sapmaya neden olarak hızlı kalıp aşınmasına ve kabul edilemez parça toleranslarına yol açar.
C: Pres, açısal sapmayı ortadan kaldırarak zımbanın kalıp boşluğuna her seferinde mükemmel şekilde düz bir şekilde girmesini sağlar. Bu sıkı hizalama, zımbanın kalıp matrisine sürtünmesini önleyerek aşınmayı önemli ölçüde azaltır, kenar kesilmesini önler ve gerekli bileme işlemleri arasındaki süreyi uzatır.
C: Yüksek tonajlı presler özel, yalıtılmış beton temeller gerektirir. Bu, bir çukurun kazılmasını, betonarme bir atalet bloğunun dökülmesini ve şok dalgalarının fabrika zeminine ve bitişik ekipmana zarar vermesini önlemek için titreşim sönümleyici pedler veya yay izolatörlerinin kurulmasını içerir.
C: Evet, bunun için özel olarak tasarlandılar. Simetrik dört sütunlu yapı, 8 noktalı saplamalar gibi gelişmiş yönlendirme sistemleriyle bir araya gelerek yanal ve uzunlamasına kayma hareketini kısıtlar. Bu, ilerici kalıplar yatak boyunca eşit olmayan kuvvetler uyguladığında şahmerdanın eğilmesini önler.
C: 8 noktalı bir saplama sistemi, kızağı dört köşenin tamamında yakalayarak hem önden arkaya hem de soldan sağa yöndeki hareketi kontrol eder. Bu kapsamlı kılavuz, karmaşık, çok istasyonlu takımlama için kritik olan standart 4 noktalı sistemlere kıyasla üstün delmeden kalıba hizalama sağlar.


