
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-09-21 Kaynak:Bu site


Yüksek hassasiyetli metal damgalamada, H-çerçeveli (düz kenarlı) presin yapısal sağlamlığı tamamen tahrik mekanizmasına bağlıdır. C-çerçeveden H-çerçeveye yükseltme, temel sapma sorunlarını çözer, ancak dahili nokta konfigürasyonu, atölyede en üst düzeyde performansı belirler. Yanlış nokta konfigürasyonunun belirtilmesi ciddi operasyonel hatalara yol açmaktadır. Merkezden kaçan yükler altında kızağın devrilmesine, erken kalıp aşınmasına ve kabul edilemez parça toleranslarına maruz kalacaksınız. Takım ömrünü ve üretim çalışma süresini en üst düzeye çıkarmak için mühendislerin, spesifik mekanik gerçeklerini değerlendirmesi gerekir tek noktalı ve çift noktalı preslerin . Bu kılavuz, pres mimarisini belirli yatak boyutlarına, tonaj gerekliliklerine, tahrik sistemlerine ve takımlama uygulamalarına eşleştirmeye yönelik teknik kriterleri açıklamaktadır. Güç dağılımının progresif kalıpları nasıl etkilediğine ve makineyi metalle eşleştirmenin neden tartışılmaz olduğuna bakacağız.
Yük Dağıtımı: Tek noktalı presler yüksek güçlü, merkezi konumlu operasyonlarda üstün performans sergilerken, çift noktalı presler aşamalı kalıp kurulumlarında merkez dışı yüklemeyi yönetmek için zorunludur.
Yatak Boyutu Kısıtlamaları: Slayt paralelliğini korumak amacıyla daha büyük yatak boyutları için (tipik olarak soldan sağa 48 inçten fazla) çift noktalı konfigürasyonlar gereklidir.
Tonajlı Tavanlar: Çift Noktalı H Çerçeve Presler genellikle tek noktalı modellere kıyasla daha yüksek maksimum tonaj kapasiteleri sunar, bu da onları ağır hizmet tipi, çok istasyonlu damgalama için vazgeçilmez kılar.
Takım Uyumluluğu: Progresif ve transfer kalıpları, kızağın devrilmesini önlemek ve pahalı takımları korumak için genellikle çift noktalı mimarileri gerektirir.
Maliyet ve Yetenek: Çift Noktalı H Çerçeve Presler daha yüksek başlangıç sermayesi ve daha karmaşık bakım gerektirirken, çok istasyonlu uygulamalarda uzun vadeli takım değiştirme maliyetlerini büyük ölçüde azaltırlar.
İçindekiler
Düz kenarlı presler için temel başarı kriterlerinin oluşturulması, sapmanın en aza indirilmesine sıkı bir şekilde odaklanılmasını gerektirir. Doğru parçalar üretmek için ağır yük altında kızaktan yatağa paralelliği korumalısınız. H-çerçevesi, arkası açık tasarımlarla karşılaştırıldığında üstün genel sağlamlık sağlar. Dahili tahrik mekaniği, bu sertliğin takıma nasıl yansıyacağını tam olarak belirler. Kızağı hareket ettiren bağlantıların sayısı temel olarak kuvvet dağılımını değiştirir. Bir damgalama zemininde yürüdüğünüzde, kalıpları parçalayan bir makine ile sorunsuz çalışan bir makine arasındaki fark genellikle bu iç mimariye bağlıdır.
Tek noktalı pres, kuvveti aktarmak için sürgünün merkezinde bulunan bir bağlantı çubuğunu kullanır. Bu tasarım, kesme, basma ve derin çekme gibi merkezi işlemler için güçlü ve doğru kuvvet sağlar. Ancak yük tek bir alanda yoğunlaştığından kızağın kenarlarında daha az destek olur. Düzensiz yükler oluştuğunda kızak eğilebilir, kılavuz aşınması artabilir ve takım doğruluğu etkilenebilir. Bu nedenle tek noktalı presler, yükün dengeli ve ortalanmış olduğu uygulamalar için en uygunudur.
Çift noktalı pres, kuvveti slayt boyunca dağıtmak için iki farklı bağlantı kullanır. Tek bir merkezi pitman yerine, sürgü düzeneğinin sol ve sağ taraflarına iki bağlantı çubuğu bağlanır. Tahrik sistemi sıklıkla uzunlamasına şaft tahriki veya çift eksantrik dişliler kullanır. Bu mekanizmalar iki bağlantıyı mükemmel bir şekilde senkronize ederek önemli ölçüde daha geniş bir alanda zamanlı, tek etkili vuruşlar sağlar. Presin tepesi, her iki pitman"ın da mutlak uyum içinde hareket etmesini sağlamak için çok daha büyük bir dişli takımına sahiptir.
Bu çift bağlantılı tasarım, devrilme anlarını ortadan kaldırır. Kaydırağın hem sol hem de sağ tarafına aynı anda eşitlenmiş aşağı doğru basınç uygular. Bir yük merkezin dışına kaydığında ikincil bağlantı, sürgüyü yatağa paralel tutmak için gerekli direnci sağlar. Tesisler büyük ölçüde güveniyor . , çok istasyonlu operasyonlar, asimetrik parça damgalama ve kuvvet gereksinimlerinin büyük bir fiziksel ayak izine yayıldığı geniş yataklı uygulamalar için Çift Noktalı H Çerçeve Preslere
Kızağı iki noktadan hareket ettirerek makine, takım üzerindeki boşluğu etkili bir şekilde kapatır. Ağır bir kontrplak parçasını taşımak gibi düşünün. Tek elinizle ortasından tutarsanız sallanır. İki elinizle ayrı tutarsanız düz ve sabit kalır. Bu mekanik gerçeklik, çift noktalı mimarileri modern ilerici damgalama hatlarının omurgası haline getiriyor. Uzunlamasına şaft, burulma bükülmesini önleyerek kızağın sol ve sağ taraflarının tam olarak aynı milisaniyede alt ölü noktaya çarpmasını sağlar.
Bu iki konfigürasyonun karşılaştırılması, kritik mühendislik ve üretim ölçümlerinin analiz edilmesini gerektirir. Her baskı makinesinin fiziksel stresi, boyutsal kısıtlamaları ve ham kuvvet uygulamasını nasıl ele aldığını değerlendirmelisiniz. Presin takımlarla eşleşip eşleşmediğini belirlemek için bir damgalama hattını denetlerken belirli bir dizi kriter kullanırız.
Belirli bir kalıp tarafından üretilen maksimum merkez dışı yükü hesaplayın.
Kalıp pabucunu tam olarak desteklemek için gerekli soldan sağa yatak boyutunu ölçün.
Gerekli toplam tonajı ve bu tonajın istasyonlara nasıl dağıldığını belirleyin.
Damgalanan malzemenin ters tonaj özelliklerini değerlendirin.
Otomasyon ve hurda atma için mevcut fiziksel alanı değerlendirin.
Merkez dışı yükler, pres doğruluğunu ve takım ömrünü etkileyebilir. Tek noktalı preslerde eşit olmayan yükleme, kızak üzerinde bir devrilme kuvveti oluşturarak kılavuz aşınmasını artırır ve olası takım hasarına neden olur. Çift noktalı presler, kuvveti iki bağlantı noktası üzerinden dağıtarak, kayma stabilitesini artırarak ve çok istasyonlu damgalama sırasında daha iyi hizalamayı koruyarak bu sorunu azaltır. Bu, kalıpların korunmasına, aşınmanın azaltılmasına ve parça tutarlılığının iyileştirilmesine yardımcı olur.
Pres seçimi sadece tonaja değil aynı zamanda yatak boyutu gereksinimlerine de bağlıdır. Tek noktalı preslerin genişliği sınırlıdır çünkü merkez tahrik daha geniş kızakları tam olarak destekleyemez, bu da sapmaya neden olabilir ve doğruluğu azaltabilir. Çift noktalı presler, kuvveti iki bağlantı üzerinden dağıtarak, kızak hizalamasını korurken daha büyük yatak boyutlarına olanak tanır. Geniş işleme, uzun progresif kalıplar ve büyük ölçekli damgalama uygulamaları için daha uygundurlar.

Toplam tonaj tek başına pres kapasitesini belirlemez. Tek noktalı presler, merkezi yükler için iyi çalışır ancak tek tahrik noktasının tüm kuvvetleri karşılaması gerektiğinden daha yüksek tonajda sınırlamalarla karşı karşıya kalır. Çift noktalı presler yükü iki bağlantı noktasına dağıtarak stabiliteyi artırır ve daha geniş takım alanlarını destekler. Örneğin, 400 tonluk çift noktalı bir pres, gücü geniş bir progresif kalıp boyunca yayabilir ve tek noktalı bir tasarıma kıyasla daha iyi hizalama ve doğruluk sağlayabilir.
Şartname Metrik | Tek Noktalı Mimari | Çift Noktalı Mimari |
|---|---|---|
Kuvvet Vektörü | Merkezi, tek aşağıya doğru eksen | Dağıtılmış, çift aşağıya doğru eksen |
Yatak Genişliği Ölçeklenebilirliği | Sınırlı (genellikle 48 inç"in altında) | Kapsamlı (kolayca 84 inç"i aşar) |
Eksantrik Yük Taşıma | Zayıf (kaydırmanın devrilme riski yüksek) | Mükemmel (doğal yanal stabilite) |
Tahrik Mekanizması | Tek pitman, önden arkaya krank mili | Çift pitman, uzunlamasına şaft tahriki |
Birincil Başvuru | Ağır kesme, derin çekme, basma | Progresif kalıplar, transfer sistemleri |
Gib Aşınma Potansiyeli | Merkez dışı yüklere maruz kaldığında yüksek | Dengeli kuvvet dağılımı nedeniyle düşük |
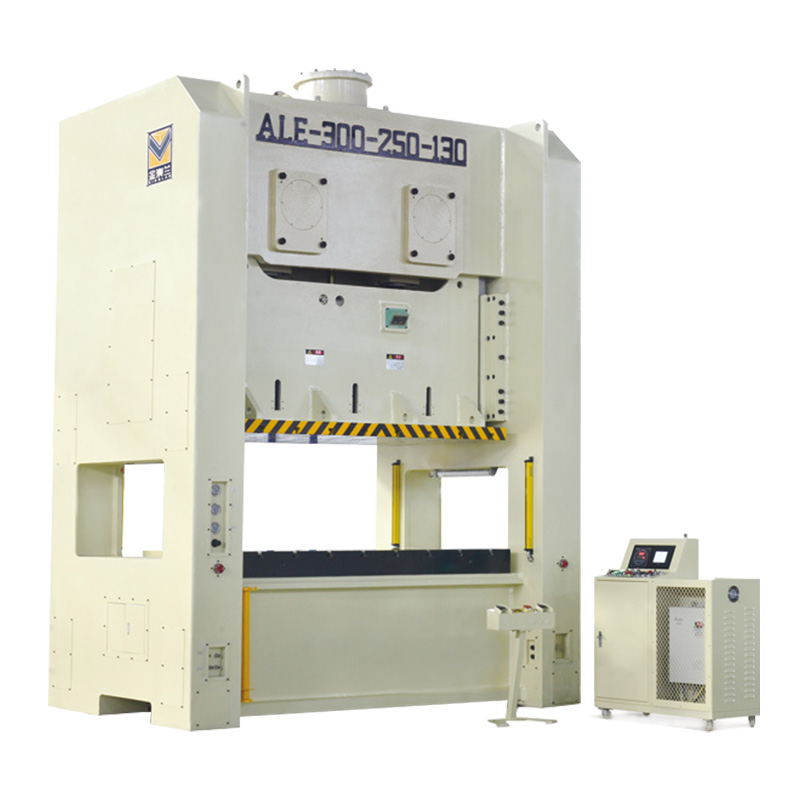
Pres konfigürasyonu takım gereksinimlerine uygun olmalıdır. Yanlış pres tipinin kullanılması doğruluğu azaltabilir, kalıp aşınmasını artırabilir ve üretim verimliliğini sınırlayabilir.
Tek noktalı presler, yükün yatağın merkezine yakın olduğu tek kademeli veya kompakt kalıplar için uygundur. Uzun progresif kalıplar için daha az uygundurlar çünkü yük konumlarının değiştirilmesi, kızağın yanlış hizalanmasına ve eşit olmayan takım aşınmasına neden olabilir.
Çift noktalı presler aşamalı damgalama için daha uygundur. Çift bağlantı tasarımları, kuvveti kızak boyunca dağıtarak delme, şekillendirme ve kesme gibi çok aşamalı işlemler sırasında daha iyi hizalamayı korur.
Pres sertliği, takım performansını ve parça doğruluğunu doğrudan etkiler. Kızak çalışma sırasında eğilirse zımbalar ve kalıplar yanlış hizalanabilir, bu da daha hızlı aşınmaya, takımların kırılmasına ve tutarsız parçalara neden olabilir.
Çift noktalı presler daha iyi paralellik sağlayarak slayt stabilitesini artırır. Bu yardımcı olur:
Kalıp ömrünü uzatın
Yumruk hasarını azaltın
Boyut doğruluğunu iyileştirin
Daha düşük bakım sıklığı
Stabil kaydırma hareketi aynı zamanda daha temiz kesimler yapılmasına ve bitmiş parçalarda daha az çapak elde edilmesine yardımcı olur.
Modern damgalama hatları genellikle besleyicilere, transfer sistemlerine ve otomatik hurda gidermeye ihtiyaç duyar. Tek noktalı presler, daha dar çalışma alanları nedeniyle karmaşık otomasyon için sınırlı alana sahip olabilir.
Çift noktalı presler aşağıdakiler için daha geniş yataklar ve daha fazla kurulum alanı sağlar:
Servo besleyiciler
Transfer sistemleri
Sensörler
Parça taşıma ekipmanı
Dengeli kuvvet dağıtımı aynı zamanda otomatik üretim yürütülürken stabiliteyi de geliştirerek hem takımların hem de otomasyon ekipmanının korunmasına yardımcı olur.
Gerekli yanal stabiliteyi belirlemek için en büyük progresif kalıbınızın maksimum merkez dışı yükünü hesaplayın.
Bir sonraki baskı spesifikasyonunuz için doğru temel verileri toplamak amacıyla mevcut ekipmanınıza ters tonaj monitörleri takın.
Pres tasarımını tamamlamadan önce potansiyel devrilme anlarını belirlemek için beklenen yük dağılımınız üzerinde sonlu elemanlar analizi (FEA) gerçekleştirin.
Özel kalıp planlarınızı incelemek ve yatak boyutu gerekliliklerini doğrulamak için bir baskı uygulama mühendisine danışın.
C: Temel fark, sürgüyü çalıştıran bağlantıların sayısında yatmaktadır. Tek noktalı baskı, yatağın ortasına yoğunlaştırılmış kuvvet ileten tek bir merkezi bağlantı kullanır. Çift noktalı pres, merkez dışı yükler altında devrilmeye karşı direnç sağlamak için kuvveti sol ve sağ taraflara eşit şekilde dağıtan iki bağlantı kullanır.
C: Kesinlikle önerilmez. Aşamalı kalıplar, malzeme sıralı istasyonlar boyunca hareket ettikçe değişen, merkez dışı yükler oluşturur. Tek noktalı pres, bu eksantrik yükler altında kızak paralelliğini korumakta zorlanır. Bu dengesizlik kızağın devrilmesine, hızlı sap aşınmasına ve takımın kırılmasına neden olur.
C: Çift noktalı presler, daha geniş yataklara ve ikili bağlantı mekanizmalarına uyum sağlamak için önemli ölçüde daha büyük döküm çerçevelere sahiptir. Senkronize eksantrik dişliler ve uzunlamasına şaft tahrikleri de dahil olmak üzere bu ilave mekanik karmaşıklık, genel makine ağırlığını önemli ölçüde artırarak daha derin ve daha ağır şekilde güçlendirilmiş beton temeller gerektirir.
C: Merkezin dışında yükleme, baskı sürgüsünü eğmeye çalışan bir kaldıraç etkisi yaratır. Pres bu devrilme anına karşı koyamazsa slayt paralelliğini kaybeder. Bu, saplamaları yanal gerilimi emmeye zorlar, zımbaların kalıba belirli bir açıyla girmesine neden olur ve takım aşınmasını hızlandırır.
C: Sektörde genel bir kural olarak, soldan sağa yatak boyutu 48 inç"i aştığında çift noktalı konfigürasyon gerekli hale gelir. Bu genişliğin ötesinde, tek bir merkezi bağlantı kızağın dış kenarlarını yeterince destekleyemez, bu da kabul edilemez sapmalara ve düşük parça kalitesine yol açar.
C: Hayır. Tonaj, bağlantı noktalarının çarpanı değil, genel pres çerçevesi ve tahrik sisteminin bir derecelendirmesidir. 400 tonluk çift noktalı pres, iki noktaya dağıtılmış toplam 400 ton kuvvet sağlar. Bununla birlikte, çift noktalı tasarımlar çok daha yüksek maksimum tonajlara ölçeklenir.
C: Boyuna şaftlı tahrik, pres yatağına paralel olarak çalışır ve öncelikle çift noktalı preslerde kullanılır. Çift eksantrik tahrik sistemlerini senkronize ederek her iki bağlantı çubuğunun birlikte mükemmel şekilde hareket etmesini sağlar. Bu senkronizasyon, aşağıya doğru kuvveti bile garanti eder ve sıkı kızak paralelliğini korur.


