
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-09-21 Kaynak:Bu site


Büyük panelli metal damgalama, üretim alanında zorlu bir seçim yapılmasını zorunlu kılar. Ya hattı hızlı çalıştırıp parçalarınıza zarar verirsiniz, ya da yavaş çalıştırıp veriminizi düşürürsünüz. Geleneksel krank ve eksantrik presler yüksek hızlarda ham parçaya sert bir şekilde vurur. Bu agresif darbe, yüksek mukavemetli çeliği yırtar, alüminyumu kırıştırır ve kalıp kaplamalarını tahrip eder. Takımı korumak ve iyi bir çekiş elde etmek için koçu yavaşlatırsanız, dakika başına vuruş sayınız karlı seviyelerin altına düşer.
Sekiz bağlantılı hareketli baskı makinesi bu mekanik darboğazı giderir. Slayt kinematiğini tamamen değiştirir. Bağlantı, tokmağı metale çarpmadan hemen önce yavaşlatır ve malzemenin kırılmadan akması ve esnemesi için zaman tanır. Çekiliş bittiğinde koç yüksek hızda üst ölü noktaya geri döner. Kalite için ihtiyacınız olan yavaş çizim hızının yanı sıra hacim için ihtiyacınız olan hızlı döngü süresini elde edersiniz.
Kinematik Kontrol: Sekiz Bağlantılı Hareket, kızak hızı eğrisini değiştirerek dakika başına toplam vuruştan (SPM) ödün vermeden metal akış kontrolünde %40"a kadar iyileştirme sağlar.
Kalite Güvencesi: Azaltılmış darbe hızı, büyük, karmaşık panel geometrilerinde geri esnemeyi, yırtılmayı ve yüzey bozulmalarını doğrudan azaltarak hem derin hem de sığ çekmelerden yararlanır.
Takım Ömrü: Daha düşük kavrama hızları şok ve titreşimi önemli ölçüde azaltır, kalıp ömrünü uzatır ve takım bakım maliyetlerini azaltır.
Stratejik Uyum: Standart mekanik preslere göre daha yüksek bir başlangıç sermayesi yatırımı gerektirirken, teknoloji, hurda azaltımının kritik olduğu yüksek hacimli, derin çekme ve aşamalı damgalama uygulamalarında üstün yatırım getirisi sağlar.
İçindekiler
Sekiz bağlantılı hareketli pres, slayt hareketini kontrol etmek için özel bir bağlantı sistemi kullanır. Geleneksel krank preslerinden farklı olarak şekillendirme sırasında kaymayı yavaşlatabilir ve geri dönüş sırasında hızlandırabilir.
Bu hareket kontrolü, malzemeye esnemesi ve akması için daha fazla zaman tanır, yırtılmayı azaltır ve yüksek üretim hızını korurken parça kalitesini artırır.
Geleneksel presler sabit bir hareket modeli kullanır. Kızak hızı krank dönüşüyle birlikte değişir, bu da üretim çıktısını düşürmeden şekillendirme hızının azaltılmasını zorlaştırır.
Sekiz bağlantılı bir sistem, bu süreci mekanik bir bağlantı yapısı aracılığıyla değiştirir. Kalıp malzemeye temas ettiğinde kaymayı yavaşlatır, daha düzgün şekillendirmeye olanak tanır ve yüksek mukavemetli malzemeler üzerindeki darbeyi azaltır.
Şekillendirmeden sonra slayt, üretim verimliliğini korumak için hızla geri döner.
Temel faydalar:
Daha iyi metal akış kontrolü
Daha az yırtılma ve deformasyon
Daha yüksek üretim verimliliği
Örneğin, bir bağlantı hareketli pres, standart bir presle aynı 20 SPM"de çalışabilirken, daha düşük hızlı bir makineye benzer şekilde daha yavaş bir şekillendirme hızı sağlayabilir.

Daha hızlı geri dönüş vuruşu, daha yüksek hızlanma kuvvetleri oluşturur. Bu nedenle pres yapısının ve otomasyon sisteminin bu değişimlere ayak uydurabilecek şekilde tasarlanması gerekmektedir.
Bağlantılı hareket presleri aşağıdakilerle uygun koordinasyon gerektirir:
Aşamalı ölür
Transfer sistemleri
Otomatik besleyiciler
Kalıp koruma sensörleri
Daha hızlı yukarı vuruş, doğru zamanlama ayarlamaları gerektirir. Doğru senkronizasyon, aktarım çarpışmalarını önler ve istikrarlı üretim sağlar.
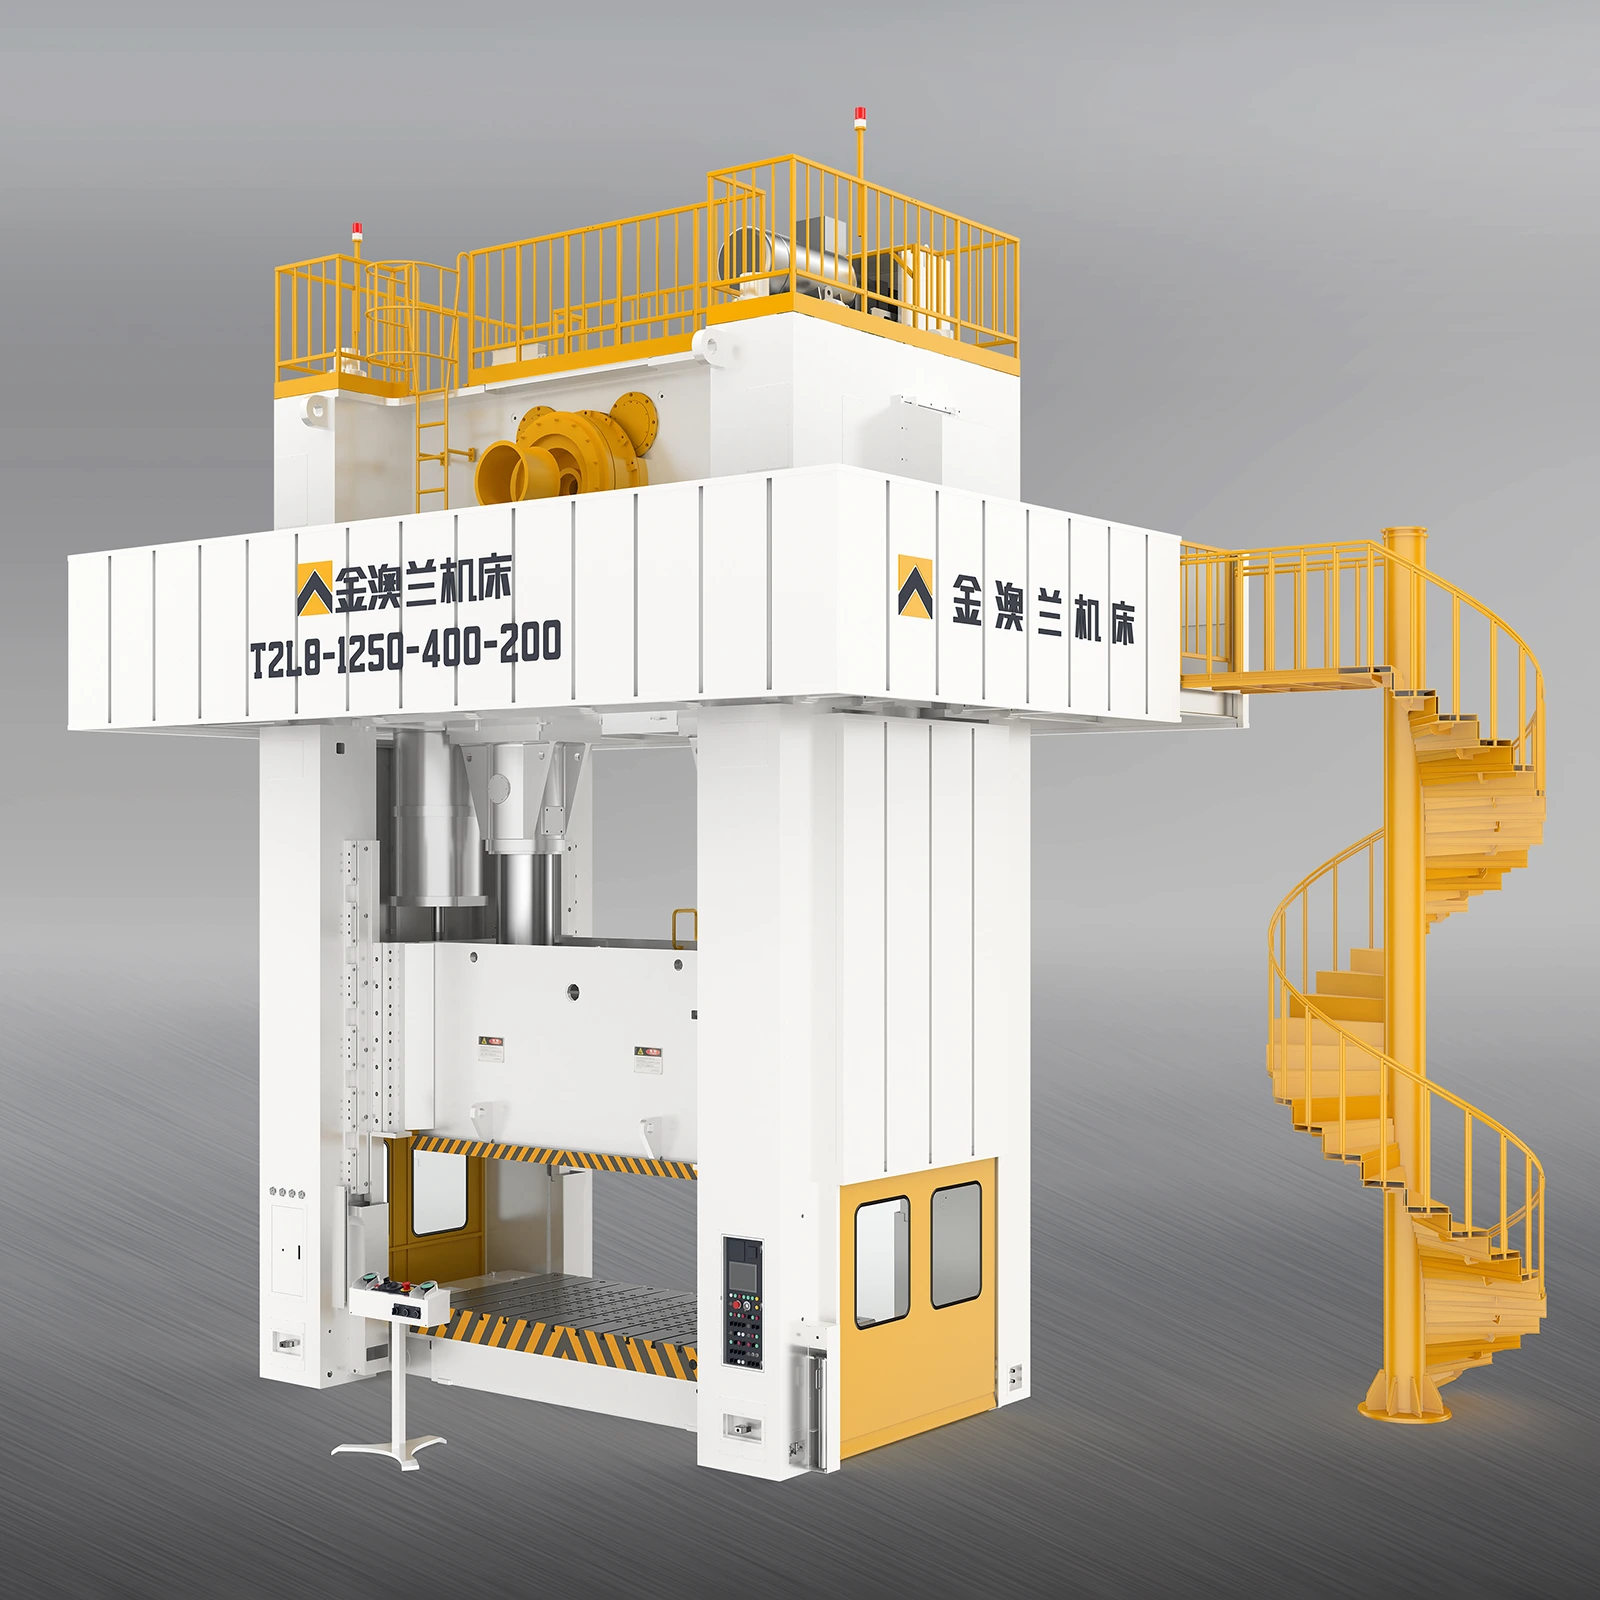
Sekiz bağlantılı hareket teknolojisi, şekillendirme işlemi sırasında kaydırma hızını kontrol ederek damgalama kalitesini artırır. Daha yavaş şekillendirme darbesi, malzemelerin düzgün bir şekilde akmasına yardımcı olur, kusurları azaltır ve yüzey kalitesini artırır.
Otomotiv parçaları ve cihaz gövdeleri gibi büyük paneller, şekillendirme sırasında tutarlı malzeme akışı gerektirir.
Sekiz bağlantılı hareket presleri, zımba malzemeye temas ettiğinde sürgüyü yavaşlatır. Bu, metale esnemesi için daha fazla zaman tanır ve aşağıdaki gibi sorunları azaltır:
Malzeme incelmesi
yırtılma
Düzensiz şekillendirme
Bu avantaj, daha kontrollü şekillendirme koşulları gerektiren yüksek mukavemetli çelik ve alüminyum malzemeler için özellikle önemlidir.
Kontrollü hareket aynı zamanda daha iyi malzeme dağılımı ve daha doğru son şekiller sağlayarak sığ çizim uygulamalarını da geliştirir.
Yüksek mukavemetli malzemeler genellikle oluştuktan sonra kısmen orijinal şekillerine döner ve bu da geri esneme sorunları yaratır.
Sekiz bağlantılı hareketli presin kontrollü şekillendirme hızı, kuvveti daha kademeli olarak uygular. Bu, aşağıdakilerin azaltılmasına yardımcı olur:
Geri yaylanma
Kırışıklıklar
Çatlaklar
Boyutsal hatalar
Üreticiler, şekillendirme aşaması sırasında sabit basıncı koruyarak, takımlarda daha az ayarlama yaparak daha doğru parçalar elde edebilirler.
Büyük dış paneller pürüzsüz yüzeyler ve hassas ayrıntılar gerektirir. Yüksek darbe hızı yüzey izlerine, sürtünme hasarına ve kalıp aşınmasına neden olabilir.
Sekiz bağlantılı hareket, malzeme teması sırasında darbeyi azaltarak aşağıdakilere yardımcı olur:
Kalıp yüzeylerini koruyun
Yüzey kusurlarını azaltın
Görünüm kalitesini iyileştirin
Vuruşun alt kısmındaki daha uzun şekillendirme süresi aynı zamanda kabartma ve basma performansını da geliştirerek ek foksiyon gerektirmeden daha keskin ayrıntılara ve daha doğru özelliklere olanak tanır.
Takım aşınması, büyük panel damgalamada büyük bir işletme masrafını temsil eder. Standart presler, yüksek gerilimli malzemeleri zımbalarken veya keserken şiddetli geçme şoku üretir. Bu ters tonaj kalıp, pres yatağı ve taç boyunca yıkıcı titreşimler gönderir. Bağlantı tahrikinin değiştirilmiş kinematiği, malzemenin birbirine geçmesini yumuşatarak bu şoku önemli ölçüde azaltır.
Daha düşük darbe hızları doğrudan zımba ufalanması ve kalıp aşınmasında azalma anlamına gelir. Takımın kesici kenarları malzemeye çarpmaz; kontrollü bir güçle onu kesiyorlar. Bu daha yumuşak etkileşim, rutin kalıp bakımı arasındaki aralıkları uzatır. Takımhane teknisyenleri zımbaları keskinleştirmek, kırık yayları değiştirmek ve aşınmış kalıp bölümlerini onarmak için daha az zaman harcarlar. Milyonlarca döngü boyunca şok ve titreşimdeki azalma, karmaşık progresif kalıpların ve ağır dökme demir kalıp pabuçlarının yapısal bütünlüğünü korur.
Hurdanın azaltılması, damgalama alanında birincil maliyet kurtarma mekanizması olarak hizmet eder. Kaliteyi korurken genel üretim maliyetlerini azaltmak, malzeme veriminin maksimuma çıkarılmasını gerektirir. Daha yavaş şekillendirme hızı yırtılmayı ve bölünmeyi önlediğinden, operatörler daha az reddedilen panel üretir. Hurda oranlarındaki bu ani düşüş, her üretim çalışmasının karlılığını doğrudan artırır.
Geliştirilmiş metal akışı, kalıp tasarımcılarının daha sıkı boş yerleştirme uygulamasına olanak tanır. Pres, metal akışını etkili bir şekilde kontrol ettiğinde, işlem, levhayı yerinde tutmak için daha az fazla bağlayıcı malzeme gerektirir. Mühendisler başlangıç boşluğunun genel boyutunu azaltabilir. Sürekli bir alüminyum bobinden veya gelişmiş yüksek mukavemetli çelikten yalnızca birkaç milimetre genişliğin tıraşlanması, yıllık üretim programı boyunca büyük miktarda hammadde tasarrufu sağlar. Tam olarak aynı sayıda iyi parça üretmek için daha az bobin ağırlığı satın alırsınız.
Bu teknolojiyi orta ila yüksek hacimli aşamalı damgalama hatlarıyla entegre etmek dikkatli bir planlama gerektirir ancak yüksek verimlilik sağlar. Progresif kalıplar, metal şerit presten beslenirken birden fazla işlemi sırayla gerçekleştirir. Modifiye edilmiş vuruş zamanlaması burada belirgin bir avantaj sağlıyor. Hızlı yukarı vuruş ve daha yavaş aşağı vuruş, geleneksel besleme penceresini değiştirir.
Düzgün bir şekilde senkronize edildiğinde, bu değiştirilmiş zamanlama, parça aktarımı için daha büyük, daha kararlı bir pencere sağlar. Metal şeridin, zımba devreye girmeden önce ilerlemek ve pilot pimlere yerleşmek için daha fazla zamanı vardır. Bu stabilite, yanlış besleme, pilot deliğin uzaması ve müteakip hat durmaları riskini azaltır. Hat, düzensiz malzeme beslemesi veya kısa beslemelerden kaynaklanan sensör arızaları olmadan sürekli çalıştığı için operatörler daha yüksek etkili verim elde eder.
Standart krank ve eksantrik presler, mekanik basitlikleri nedeniyle sektöre hakimdir. Basit bir döner-doğrusal hareket dönüşümü kullanırlar. Bu basitlik onları son derece güvenilir ve üretimi nispeten ucuz kılar. Bununla birlikte, sabit harmonik hareket eğrileri, yüksek çevrim hızlarında çalışırken sürgüyü yüksek hızda malzemeye çarpmaya zorlar.
Bağlantı presleri değiştirilmiş bir eğri sunar. Takas açıktır. Standart presler daha düşük ön maliyetler ve daha basit bakım gereksinimleri sunar. Ancak karmaşık çizimlerde bağlantı hareket sistemlerinin parça kalitesi, metal akış özellikleri ve takım ömrü ölçümlerini eşleştirmede başarısız oluyorlar. Derin, büyük panelleri damgalarken, standart bir kranklı presin ürettiği hurda, başlangıçtaki maliyet tasarrufunu hızla gölgede bırakır. Reddedilen parçalar ve bozuk takımlar nedeniyle daha ucuz baskı makinesinin parasını ödemek zorunda kalırsınız.
Servo presler kinematik esneklikte son noktayı temsil eder. Yüksek torklu servo motorlar, operatörlerin sınırsız strok profilleri programlamasına, koçu herhangi bir noktada duraklatmasına, tersine çevirmesine veya yavaşlatmasına olanak tanır. Sığ kısımlarda son derece hızlı çalışacak şekilde bir sarkaç darbesi programlayabilirsiniz. Ancak bu esneklik, devasa bir sermaye primini, karmaşık elektronik mimariyi ve yüksek enerji taleplerini beraberinde getiriyor.
Sekiz bağlantılı mekanik pres oldukça etkili bir orta yol sağlar. Derin çekme ve geliştirilmiş metal akışı için gerekli olan özel modifiye edilmiş strok profilini sunar, ancak bir servo prese göre önemli ölçüde daha düşük bir sermaye maliyetiyle. Karmaşık servo sürücüler ve kapasitör kümeleri yerine sağlam, geleneksel mekanik güvenilirliğe ve volan enerjisine dayanır. Strok profilinin günlük olarak değişmesi gerekmeyen, özel, yüksek hacimli progresif kalıpları çalıştıran tesisler için mekanik bağlantı tahriki üstün yatırım getirisi sunar.
Özellik | Standart Krank Pres | Sekiz Bağlantılı Hareketli Pres | Servo Pres |
|---|---|---|---|
Slayt Kinematiği | Sabit harmonik hareket | Mekanik olarak değiştirilmiş (yavaş çekme, hızlı geri dönüş) | Sonsuz programlanabilir profiller |
Darbe Hızı | Üretim hızlarında yüksek | Önemli ölçüde azaltıldı | Değişken / Tam kontrollü |
Takım Ömrü Etkisi | Standart aşınma ve şok | Düşük şok nedeniyle uzatıldı | Düşük şok nedeniyle uzatıldı |
Bakım Karmaşıklığı | Düşük | Orta (daha fazla bağlantı/pin) | Yüksek (karmaşık elektronik/soğutma) |
Enerji Depolama | Mekanik Volan | Mekanik Volan | Kondansatör Bankaları / Doğrudan Tahrik |
C: Birincil avantajı değiştirilmiş kayma hızı eğrisidir. Mekanik bağlantı, çalışma şekillendirme aşaması sırasında zımbayı yavaşlatarak metalin yırtılmadan akmasını sağlar. Daha sonra dönüş vuruşu sırasında hızla hızlanır. Bu, şekillendirme hızını genel döngü süresinden ayırarak üretkenliği ve hassasiyeti yeniden tanımlar.
C: Kritik şekillendirme aşamasında metal akışı için mevcut süreyi %40"a kadar artırır. Bu sürekli basınç, malzemenin kalıp geometrisi üzerinde eşit şekilde gerilmesine olanak tanır. Derin çekmelerde bölgesel incelmeyi ve yırtılmayı önler ve sığ, karmaşık çekmelerde gevşek metali veya kırışmayı ortadan kaldırır.
C: Hayır. Malzemeyi ve takımları korumak için çalışma vuruşu önemli ölçüde yavaş olsa da, pres bunu çok daha hızlı bir dönüş vuruşuyla telafi eder. Bu hızlı yukarı vuruş, makinenin standart preslere kıyasla dakika başına toplam vuruş sayısını (SPM) korumasını ve hatta artırmasını sağlar.
C: Kalıp malzemeye girdiğinde darbe hızını azaltır. Bu daha yumuşak kavrama, darbe şokunu, yıkıcı titreşimi ve geçme kuvvetlerini büyük ölçüde azaltır. Pres, bu şiddetli kinetik aktarımları en aza indirerek zımba kırılmasını önler, gevşemeyi azaltır ve rutin kalıp bakımı arasındaki aralıkları uzatır.
C: Evet, mevcut progresif kalıplar fiziksel olarak uyumludur. Ancak operatörlerin besleme ve aktarım zamanlamalarını ayarlaması gerekir. Değiştirilen slayt kinematiği farklı bir operasyonel pencere oluşturur. Daha hızlı yukarı vuruş, daha yüksek kaldırma kuvvetleri oluşturur ve transfer otomasyonunun ve sensörlerin yeni hareket profiline uyacak şekilde yeniden kalibre edilmesini gerektirir.
C: Ana dezavantaj mekanik karmaşıklıktır. Sistem, basit bir krank presine kıyasla daha fazla sayıda mekanik bağlantı, bağlantı pimi ve bronz burç kullanır. Bu ekstra hareketli parçalar, aşınmayı önlemek ve kayma hassasiyetini korumak için sıkı, otomatik yağlama sistemleri ve sıkı izleme gerektirir.
C: Daha hızlı yukarı vuruş, önemli ölçüde daha yüksek kaldırma kuvvetleri ve atalet üretir. Slayt, kalıp alanını standart bir presten çok daha hızlı temizler. Bu, son derece senkronize, hızlı aktarım otomasyonu gerektirir. Standart mekanik besleyiciler bu tempoya ayak uydurmakta zorlanabilir ve çoğu zaman yüksek hızlı, servo tahrikli besleme ekipmanlarına yükseltme yapılmasını gerektirebilir.


