
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-08-24 Kaynak:Bu site


Mekanik besleme sistemlerinden programlanabilir otomasyona geçiş, damgalama operasyonları için kritik bir dönüm noktasına işaret ediyor. Malzeme verimini ve parça hassasiyetini doğrudan etkiler. Yanlış besleme ekipmanının seçilmesi malzeme kaymasına ve basınçlı preste senkronizasyon hatalarına yol açar. Bu uyumsuzluk, hurda oranlarının artmasına ve önemli üretim kesintilerine neden olur. Besleyici kapasitesi ile malzeme akma mukavemeti arasındaki yanlış hizalama sıklıkla erken mekanik arızayla sonuçlanır. Bu kılavuz, bir değerlendirilmesi için teknik bir çerçeve sağlar NC servo besleyicinin . Malzeme kısıtlamalarına, baskı uyumluluğuna, üretim hacmine ve genel hat entegrasyonuna odaklanıyoruz. Besleyici özelliklerini tam damgalama gereksinimlerinizle nasıl eşleştireceğinizi öğreneceksiniz. Serbest bırakma mekanizmaları, malzeme kalınlığı kapasiteleri ve PLC senkronizasyon tekniklerindeki temel farklılıkları keşfedeceğiz.
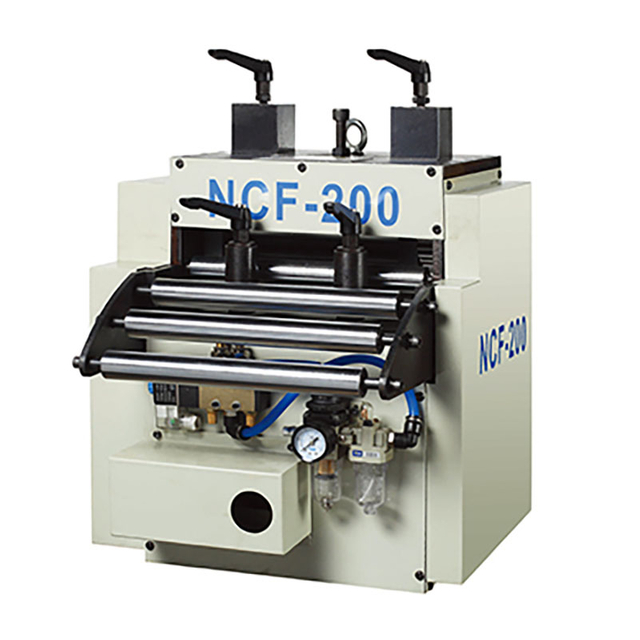
Malzeme Makineyi Belirler: Besleyici seçimi maksimum malzeme kalınlığı, genişliği ve ağırlığıyla başlamalıdır. Endüstri genellikle NC servo besleyicileri üç türe ayırır: ince, orta ve kalın plaka (4,5 mm+'ye kadar).
Hız ve Doğruluk Dengeleri: Yüksek hızlı damgalama, malzeme bozulması olmadan sıkı besleme doğruluğu toleranslarını korumak için özel servo sürücü yetenekleri ve mekanik serbest bırakma mekanizmaları gerektirir.
Entegrasyon Kritiktir: NC servo besleyici ile belirli tipteki basınçlı pres (mekanik, hidrolik veya servo) arasında kusursuz PLC senkronizasyonu, karmaşık damgalama modelleri ve değişken çevrim seçenekleri için zorunludur.
Uygulamaya Özel Konfigürasyonlar: Genel elektrikli pres beslemesi standart NC servo besleyicilere dayanırken, özel operasyonlar optimum kesme verimi için zigzag besleyicilere veya özel, uzun süreli üretim için yüksek hızlı modellere ihtiyaç duyar.
İçindekiler
Geleneksel mekanik besleme sistemleri, pres krank miline monte edilmiş bir eksantrik kamına dayanır. Bu kam, bir pitman kolu aracılığıyla besleyicideki tek yönlü kavramaya bağlanır. Besleme uzunluğunu her değiştirmeniz gerektiğinde, operatörün eksantrik kamın ilerlemesini anahtarlar kullanarak manuel olarak ayarlaması gerekir. Bu süreç deneme yanılma gerektirir ve değerli üretim zamanını boşa harcar. Ayrıca, mekanik kavrama milyonlarca döngüde yıpranarak geri tepmeye neden olur ve tutarsız ilerleme uzunluklarına neden olur. Operatörler sürekli olarak sahayı takip ederek kalıp çarpmalarını önlemek için mikro ayarlamalar yapar.
Bir NC servo besleyici bu sert mekanik bağlantıyı tamamen keser. Hassas bir planet dişli kutusu veya sıfır boşluklu zamanlama kayışı aracılığıyla doğrudan alt besleme silindirine bağlanan bağımsız bir AC servo motor kullanır. Dijital kontrol sistemi, manuel perde ayarlamalarını tamamen ortadan kaldırır. Operatörler gerekli besleme uzunluğunu dokunmatik ekran arayüzü aracılığıyla girer ve servo motor, komutu tam tekrarlanabilirlikle yerine getirir. Mekanik bir besleyicinin gerçekleştiremeyeceği karmaşık, çok aşamalı besleme modellerini programlayabilirsiniz.
Operasyonel Metrik | Mekanik Makaralı Besleyici | NC Servo Besleyici |
|---|---|---|
Besleme Uzunluğu Ayarı | Eksantrik kam üzerinde manuel anahtar ayarı | HMI dokunmatik ekranı aracılığıyla dijital giriş |
Değişim Süresi | 15 ila 45 dakika | 1 dakikadan kısa (kaydedilmiş tarifler kullanılarak) |
Çok Adımlı Yeteneği | İmkansız (yalnızca sabit vuruş) | PLC programlama yoluyla standart özellik |
Aşınma Bileşenleri | Tek yönlü kavrama, fren, bağlantılar | Minimal (sızdırmaz rulmanlar, triger kayışları) |
Sensörlerle Entegrasyon | Zor, harici röleler gerektirir | Kalıp koruma sistemleriyle yerel entegrasyon |
Başarılı bir uygulama basın odası dinamiklerini dönüştürür. Kurulum süreleri saatlerden dakikalara düşer. Tutarlı doğrulukla sıfır hatalı besleme elde edersiniz. Ekipman, malzeme bozulmasına neden olmadan dakikadaki stroku maksimuma çıkarır. Bobin hattı entegrasyonu, rulo açıcıdan doğrudan baskı makinesine kadar kesintisiz hale gelir. Tüm sistem, standart endüstriyel protokoller aracılığıyla iletişim kuran tek, senkronize bir ünite olarak çalışır.
Besleyici seçimi büyük ölçüde bobinin fiziksel özelliklerine bağlıdır. Malzeme kalınlığını, genişliğini ve toplam ağırlığını değerlendirmelisiniz. Besleyiciyi nominal kapasitesinin üzerine itmek anında kaymaya, motor arızalarına ve silindirlerin hasar görmesine neden olur. Endüstri, yemleme ekipmanlarını bu boyutlara göre üç farklı kategoriye ayırmaktadır.
İnce Levha (0,1 mm - 1,0 mm): Elektrik kontakları veya motor laminasyonları gibi hassas, yüksek hızlı uygulamalar için optimize edilmiştir. Bu besleyiciler dönen kütleyi azaltmak için hafif, içi boş silindirler kullanır. Bu düşük atalet, kırılgan malzemeyi bükmeden hızlı hızlanma ve yavaşlamaya olanak tanır.
Orta Plaka (1,0 mm ila 3,2 mm): Genel amaçlı damgalama için standart seçim. Hızı ve torku etkili bir şekilde dengelerler. Bu üniteler, çoğu otomotiv braketi ve cihaz paneli imalatında bulunan standart soğuk haddelenmiş çelik ve alüminyum bobinleri kullanır.
Kalın Plaka (3,2 mm ila 4,5 mm+): Ağır hizmet tipi yapısal takviye gerektirir. Yüksek torklu servo motorlar ağır bobinleri çalıştırır. Çerçeve, muazzam fiziksel direnç altında sapmayı önlemek için kalın çelik yan plakalar kullanır. Bu üniteler genellikle sert malzemelerin daha kolay takılmasını sağlayan timsah tarzı açma başlıklarına sahiptir.
Malzeme genişliğini ve rulo ağırlık kapasitelerini değerlendirmelisiniz. Bu rakamları besleyicinin fiziksel boyutuyla karşılaştırın. Spesifik malzeme tipindeki faktör. Yüksek gerilimli gelişmiş yüksek dayanımlı çelik (AHSS), yumuşak alüminyumdan farklı davranır. Önemli ölçüde daha fazla düzleştirme kuvveti ve kavrama basıncı gerektirir. Hassas yüzey kaplamaları özel rulo kaplamalar gerektirir. Poliüretan (PU) kaplı silindirler veya kumlanmış mat yüzeyler, önceden boyanmış, galvanize edilmiş veya cilalanmış metallerde yüzeyin bozulmasını önler.
Üretim çalışmalarınız için gerekli Dakika Başına Vuruş (SPM) sayısını hesaplayın. Bu rakamı doğrudan servo motor yetenekleriyle eşleştirin. Besleme uzunluğu, pres hızı ve mevcut besleme süresi arasındaki ilişkiyi anlamalısınız. Besleyicinin, besleme penceresi olarak bilinen, pres döngüsünün açık kısmı içinde hareketini tamamlaması gerekir.
Bir baskı 60 SPM"de çalışıyorsa, bir tam vuruş tam olarak 1,0 saniye sürer. Kalıp, bu vuruşun yalnızca bir kısmı için açıktır; tipik olarak yukarı vuruşta 270 dereceden aşağı vuruşta 90 dereceye kadar. Bu, 180 derecelik bir besleme penceresi oluşturur. Besleyicinin malzemeyi hızlandırması, en yüksek hıza ulaşması, yavaşlaması ve tam olarak sahada durması için tam olarak 0,5 saniyesi vardır. Daha uzun ilerleme uzunlukları, aynı zaman aralığında bitirmek için daha yüksek hızlanma oranları gerektirir. Yüksek hızlı operasyonlar düşük ataletli servo sistemler gerektirir. Motor anında maksimum hıza ulaşmalı ve aşırıya kaçmadan durmalıdır. Yetersiz motor torku beslemenin yavaşlamasına yol açarak malzemenin geç gelmesine ve ciddi kalıp çarpmalarına neden olur.
Damgalı parçalarınız için kabul edilebilir sapmayı tanımlayın. Hassas damgalama için standart tolerans ±0,02 mm"dir. Kapalı döngü geri bildirim sistemlerinin rolünü değerlendirin. Yüksek çözünürlüklü kodlayıcılar uzun çalışmalarda doğruluğu korur. Besleme silindirlerinin tam konumunu izlerler ve genellikle devir başına yüzbinlerce darbe üretirler.
Kodlayıcı gerçek zamanlı verileri servo sürücüye geri gönderir. Sürücü küçük tutarsızlıkları anında düzeltir. Bu, kümülatif hataların aşamalı kalıp işlemlerini bozmasını önler. Sert mekanik yapı da bu hassasiyeti desteklemektedir. Besleyici çerçevesindeki herhangi bir esneklik veya planet dişli kutusundaki boşluk, servo motorun doğruluğunu olumsuz etkileyecektir. Mekanik aktarma organlarının sıfır boşluklu çalışma için derecelendirildiğinden emin olmalısınız.

Serbest bırakma mekanizması, aşamalı kalıp damgalama için tartışılamaz bir özelliktir. Progresif kalıplar, zımbalar çarpmadan önce şeridi tam olarak konumlandırmak için pilot pimleri kullanır. Besleyici silindirler malzemeye sıkı sıkıya bağlı kalırsa pilot pimler besleyiciyle çatışır. Bu, şeritteki delikleri uzatır ve parça doğruluğunu bozar. Serbest bırakma mekanizması, üst besleme silindirini bir milimetrenin çok küçük bir kısmı kadar anlık olarak kaldırır. Bu, pilot pimler devreye girdiğinde malzemenin tam hizada yüzmesine olanak tanır.
Özellik | Pnömatik Tahliye | Mekanik Tahliye |
|---|---|---|
Çalıştırma Yöntemi | Solenoid valf tarafından tetiklenen hava silindiri | Pres krank miline bağlı fiziksel kam |
Hız Limiti | Daha yavaş (hava valfi tepki gecikmesiyle sınırlıdır) | Yüksek hız (eşleşmeler tam olarak SPM"ye basın) |
Kurulum Karmaşıklığı | Basit, PLC zamanlama açılarıyla ayarlanabilir | Baskıda mekanik kam hizalaması gerektirir |
En İyi Uygulama | Genel damgalama, 150 SPM"nin altındaki hızlar | Yüksek hızlı progresif kalıplar, 200+ SPM |
Pnömatik serbest bırakma, standart damgalama ve daha yavaş hızlara uygundur. Genel amaçlı uygulamalarda iyi çalışır. Programlanabilir kam anahtarlarını kullanarak zamanlamayı PLC aracılığıyla kontrol ettiğiniz için ilk kurulum daha basittir. Ancak hava valfinin tepki süreleri maksimum hızı sınırlar. Basınçlı hava sistemlerindeki doğal gecikme, salınımın yüksek hızlarda çok geç gerçekleşmesine neden olur. Yüksek hızlı damgalama için mekanik serbest bırakma şarttır. Pres kamı serbest bırakma mekanizmasını doğrudan bir kaldıraç kolu aracılığıyla çalıştırır. Bu tam, anlık senkronizasyon sunar. Dakikada yüzlerce vuruşla çalışan zorlu progresif kalıplar için daha hızlı pilot serbest bırakma sağlar.
Kalın, sert malzemeler sağlam yapısal mühendislik gerektirir. Yükseltilmiş dişli kutuları artan yükün üstesinden gelir. Daha büyük servo motorlar, ağır bobin stoğunu döngü çukurundan çekmek için gerekli torku sağlar. Güçlendirilmiş düzleştirme silindirleri, besleme döngüsü sırasında malzemenin eğilmesini önler.
Bu ağır hizmet üniteleri kalın çelik yan plakalara sahiptir. Büyük boyutlu besleme silindirlerini desteklemek için ağır hizmet tipi oynak makaralı rulmanlar kullanırlar. Kalın çelikte kaymayı önlemek için sıkma kuvvetinin önemli ölçüde daha yüksek olması gerekir. Kalın plaka besleyicilerdeki pnömatik silindirler, gerekli bu kavrama basıncını oluşturmak için büyük boyutludur. Bazı son derece ağır hizmet modellerinde, malzemenin ağır hızlanma altında kaymamasını sağlamak için pnömatik silindirler yerine hidrolik sıkıştırma silindirleri kullanılır.
Kademeli kesme işlemleri için iki eksenli hareketi değerlendirin. Zigzag besleyiciler malzemeyi hem ileri (X ekseni) hem de yan yana (Y ekseni) hareket ettirir. Bu, bobin şeridi üzerindeki dairesel veya düzensiz boşlukların yerleşimini optimize eder. Servo motorlar, bir sonraki zımba için malzemeyi konumlandırmak üzere eş zamanlı olarak koordine olur.
Malzeme verimindeki iyileşmeleri dikkatli bir şekilde hesaplayın. Motor laminasyonları veya testere bıçağı imalatı gibi daire ve disk damgalama operasyonlarında genellikle %7 ila %14 oranında hurda azalması görülür. Zikzak hareketi boşlukları birbirine sıkı bir şekilde yerleştirir. Bu, zımbalar arasındaki ağ genişliğini azaltır. Tek bir bobinden üretilen parça sayısını maksimuma çıkararak doğrudan hammadde tüketimini azaltır.
Çeşitli baskı türleri arasındaki entegrasyon farklılıklarını değerlendirmelisiniz. Geleneksel mekanik aralıklı çerçeve presleri, besleyiciye sinyal göndermek için krank miline monte edilmiş özel zamanlama kamları veya döner kodlayıcılar gerektirir. Daha yavaş hidrolik presler, değişken strok hızları ve geleneksel dönen krank milinin bulunmaması nedeniyle farklı el sıkışma sinyallerine ihtiyaç duyar. Yüksek düzeyde programlanabilir servo presler en kusursuz entegrasyonu sunar ancak gelişmiş iletişim protokolleri gerektirir.
Servo presler, strokun alt kısmında duraklayarak veya yönü tersine çevirerek strok profillerini dinamik olarak ayarlayabilir. Besleyicinin baskı kontrolörü ile sürekli iletişim kurması gerekir. Bu, besleme döngüsünün yalnızca kalıp tamamen açık ve temiz olduğunda gerçekleşmesini sağlar. Servo pres sarkaç moduna girerse (tam dönüş olmadan kısa vuruşlar), besleyici PLC"nin kapalı bir kalıba beslemeyi önlemek için tam koç konumunu izlemesi gerekir.
HMI (İnsan-Makine Arayüzü) kullanılabilirliğini değerlendirin. Operatörlerin parametreleri hızla girebilmesi için sezgisel ekranlara ihtiyacı vardır. Karmaşık menüler kurulum hatalarına yol açar. Cihazlar arasında iletişim protokolü uyumluluğunu sağlayın. Besleyici PLC"nin (genellikle Mitsubishi, Siemens veya Allen-Bradley) pres kontrolleriyle entegre olması gerekir.
Besleyicinin sürücüsü, birincil güç baskı PLC"si ile gecikme olmadan konuşmalıdır. Kablolu sinyaller, "Besleme Tamam" ve "Acil Durdurma" gibi kritik işlevler için güvenilir zamanlama sağlar. Ethernet/IP veya PROFINET bağlantıları reçete verilerini, hata kodlarını ve teşhis bilgilerini yönetir. Doğru senkronizasyon, besleyicinin hareketini tamamlamaması durumunda baskı makinesinin dönmesini önler. Besleyicinin "Besleme Tamamlandı" rölesini doğrudan baskı makinesinin kalıp koruma devresine bağlamanız gerekir.
Besleme zamanlamasını kalıp gereksinimlerine göre dikkatlice yapılandırın. Seçenekler arasında baskıdan önce besleme, beslemeden önce basma veya aralıklı işlemler yer alır. Pres öncesi besleme çoğu kesme işlemi için standarttır. Malzeme, koç strokun tepesindeyken ilerler. Beslemeden önce presleme, genellikle derin çekme operasyonlarında görülen, kalıp devreye girene kadar malzemenin sabit kalması gerektiğinde kullanılır.
Progresif kalıplar için pilot serbest bırakma zamanlamasını doğru şekilde ayarlayın. Silindirler tam olarak pilot pimler malzemeye girdiğinde açılmalıdır. Yukarı vuruşta sıyırıcı plaka şeridi serbest bırakmadan önce bunların kapanması gerekir. Yanlış zamanlama, pilot pimlerin malzeme deliklerini germesine veya yırtmasına neden olarak parçanın anında reddedilmesine yol açar.
Tesisinizdeki fiziksel alan kısıtlamalarını değerlendirin. Pres yatağındaki ünitenin genel boyutunu ölçün. Kalıp değişikliklerini, hurda çıkarma kanallarını veya güvenlik ışık perdelerini engellemediğinden emin olun. Geçiş hattı yüksekliğini kalıp giriş seviyesiyle mükemmel şekilde hizalayın. Besleyicilerin çoğunda, farklı kalıp yüksekliklerine uyum sağlamak için ±50 mm dikey geçiş hattı ayarına izin veren vidalı krikolara sahip bir montaj braketi bulunur.
Hızı mevcut yukarı akış ekipmanıyla senkronize edin. Açıcılar ve düzleştiriciler besleyici hızına uygun olmalıdır. Tutarlı bir gevşeklik döngüsü sürdürmeleri gerekir. Düzleştirici çok yavaş çalışırsa besleyici malzemeyi sıkı bir şekilde çekerek döngü çukurunun dışına çıkaracak ve ciddi kaymaya neden olacaktır. Çok hızlı koşarsa malzeme yerde sürüklenecektir. Düzleştiricinin değişken frekans sürücüsünü (VFD) kontrol etmek için ultrasonik döngü sensörlerini veya fotoelektrik gözleri kullanın ve malzeme döngüsünü sabit bir derinlikte tutun.

Programlanabilir iş belleği sayısız çalışma saatinden tasarruf sağlar. Tarif saklama, önceki kurulumların anında hatırlanmasına olanak sağlar. Operatörlerin HMI ekranından parça numarasını seçmeleri yeterlidir. PLC, gelişmiş modellerde besleme uzunluğunu, hızı, hızlanma profillerini ve hatta motorlu geçiş hattı yüksekliğini otomatik olarak ayarlar.
Bu, sıkıcı manuel mekanik ayarlamaların yerini alır. Anahtarlara, ibreli göstergelere ve deneme-yanılma ölçümlerine olan ihtiyacı ortadan kaldırırsınız. Hızlı geçişler genel ekipman verimliliğini (OEE) artırır. Baskı makinesi parçaları damgalamak için daha fazla, kalıp değiştirme sırasında boşta beklemek için daha az zaman harcıyor. Yetkili bir operatör bir bobin işinden diğerine iki dakikadan kısa sürede geçiş yapabilir.
Yanlış beslemelerin ortadan kaldırılması malzeme verimini doğrudan artırır. Tutarlı besleme, bobinin ucundaki kısmi damgalamayı önler. Körleme düzenlerinin optimize edilmesi ham madde kullanımını en üst düzeye çıkarır. Servo motorun hassasiyeti, bobinin her milimetresinin etkili bir şekilde kullanılmasını sağlayarak gerekli kenar kesme payını azaltır.
Doğru pilot serbest bırakma, malzeme bozulmasını önler. Bozulmuş malzeme genellikle kalıpta sıkışarak büyük miktarda hurdaya neden olur ve operatörlerin karışık şeridi manuel olarak kesip temizlemesini gerektirir. Sıkı toleransların korunması, son damgalanmış parçaların ilk vuruşta kalite kontrol standartlarını karşılamasını sağlar ve sonraki aşamadaki sıralama ve yeniden işlemeyi ortadan kaldırır.
Kritik bileşenlerin ömrünü değerlendirin. Servo sürücüler, triger kayışları ve besleme silindirleri düzenli kontrol gerektirir. Poliüretan silindirler zamanla aşınır ve tutuşlarını kaybederek periyodik olarak yeniden kaplanmayı gerektirir. Dar, aşındırıcı malzemelerin sürekli çalıştırılması durumunda çelik silindirlerde oluklar oluşabilir. Önleyici bakım programınızda silindirlerin yeniden taşlanmasını planlamanız gerekir.
Satın almadan önce yedek parçaların bulunabilirliğinden emin olun. OEM teknik destek yeteneklerini doğrulayın. Elektrik arızaları oluştuğunda veya servo sürücü aşırı akım hatası verdiğinde sorun giderme yardımına erişmeniz gerekir. Redüktörün yağlanması ve enkoder kablolarının incelenmesi de dahil olmak üzere düzenli önleyici bakım, servo sistemin en yüksek performansta çalışmasını sağlar.
Malzeme kayması parça doğruluğunu anında bozar. Silindirler yeterli kavramaya sahip olmadığında, hızlanma çok yükseğe ayarlandığında veya malzeme yoğun damgalama sıvısıyla kaplandığında meydana gelir. Kavis, malzemenin kalıba girerken yanlara doğru eğilmesini içerir ve bu da şeridin kalıp kılavuzlarına çarpmasına neden olur.
Malzeme kalınlığınız için doğru silindir basıncını belirtin. Malzemeyi düz tutmak için besleyici girişindeki kenar kılavuzlarını kullanın. Besleyiciden önce yukarı yöndeki malzemenin doğru şekilde düzleştirildiğinden emin olun. İyi bir düzleştirici, bobin setini kaldırarak besleyicinin malzemeyi doğru bir şekilde itmesini kolaylaştırır. Çok fazla petrole bulanmış stok çalıştırılıyorsa, akışkan yüzey gerilimini kırmak ve tutuşu korumak için kumlanmış veya mat yüzeyli silindirler kullanın.
Yüksek SPM işlemleri ekipmanın sınırlarını zorlar. Pnömatik valfler yeterince hızlı açılıp kapanamayabilir. Bu, serbest bırakma mekanizmasının malzeme üzerinde sürüklenmesine neden olur. Servo motor, gerekli hızlanma için gerekenden küçükse aşırı ısınabilir ve bu da sürücüde aşağıdaki hataya yol açabilir.
Yüksek SPM uygulamaları için pnömatik yerine mekanik serbest bırakmayı tercih edin. Sıkı kodlayıcı kalibrasyon protokolleri uygulayın. Pres kamı ile besleyici PLC arasındaki zamanlama sinyallerini düzenli olarak doğrulayın. Pres döner kam anahtarı ile besleyici giriş modülü arasındaki sinyal gecikmesini kontrol etmek için gerekirse bir osiloskop kullanın.
Karmaşık kontrol sistemleri eğitimsiz operatörlerin gözünü korkutur. Yanlış besleme uzunluğunun girilmesi anında kalıp çökmelerine neden olur. Yanlış hızlanma ayarları malzemenin bükülmesine veya kaymasına neden olur. Bir arızayı gidermek için kalıp koruma sensörlerini atlamak çoğu zaman büyük takım hasarına yol açar.
Yerleşik hata teşhisiyle sezgisel HMI sistemlerine öncelik verin. Ekranda hata kodları ve sorun giderme adımları açıkça görüntülenmelidir. Devreye alma sırasında zorunlu OEM eğitimi oluşturun. Operatörler hız, besleme uzunluğu ve pres zamanlaması arasındaki ilişkiyi anlamalıdır. Yetkisiz personelin kritik hızlanma ve zamanlama parametrelerini değiştirmesini önlemek için HMI"ya şifre koruması uygulayın.
Manuel mekanik besleme adımı ayarlamalarına atfedilen kesinti sürelerini günlüğe kaydederek mevcut baskı odası darboğazlarınızı denetleyin.
Servo motoru doğru boyutlandırmak için en ağır progresif kalıplarınız için gerekli besleme uzunluklarını ve dakika başına maksimum stroku hesaplayın.
Kısa listedeki besleyici üreticilerinden, özel bobin stoğunuzu ve gerekli toleransları kullanarak konsept kanıtlı malzeme testi talep edin.
Ekipmanı sipariş etmeden önce fiziksel uyumluluğu sağlamak için mevcut pres yatağı alanını ve geçiş hattı yüksekliğini ölçün.
Otomatik damgalama hatları kurmak veya geliştirmek isteyen üreticiler için Kinglan , çok çeşitli metal şekillendirme ve damgalama gereksinimlerini desteklemek üzere tasarlanmış baskı otomasyon ekipmanı ve çözümleri sağlar. Pres makineleri ve otomatik besleme sistemlerindeki deneyimiyle Kinglan, besleme doğruluğunu, operasyonel verimliliği ve genel damgalama güvenilirliğini artırmak için üreticilerin uygun ekipmanı üretim hatlarına entegre etmelerine yardımcı oluyor.
C: Bir NC servo besleyici programlanabilir esneklik ve hassasiyet sunar. Hızlı geçişler ve karmaşık, çok aşamalı besleme modelleri için dijital kontroller kullanır. Silindirli besleyici, pres krank miline bağlı mekanik bağlantılara dayanır. Sabit parametrelerle özel, yüksek hacimli, sürekli çalışmalarda üstündür ancak servo tahrikli sistemlerin hızlı uyarlanabilirliğinden yoksundur.
C: Maksimum malzeme genişliği ve kalınlık kategorisini besleyicinin spesifikasyonlarıyla eşleştirerek başlayın. Hurda kanallarını tıkamadan pres yatağınıza uyduğundan emin olmak için ünitenin genel kapladığı alanı ölçün. Son olarak, besleyicinin geçiş hattı yükseklik ayar aralığının kalıp yükseklikleriniz ve yukarı yöndeki düzleştirme ekipmanınızla mükemmel şekilde hizalandığını doğrulayın.
C: Zikzak besleyici, delme konumlarını kademeli hale getirmek için iki eksenli hareketi kullanır. Öncelikle motor laminasyonları gibi daire veya disk damgalama işlemlerinde kullanılır. Besleme pozisyonlarını yan yana değiştirerek malzeme verimini en üst düzeye çıkarır ve hurdayı önemli ölçüde azaltır, genellikle ham madde kullanımını %14"e kadar artırır.
C: Evet, hassas yüzeyleri kolaylıkla işleyebilir. Standart çelik merdaneler, özel poliüretan veya kauçuk kaplı merdanelerle değiştirilebilir. Bu özel kaplamalar, önceden boyanmış, galvanize edilmiş ve hassas cilalanmış malzemelerde çizikleri, bozulmaları veya hasarları önlerken, doğru besleme için gerekli tutuşu sağlar.
C: Mekanik serbest bırakma mekanizmaları doğrudan pres kamı tarafından çalıştırılır. Bu, daha hızlı ve daha hassas pilot bırakma zamanlaması sağlar. Daha yavaş yanıt süresinin ve pnömatik hava valflerinin doğal gecikmesinin malzeme senkronizasyonunun bozulmasına ve besleme hatalarına neden olacağı yüksek hızlı aşamalı kalıp damgalama için kesinlikle gereklidir.
C: Standart döngü seçenekleri arasında pres öncesi besleme, besleme öncesi pres ve aralıklı besleme yer alır. Presten önce besleme, koç alçalmadan önce malzemeyi hareket ettirir. Bobini ilerletmeden önce beslemenin kalıbı harekete geçirmesinden önce basın. Aralıklı işlemler, belirli aşamalı kalıp ve pres gereksinimlerine dayalı olarak özel zamanlamaya olanak tanır.


