
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-09-21 Kaynak:Bu site


Doğru pres mimarisini seçmek, gerekli tonaj ile operasyonel esnekliğin dengelenmesini gerektirir. Aşırı mühendislik, zemin alanını boşa harcarken, yetersiz teknik özellikler, çerçevenin sapmasına ve takım hasarına yol açar. Tesis yöneticileri ve üretim mühendisleri genellikle açık aralıklı baskı makinesinin bir varlıktan ziyade bir yük haline geldiği kesin eşiği belirlemekte zorlanırlar. Atölye çok yönlülüğünü yüksek hacimli katılıkla karşılaştırırken bu ikilemle sürekli karşılaşıyorsunuz. Bu kılavuzu teknik bir değerlendirme çerçevesi sağlamak için hazırladık. Boşluklu çerçeve makinesinin atölyeniz için ne zaman en uygun çözüm olduğunu belirlemenize yardımcı olur. Mekanik sınırlamaları, ideal kullanım durumlarını ve genel operasyonel verimliliği analiz ediyoruz. Pahalı yanlış hizalamalardan kaçınarak kalıp gereksinimlerini çerçeve yetenekleriyle nasıl eşleştireceğinizi öğreneceksiniz. Bu, ekipman seçim sürecinizin tahmin yerine somut verilere dayanmasını sağlar.
Optimum Kullanım Durumları: C-çerçeve presler, üç taraflı erişim, sık takım değiştirme ve küçük ve orta ölçekli üretim çalışmaları gerektiren işlemlerde mükemmeldir.
Yapısal Sınırlamalar: Açık aralıklı tasarım doğası gereği maksimuma yakın yükler altında açısal sapmaya (boşluk) karşı hassastır, bu da onu yüksek derecede dengesiz veya aşırı tonajlı progresif kalıp işi için uygunsuz hale getirir.
Ayak İzi ve Yatak Boyutu Verimliliği: Önemli ölçüde daha küçük bir ayak izi sunarlar ve düz kenarlı (H-çerçeve) baskı makinelerine kıyasla daha küçük yatak boyutları için optimize edilmiştir; kompakt çalışma alanları ve hücresel üretim düzenleri için idealdir.
Uygulama Sweet Spot: Genellikle 250 ton kapasite eşiğinin altına düşen genel metal üretimi, kesme, delme, bükme ve perçinleme işlemleri için en etkili yöntemdir.
İçindekiler
Açık aralıklı tasarım, takımlama ve operasyon için mükemmel erişilebilirlik sağlar ancak kapalı çerçeveli preslere göre daha düşük sertliğe sahiptir. Çerçevenin ön tarafı desteklenmediğinden, ağır yükler çerçevenin sapmasına neden olabilir ve koç-yatak hizalamasını etkileyebilir. Daha büyük yatak boyutları bu etkiyi arttırır, bu nedenle aralıklı çerçeve presleri çoğunlukla yükün çerçeve merkezine yakın kaldığı daha küçük bileşenler ve daha hafif damgalama uygulamaları için kullanılır.
Standart aralıklı çerçeve presleri genellikle 10 ila 250 ton arasında çalışır. Bu aralığın aşılması çerçeve gerilimini artırır ve aralık oluşmasına neden olabilir, bu da koç ile destek arasındaki hizalamayı etkiler. Bu yanlış hizalama, kalıpta eşit olmayan aşınmaya, takımların hasar görmesine ve parça doğruluğunun azalmasına neden olabilir. Güçlendirilmiş yüksek tonajlı modeller daha büyük yükleri kaldırabilir, ancak daha büyük çerçeveler gerektirirler ve açık aralıklı tasarımın yerden tasarruf sağlayan avantajlarını azaltırlar.
Bu mimarinin hız ve strok özellikleri, onu tek istasyonlu delme ve kesme için ideal kılar. Operatörler malzemeyi birden fazla açıdan hızla besleyebilir. Ram hızla dönerek yüksek hızlı kesme görevlerinin kısa sürede tamamlanmasını sağlar. Körleme işlemleri önemli ölçüde anlık şok üretir. Zımba malzemeyi deldiğinde, pres çerçevesinde depolanan enerji anında serbest kalır. Açık aralıklı çerçeve, bu ters tonajı düz kenarlı presten farklı şekilde emer ve maksimum kapasiteye yakın çalışıyorsa genellikle özel şok amortisörleri gerektirir.
Açık mimari, sümüklüböcek temizliği için büyük avantajlar sağlar. Hurda malzeme kolayca düşer veya özel kanallar aracılığıyla arkadan veya yanlardan dışarı yönlendirilebilir. Bu, hurda birikmesinin kalıbı sıkıştırmasını veya iş parçasına zarar vermesini önler. Verimli hurda giderme doğrudan daha yüksek çalışma süresi ve daha az bakım duruşu anlamına gelir. Kalıp pabucunun içinde karmaşık iç hurda atma sistemleri tasarlamanıza gerek kalmaz, bu da takımlama mühendisliğinizi basitleştirir.
Kısa vadeli damgalama, maksimum hızdan ziyade hızlı kurulum ve üretim esnekliğine odaklanır. Boşluk çerçeveli preslerin açık tasarımı, kolay kalıp değişimine ve hızlı kalıp değiştirme sistemlerinin entegrasyonuna olanak tanıyarak onları çeşitli küçük serili üretim görevleri için uygun hale getirir.
Ancak bu preslerin karmaşık progresif kalıplarla ilgili sınırlamaları vardır. Birden fazla istasyon arasında eşit olmayan yükleme, kızak sapmasına neden olabilir, bu da takım aşınmasına ve doğruluk sorunlarına yol açabilir. Yükün dengeli kaldığı basit aşamalı işlemler için daha uygundurlar.
Bükme ve şekillendirme uygulamaları genellikle büyük veya düzensiz iş parçalarını içerir. Boşluk çerçeveli preslerin açık tasarımı, bu parçaların taşınmasında daha iyi erişilebilirlik sağlar. Ancak dengesiz yükleme yaygındır, bu nedenle kuvvet dengesini korumak için takımların dikkatli bir şekilde konumlandırılması gerekir.
Kaplama, vuruşun alt kısmında yüksek basınç gerektirir. Bu, önemli ölçüde çerçeve gerilimi yarattığından, operatörlerin baskı makinesini aşırı yüklemekten kaçınması gerekir. Tonaj izleme sistemi, şekillendirme kuvvetlerinin kontrol edilmesine yardımcı olur ve makineyi kalıcı hasarlardan korur.
Daha hafif tonajlı modeller sıklıkla hassas montajda hizmet vermektedir. Rulmanların istiflenmesi, perçinlenmesi ve preslenmesi orta derecede kuvvet ve yüksek doğruluk gerektirir. Otomotiv ve cihaz üretim hatları, alt montaj görevleri için büyük ölçüde bu makinelere güveniyor. Açık ön kısım, operatörlerin veya robotik kolların karmaşık düzenekleri kalıp alanına güvenli ve hızlı bir şekilde yerleştirmesine olanak tanır. Bu özel C çerçeveli elektrikli pres uygulamaları, kritik sapma eşiklerinin çok altında kalarak makinenin hızını ve erişilebilirliğini en üst düzeye çıkarır. Otomatik besleme kaselerini ve döner endeks tablalarını doğrudan desteğe monte ederek kompakt, bağımsız bir montaj hücresi oluşturabilirsiniz.
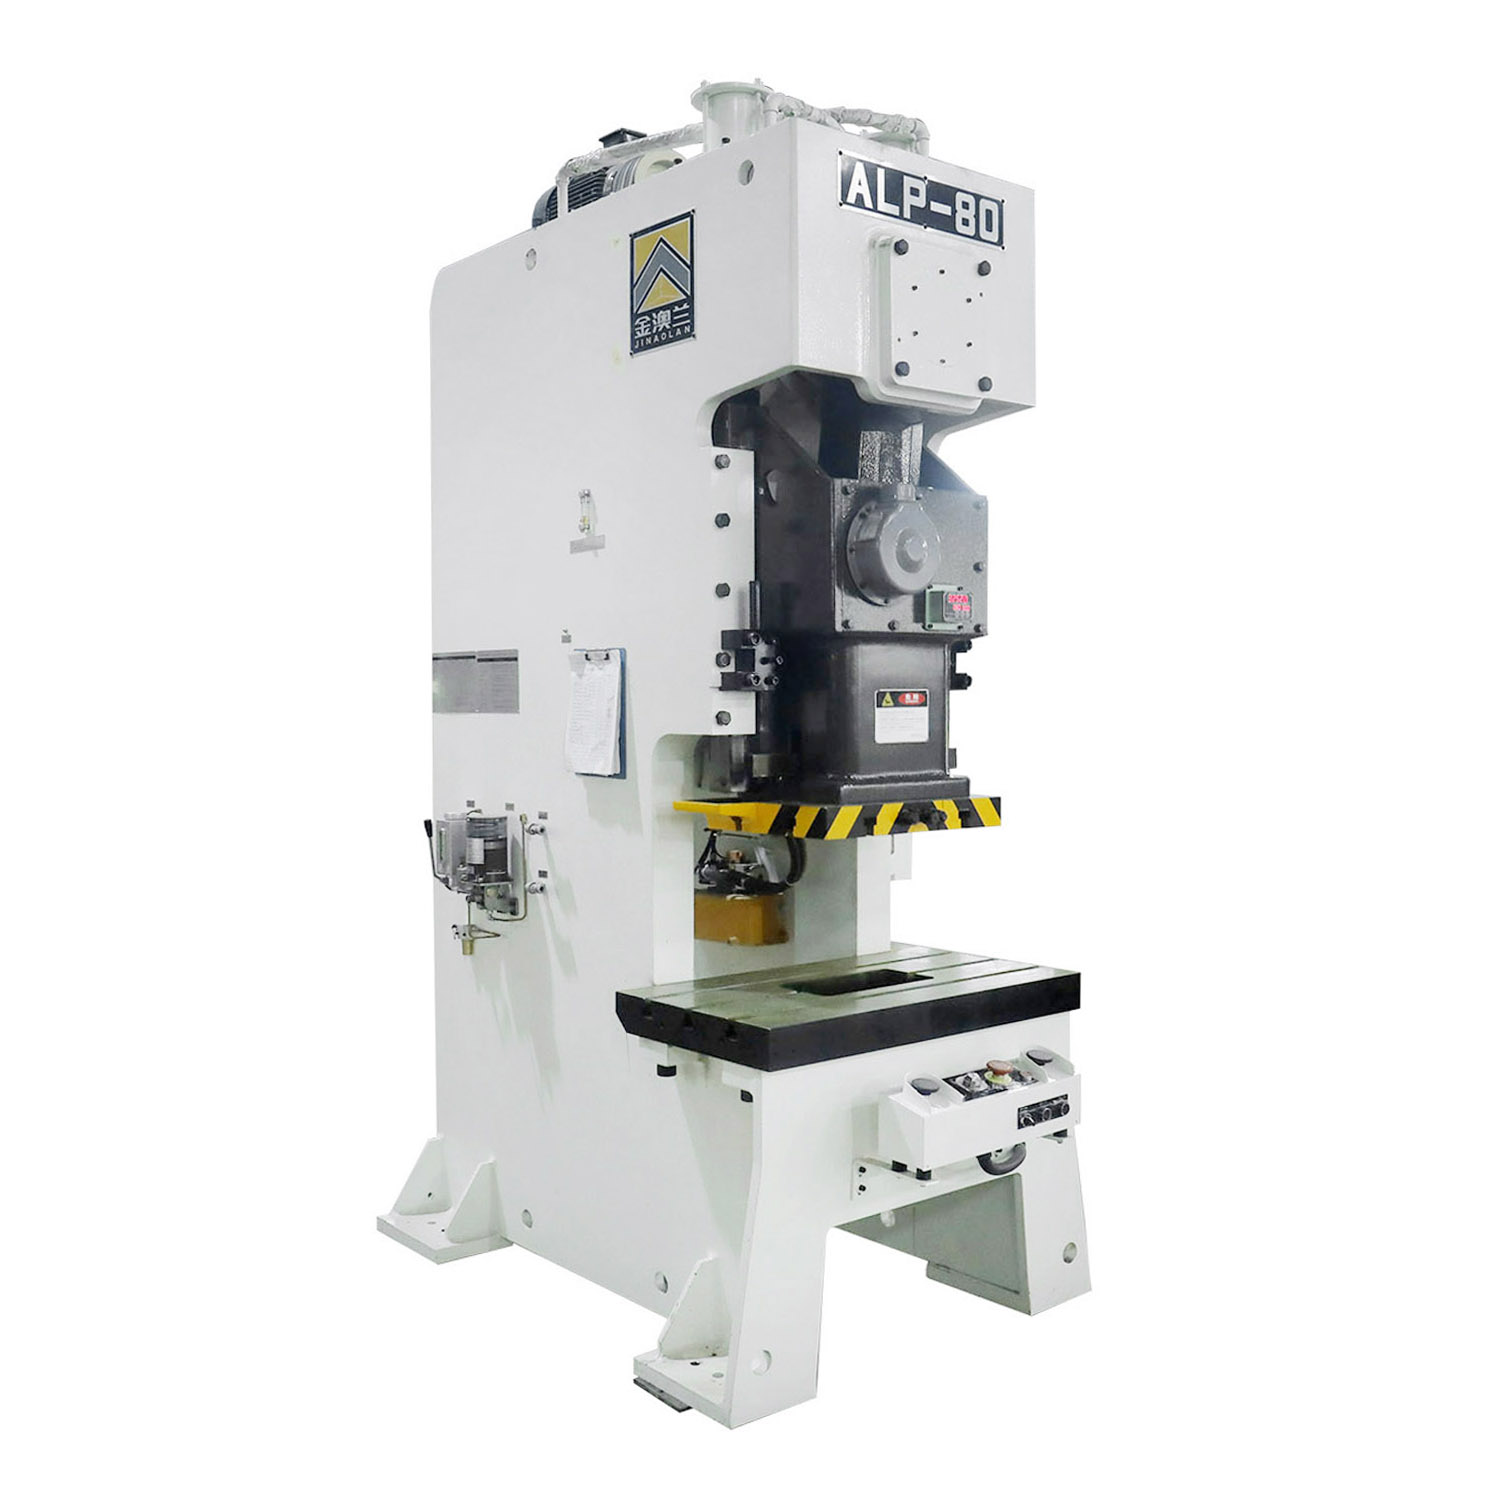

Bu iki tasarım arasındaki en keskin kontrast erişilebilirliktir. Boşluklu çerçeve üç taraflı erişim sunar. H-çerçevesi dar yan camlara ve ön/arka açıklıklara erişimi kısıtlar. Bu erişilebilirlik kurulum süresini doğrudan etkiler. Sık kalıp değişimi olan tesislerde, açık aralıklı makinelerde işçilikte önemli azalmalar görülüyor. Forkliftler veya kalıp arabaları birçok açıdan yaklaşarak destek plakasına kadar gidebilir. Bağlantı elemanlarına ve kelepçelere, karanlık, kapalı bir kalıp alanına yaslanmadan ulaşmak kolaydır. Günde üç veya dört değişim gerçekleştiren bir atölye için bu hız, büyük bir operasyonel avantajdır.
Merkez dışı yükler, H-çerçeve ve aralıklı çerçeve preslerini farklı şekilde etkiler. H-çerçeve presleri daha iyi stabilite sağlar çünkü dört sütunlu yapı şahmerdanı tüm köşelerden destekler ve yanal hareketi azaltır. Aralıklı çerçeve presleri düzensiz yüklemeye karşı daha hassastır, bu da çerçeve ve kılavuz sistemi üzerindeki gerilimi artırabilir. Büyük, ağır hizmet damgalama uygulamaları genellikle H-çerçeveli presler gerektirirken, boşluklu çerçeveli presler daha küçük bileşenler ve kompakt üretim ihtiyaçları için daha uygundur. Doğru yapıyı seçmek doğruluğun korunmasına, takım aşınmasının azaltılmasına ve parça kusurlarının önlenmesine yardımcı olur.
Ayak izi/tonaj oranını değerlendirin. Boşluk çerçeveli makineler çok küçük bir alana önemli bir delme gücü sığdırır. Bu onları hücresel üretim entegrasyonu açısından son derece çekici kılmaktadır. Yalın bir üretim hattı oluşturmak için birden fazla küçük baskı makinesini bir arada gruplandırabilirsiniz. Benzer tonajdaki bir H-şasi, çok daha büyük bir ayak izi ve genellikle daha yüksek bir tavan açıklığı gerektirir. Tesis entegrasyonu boşluk çerçeveleri ile daha basittir. Kurulum için nadiren özel temel çukurlarına veya devasa tavan vinçlerine ihtiyaç duyarlar. Ağır hizmet izolasyon bağlantılarını kullanarak bunları doğrudan standart bir betonarme zemine döşeyebilirsiniz.
Özellik | C-Çerçeve (Açık Aralık) | H-Çerçeve (Düz Taraf) |
|---|---|---|
Erişilebilirlik | Mükemmel (Üç taraflı erişim) | Kısıtlı (Sütunlar erişimi engeller) |
Sertlik ve Sapma | Orta (Açısal açıklığa eğilimli) | Yüksek (Minimum sapma) |
Ayak izi | Kompakt (Çukur gerektirmez) | Büyük (Genellikle temel çalışması gerektirir) |
İdeal Üretim Çalışması | Yüksek karışım, düşük hacimli (HMLV) | Düşük karışım, yüksek hacimli |
Takım Karmaşıklığı | Tek istasyon, basit aşamalı | Karmaşık, çok istasyonlu progresif |
Merkez Dışı Yük Kapasitesi | Kötü ila Orta | Harika |
Üretim değişkenliği ekipman seçimini belirler. Boşluk çerçeveleri yüksek karışımlı, düşük hacimli (HMLV) ortamları tercih eder. Operasyonel esneklik buradaki ana etkendir. Tek bir makine sabahları parantezleri, öğleden sonraları da madeni paraları delebilir. Koçun doğal hızı, çeşitli, kısa vadeli sözleşmeler için verimi en üst düzeye çıkarır. Aynı parçayı milyonlarca kez damgalayan özel yüksek hacimli hatlar, düz kenarlı baskı makinesinin sert, az aşınmalı ortamından daha fazla yararlanır. Çevikliğin kaba ve sürekli güçten daha önemli olduğu durumlarda boşluk preslerini kullanırsınız.
Manuel besleme ergonomisi, açık aralıklı bir baskı makinesinde çok daha üstündür. Operatörlerin ağır çelik sütunların etrafına uzanmasına gerek yoktur. İşleme alanının görünürlüğü mükemmeldir, yorgunluğu azaltır ve kalite kontrolünü iyileştirir. Otomasyon entegrasyonu basittir. Robot teknolojisi, bobin beslemeleri ve otomatik parça çıkarma sistemleri, makine kapsamına kolayca sığar. Bir tarafa bir servo besleyici, arkaya bir hurda konveyörü monte edebilir ve mekansal çakışmalar olmadan bakım erişimi için ön tarafı açık bırakabilirsiniz.
Boşluklu çerçevenin doğal sapması takım ömrünü etkiler. Sıkı toleranslı karbür takımlar kırılgandır. Pres çerçevesi yük altında açılırsa zımba ve kalıp hafifçe yanlış hizalanır. Bu, karbürün kırılmasına ve aletin tahrip olmasına neden olur. Kalıp tasarımını pres çerçevesiyle eşleştirmelisiniz. yüksek hassasiyetli parçalar çalıştırmanız gerekiyorsa C Çerçeve Power Press'te , ağır kılavuzlu kalıplar kullanın. Kalıp seti içindeki büyük kılavuz pimleri ve bilyalı yatak burçları, yanal kuvvetlerin bir kısmını emecektir. Bu dahili kalıp kılavuzu, kesme kenarlarını presin açısal sapmasından koruyarak hizalama yükünü pres saplarından kalıp pabucuna kaydırır.
Çerçeve boşluğunu azaltmanın pratik bir yolu, baskı makinesini tam kapasitede çalıştırmaktan kaçınmaktır. Gerekli tonajdan daha büyük bir pres kullanmak gibi bir güvenlik marjını korumak, sapmanın azaltılmasına yardımcı olur ve ekipmanın ömrünü uzatır. Tonaj monitörlerinin takılması, aşırı yük koşullarını tespit edebilir ve sınırlar aşıldığında makineyi durdurabilir. Zorlu uygulamalar için bağlantı çubuğu modifikasyonları, açık aralıklı tasarımın esnekliğini korurken çerçeve sağlamlığını artırabilir.
Bakım gereksinimleri tahrik sistemine bağlıdır. Mekanik preslerde debriyajların, frenlerin, volanların, yağlama noktalarının ve güvenlik zamanlamasının düzenli olarak kontrol edilmesi gerekir. Hidrolik presler silindirlerin, basınç seviyelerinin ve yağ durumunun izlenmesini gerektirir. Sistem tipi ne olursa olsun, ekipmanın hasar görmesini ve arıza süresini önlemek için olağandışı titreşim, anormal gürültü, yağ sızıntısı veya aşırı kılavuz aşınması gibi erken belirtilere hızla müdahale edilmelidir.
Üç taraflı açık tasarım benzersiz güvenlik zorlukları sunar. Operatörlerin tehlike bölgesine birden fazla erişim noktası vardır. Sıkı güvenlik entegrasyonları zorunludur. Işık perdeleri operatörün birincil çalışma alanını kapsamalıdır. Yerel yönetmelikler izin veriyorsa bunları Varlık Algılama Cihazı Başlatma (PSDI) için yapılandırarak manuel işlemleri hızlandırabilirsiniz. İki elle kontroller, şahmerdan aşağı inmeden önce operatörün ellerinin takımlardan uzak olmasını sağlar. Polikarbonat kalkanlar veya çelik ağ gibi sert korumalar, kalıp alanının yanlarına ve arkasına erişimi engellemelidir. OSHA ve ANSI standartlarını karşılamak, açık zarfın tamamını korumaya yönelik kapsamlı bir yaklaşım gerektirir.
Ekipman yatırımlarını değerlendirmek, kaynak tahsisine ve tesis etkisine bakmayı gerektirir. Boşluklu çerçevenin ön kapladığı alan ve kurulum gereksinimleri genellikle karşılaştırılabilir tonajlı düz kenarlı preslere göre daha düşüktür. Girişin önündeki bu daha düşük engel, daha iyi takımlama, QDC sistemleri veya otomasyon ekipmanı için kaynakları serbest bırakır. Uzun vadeli çok yönlülük, sürekli operasyonel değer sağlar. Tek bir makine çok çeşitli parça geometrilerini ve malzemelerini işleyebilir. Bu uyarlanabilirlik, makinenin nadiren boşta kalmasını sağlayarak üretim alanı kullanım oranlarınızı en üst düzeye çıkarır.
Yatırım getirisi hesaplamalarında tasarruf edilen işçilik saatleri ve makinenin çalışma süresi hesaba katılmalıdır. Açık aralıklı bir prese kıyasla kapalı çerçeveli bir preste bir kalıbı değiştirmek için gereken süreyi tam olarak ölçün. Tek Dakikada Kalıp Değişimi (SMED) ilkelerini uygulayın. Kazanılan dakikaları mağazanızın işçilik ücretiyle ve ardından yıllık değişim sayısıyla çarpın. Verimlilik hızla bileşik kazanır. Çeşitli, kısa vadeli sözleşmelere teklif verme yeteneği, üretim programı yoğunluğunuzu artırır. Bir işi ne kadar hızlı kurarsanız, tesisiniz küçük seri üretim için o kadar rekabetçi hale gelir.
Tesisiniz için uygulanabilir sonraki adımlar şunlardır:
Kalıp değiştirme sıklığını ve gereken ortalama tonajı belirlemek için mevcut üretim işlemlerinizi denetleyin.
Sapma risklerini ortadan kaldırmak için en karmaşık kalıplarınız için tam merkez dışı yüklemeyi ve gerekli yataktan koça paralelliği hesaplayın.
Kompakt aralıklı çerçeve düzeninin daha verimli bir hücresel üretim akışı sağlayıp sağlamadığını belirlemek için mevcut taban alanınızı ölçün.
Ekipman seçimini tamamlamadan önce, en ağır uygulamanızda belirli bir tonaj izleme testi yapmak için bir pres üreticisine danışın.
C: Standart aralık 10 ila 250 ton arasındadır. Yapısal fizik, önü açık tasarımın bir kaldıraç görevi görmesi nedeniyle daha yüksek tonajları sınırlar. 250 tonun üzerine çıkmak genellikle kabul edilemez açısal sapmalara neden olur. 400 tona kadar ağırlığa sahip nadir özel modeller mevcut olsa da, yerden tasarruf etme avantajlarını ortadan kaldıran devasa çelik takviyeye ihtiyaç duyuyorlar.
C: Evet, ancak yalnızca kısa veya basit aşamalı kalıplar için. Sınırlı yatak uzunluğu istasyon sayısını kısıtlamaktadır. Yük altında doğal açısal sapma, uzun, dar toleranslı progresif takımlamada yapışmaya veya eşit olmayan aşınmaya neden olabilir. H-çerçeveler karmaşık ilerici çalışmalar için ağırlıklı olarak tercih edilir.
C: Boşluk, açık ön tasarımın fiziğinden kaynaklanır. Koç iş parçasına bastırdığında, eşit kuvvet pres çerçevesini yukarı doğru iter. Yapıyı bir arada tutacak ön sütunlar bulunmadığından, çerçevenin üst yarısı azami tonaj altında hafifçe yukarı ve geriye doğru bükülüyor.
C: C-çerçevesinin ön ve yanları açık olup, operatörler için mükemmel erişilebilirlik ve hızlı takım değişimi sağlar. Bir O-çerçeve veya düz kenarlı pres, dört köşe sütunu olan kapalı halkalı bir yapıya sahiptir. O-çerçeve üstün sağlamlık ve sıfır açısal sapma sunar ancak takım alanına erişimi kısıtlar.
C: Hidrolik presler genellikle derin çekme için daha iyidir. Tüm strok uzunluğu boyunca tam ve sabit kuvvet uygulayabilirler. Mekanik presler maksimum tonaja yalnızca strokun en alt noktasında ulaşır, bu da derin, sürekli çekme işlemleri sırasında metali yırtabilir.
C: Operasyonel titreşim nedeniyle yürümeyi önlemek için bu preslerin güvenli bir şekilde sabitlenmesi gerekir. Tipik olarak ağır hizmet tipi ankraj cıvataları kullanılarak betonarme bir yastığa cıvatalanırlar. Darbeyi absorbe etmek için genellikle baskı ayakları ile zemin arasına titreşim izolasyon montaj parçaları veya özel dengeleme pedleri yerleştirilir.


