
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-08-24 Kaynak:Bu site


Metal damgalama tesisleri, zemin alanı kullanımını en üst düzeye çıkarmak, operatör güvenliğini artırmak ve fiziksel ayak izlerini genişletmeden yüksek gerilimli malzemeleri işlemek için yoğun baskıyla karşı karşıyadır. Geleneksel bobin taşıma süreçleri sıklıkla bu operasyonel hedeflere darboğaz oluşturur. Geleneksel kurulumlar, derin döngü çukurları, birden fazla kontrolör arasında karmaşık senkronizasyon ve kapsamlı malzeme taşıma süresi gerektiren genişleyen, ayrı ünitelere dayanır. Bu mekanik bağlantı kopmaları, elle diş açma sırasında ciddi verimsizliklere, artan hurda oranlarına ve artan güvenlik risklerine yol açar.
Bu darboğazları çözmek için tesis mimarileri yüksek düzeyde entegre çözümlere doğru kayıyor. 3'ü 1 arada rulo açıcı düzleştirici besleyici, damgalama hatlarının ham bobinleri işleme biçiminde temel bir değişikliği temsil ediyor. Sarmal açma, tesviye etme ve beslemeyi tek bir koordineli şaside birleştirerek tesisler, hassasiyeti artırırken değerli metrekareleri geri kazanabilir. Bu entegre mimarinin geleneksel ayrı bobin hattı ekipmanıyla nasıl doğrudan karşılaştırıldığını değerlendireceğiz ve bir sonraki tesis yükseltmenize rehberlik edecek sıkı bir teknik döküm sunacağız.
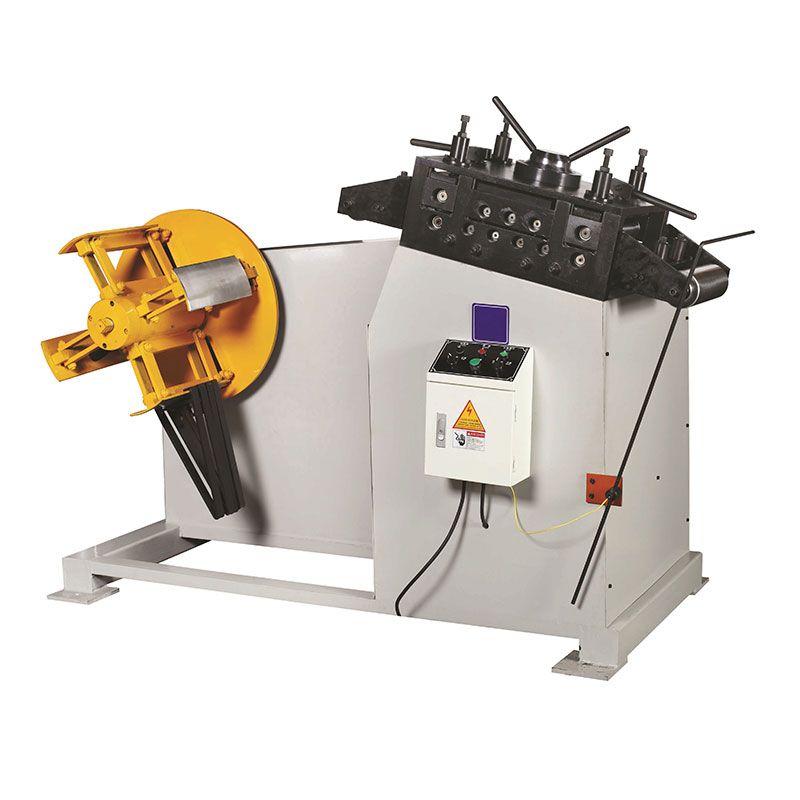
Kaplama Alanının Azaltılması: 3"ü 1 arada sistemler, hat uzunluğunu 4,5 metreye kadar kısaltabilir ve ayrı ünitelerin gerektirdiği maliyetli döngü çukurlarına olan ihtiyacı ortadan kaldırır.
Hassasiyet ve Senkronizasyon: 3"ü 1 arada sistemlerdeki birleşik servo kontrolleri, bağımsız açıcılar, düzleştiriciler ve besleyiciler arasındaki iletişim gecikmesini ortadan kaldırarak yüksek hızlı damgalamada daha yüksek doğruluk sağlar.
Operasyonel Risk: Entegre sistemler bir "tek hata noktası" dinamiği sunar; bir bileşenin bakım gerektirmesi durumunda tüm besleme hattı durur ve modüler kurulumlardan daha katı önleyici bakım protokolleri gerektirir.
İçindekiler
Modern damgalama işlemleri, performans ölçütlerine sıkı sıkıya bağlı kalmayı gerektirir. Tesis yöneticileri bobin hatlarını taban alanı yatırım getirisine, değişim hızına, malzeme dengeleme doğruluğuna ve operatör güvenliğine göre değerlendirir. Üretim talepleri arttıkça eski ekipmanların sınırlamaları atölyede oldukça görünür hale geliyor. Geleneksel bobin kullanımı bölümlere ayrılmış bir yaklaşıma dayanır. Bobin açıcı malzemeyi tutar ve açar. Ayrı bir düzleştirici bobin setini çıkarır. Son olarak bağımsız bir servo besleyici, malzemeyi prese iter. Bu parçalanmış mimari, önemli düzeyde operasyonel zorluk yaratır.
Bağımsız açıcılar, düzleştiriciler ve servo besleyiciler arasındaki mekanik bağlantının kesilmesi, tesisleri döngülü çukurlar oluşturmaya zorlar. Bu çukurlar, besleyicinin doğrudan bobin açıcının frenine karşı çekmesini önlemek için gereken malzeme bolluğunu barındırır. Bu çukurların kazılması ve güçlendirilmesi, ağır inşaat mühendisliği harcamalarına neden olur. Ayrıca, açıkta kalan bobin döngüleri ciddi güvenlik tehlikeleri oluşturur. Operatörlerin ağır, keskin kenarlı çeliği birden fazla bağımsız istasyondan manuel olarak geçirmesi gerekir. Bu manuel müdahale, değişim sürelerini artırır ve çalışanları sıkışma noktalarına ve yırtılma risklerine maruz bırakır.
Modern damgalamanın temel gereksinimlerini anlamak için başarı kriterlerini çeşitli operasyonel cephelerde değerlendiriyoruz:
Geçiş Hızı: Bitmiş bir bobini çıkarmak, yenisini yüklemek, malzemeyi geçirmek ve ilk iyi parçayı elde etmek için gereken süre.
Malzeme Düzlüğü: Bobin setini ve tatar yayını çıkarma yeteneği, malzemenin ilerlemeli kalıplardan sıkışmadan düzgün bir şekilde beslenmesini sağlar.
İlerleme Doğruluğu: Vuruştan sonra tam ilerleme uzunluklarının korunması, pilot pimin kırılması ve kalıp çarpmalarının önlenmesi.
Taban Alanı Kullanımı: Gelir getiren baskı ekipmanlarının gelir getirmeyen destek makinelerine oranı.
Entegre mimari bu iş akışını temelden yeniden tasarlıyor. Bobin açma, seviyelendirme ve servo beslemeyi tek, koordineli bir şaside birleştirir. Bu tasarım ara malzeme döngülerini tamamen ortadan kaldırır. Gerçek bir entegre sistemi ara 2"si 1 arada kurulumlardan ayırmanız gerekir. 2"si 1 arada sistem, açıcı ve düzleştiriciyi birleştirir ancak yine de bunları ayrı bir besleyiciyle eşleştirerek malzeme döngüsü ihtiyacını korur. Tamamen entegre yaklaşım, hattı çoklu PLC kurulumundan merkezi kontrol arayüzüne geçirerek bu gereksinimi ortadan kaldırır. Tek bir insan-makine arayüzü tüm malzeme akışını yöneterek iletişim gecikmesini azaltır ve operatör girişini basitleştirir.
Alan kısıtlamaları hemen hemen her modern üretim tesisinde ekipman seçimini zorunlu kılmaktadır. Standart ayrı bir bobin hattı, çok büyük bir doğrusal ayak izi gerektirir. Bobin açıcıyı, düzleştiriciyi, gerekli ilmek çukurunu ve besleyiciyi hesaba kattığınızda, toplam hat uzunluğu kolaylıkla 10 ila 15 metre arasında uzanır. Bu genişleyen kurulum, normalde aktif üretim ekipmanını barındırabilecek birinci sınıf atölye alanını tüketiyor.
Tersine, kompakt bir entegre sistem bu ayak izini büyük ölçüde yoğunlaştırır. Döngü çukurunun ortadan kaldırılması ve tesviye ve besleme mekanizmalarının rulo açıcıyla aynı şasi üzerine monte edilmesiyle tüm hat uzunluğu kabaca 4,5 ila 5 metreye kadar küçülür. Bu ayak izi azaltımı, muazzam bir operasyonel esneklik sağlar. Tesisler, ikincil operasyonları kurmak, otomatik paketleme istasyonları eklemek ve hatta mevcut bina kabuğuna tamamen yeni pres hatlarını entegre etmek için zemin alanını geri kazanabilir.
Özellik | Ayrı Bobin Hattı Ekipmanları | Entegre 3"ü 1 arada Sistem |
|---|---|---|
Doğrusal Ayak İzi | 10 ila 15 metre | 4,5 ila 5 metre |
Döngü Çukuru Gereksinimi | Malzeme bolluğu için zorunlu | Tamamen ortadan kaldırıldı |
Kontrol Mimarisi | Çoklu PLC"ler, ayrı HMI"lar | Tek merkezi PLC ve HMI |
Malzeme Diş Açma | İstasyonlar arasında manuel iş parçacığı oluşturma | Otomatik eller serbest iplik geçirme |
Senkronizasyon | Gecikmeye ve uyumsuzluğa eğilimli | Kapalı döngü servo senkronizasyonu |
Metal damgalamada hassasiyet, tam besleme uzunluklarına ve tutarlı tesviyeye dayanır. Ayrı birimler senkronizasyon konusunda zorluk yaşıyor. Bağımsız bir açıcının hızının bağımsız bir düzleştirici ve besleyiciyle eşleştirilmesi gecikmeye neden olur. Her makine kendi tahrik sistemine ve kontrolörüne güvenir. Pres malzeme talep ettiğinde besleyici çeker, düzleştirici tepki verir ve rulo açıcı frenini ayarlar. Bu zincirleme reaksiyon mikro gecikmelere neden olur. Binlerce vuruştan fazla süren bu kalibrasyon zorlukları, tutarsız besleme uzunluklarına yol açarak kalıp çökmelerine veya tolerans dışı parçalara neden olur.
Entegre sistemler bunu kapalı döngü servo senkronizasyonu yoluyla çözer. Tek bir merkezi kontrolör rulo açıcı mandrelini, düzleştirici rulolarını ve kıstırma silindirlerini yönetir. Pres bir besleme gereksinimi sinyali verdiğinde tüm bileşenler aynı anda tepki verir. Düzleştirici, malzemeyi tam olarak servo besleyicinin talep ettiği hızda besler. Bu birleşik kontrol, kesin besleme uzunlukları ve tutarlı dengeleme basıncı sağlar. Toleransların milimetrenin yüzde biri cinsinden ölçüldüğü aşamalı kalıp damgalama için bu senkronizasyon malzeme kaymasını önler ve parça doğruluğunu garanti eder.
Ekipman, hız veya güvenlikten ödün vermeden çeşitli malzeme spesifikasyonlarını karşılamalıdır. Ayrı birimler, aşırı kalınlık değişimleri arasında geçiş yaparken sıklıkla zorluk çeker. 0,8 mm"lik bir alüminyum bobine diş açmak, 9,0 mm"lik yüksek mukavemetli bir çelik bobine göre tamamen farklı gerginlik ayarları gerektirir. Bu değişiklikler için üç ayrı makinenin manuel olarak ayarlanması, saatlerce üretim süresi tüketir.
Gelişmiş 3'ü 1 arada rulo açıcı düzleştirici besleyici, geniş malzeme kalınlığı aralıklarında üstün performans gösterir. Bu sistemler 0,8 mm'den 9,0 mm'ye kadar malzemeleri kolaylıkla işler. Gelişmiş Yüksek Mukavemetli Çelikleri (AHSS) işlemek için özel olarak tasarlanmıştır. AHSS, muazzam bir akma dayanımına ve şiddetli bobin setine sahiptir. Ayrı düzleştiriciler genellikle bu malzemeleri kaymadan düzleştirecek sağlamlığa sahip değildir. Entegre düzleştirici-besleyiciler, sertleştirilmiş iş ruloları boyunca tutarlı, senkronize basınç uygulayarak, yüzeyde bozulma olmadan mükemmel düzlük elde etmek için malzemeyi akma noktasının ötesine geçmeye zorlar.
Sektöre özel kullanım durumları bu yetenek eşiklerini vurgulamaktadır. Otomotiv üretimi giderek daha fazla entegre sistemleri zorunlu kılıyor. Otomotiv yapısal bileşenleri, yüksek hızlarda damgalanmış kalın, yüksek gerilimli malzemeler gerektirir. Ayrı hatlar gerekli gerilimi ve hassasiyeti koruyamaz. Ek olarak, entegre sistemler isteğe bağlı yükseltmeleri kolaylıkla karşılar. Otomatik kesme makineleri doğrudan şasiye monte edilebilir, böylece operatörlerin ağır bobinlerin ön ve arka kenarlarını otomatik olarak kesmesine olanak sağlanır ve böylece üretim döngüsü daha da kolaylaştırılır.
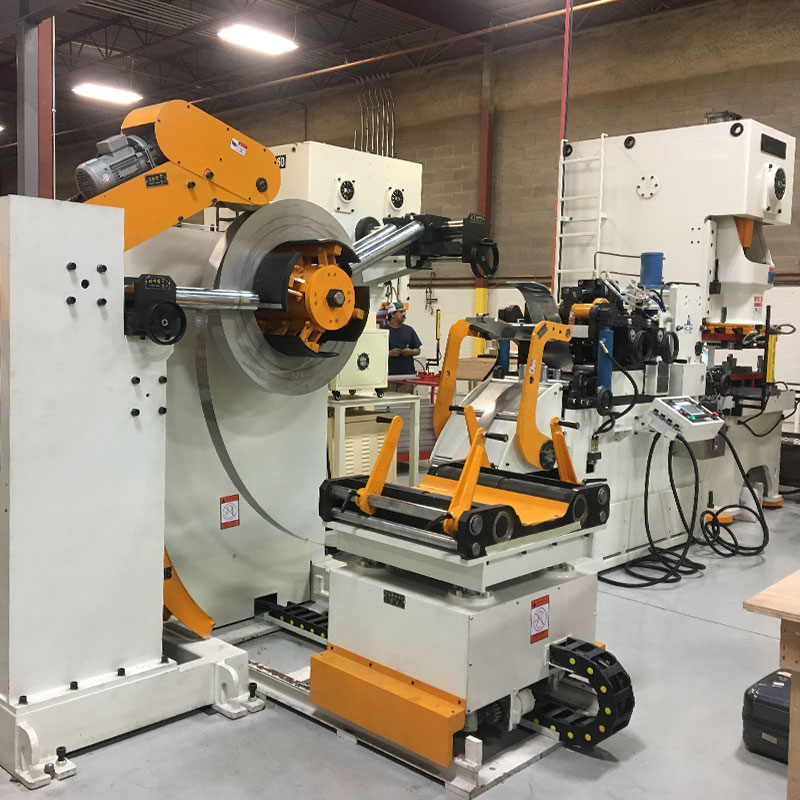
Birinci sınıf bir entegre bobin taşıma sisteminin tedarik edilmesi, standart modüler ünitelerin satın alınmasından daha yüksek bir ön yatırım gerektirir. Gelişmiş servo motorlar, merkezi PLC mimarisi ve ağır hizmet tipi birleştirilmiş şasi, ilk satın alma sürecini hızlandırır. Bununla birlikte, ekipmanı yalnızca ilk satın alımda değerlendirmek, makinenin kullanım ömrü boyunca elde edilen büyük operasyonel tasarrufları göz ardı eder.
Entegre sistemler enerji tüketimini önemli ölçüde azaltır. Geleneksel bir kurulum, bağımsız olarak çalışan ve gerilim uyumsuzlukları nedeniyle sıklıkla birbirleriyle savaşan üç ayrı motora dayanır. Entegre bir ünite, güç tüketimini optimize eden ve genel elektrik yükünü azaltan tek bir merkezi tahrik sistemi kullanır. Ayrıca senkronize besleme, hurda oranlarını azaltır. Hassas malzeme yerleştirme, yanlış beslemeleri önleyerek büyük miktarda hammadde israfından tasarruf sağlar. Çalışma saatleri de düşüyor. Otomatik iplik takma ve merkezi kontroller, bobin değiştirme sürelerini kırk beş dakikadan on dakikanın altına indirerek doğrudan baskının çalışma süresini artırır.
Uzun vadeli bakım yükü, entegrasyonu büyük ölçüde destekler. Birleşik bir şasiye ve tek bir elektrik kabinine bakım yapmak, üç farklı mekanik ve elektrik sisteminin bakımına kıyasla önemli ölçüde daha az çalışma saati gerektirir. Parça envanteri küçülüyor ve sorun giderme işlemleri büyük oranda yerelleşiyor.
Ayrı birimler önemli miktarda gizli kurulum masrafı taşır. Döngüsel bir çukur kazmak için beton kesme, toprak kaldırma, yapısal güçlendirme ve özel güvenlik ızgarası gerekir. Bu inşaat mühendisliği çalışması tesis operasyonlarını sekteye uğratıyor ve çok büyük bir altyapı yükü yaratıyor. Ayrıca, üç ayrı elektrik kabininin kablolanması ve farklı makine markaları arasında iletişim protokollerinin oluşturulması, devreye alma kesinti süresini uzatır.
Entegre kompakt besleme hatları, tak ve çalıştır dağıtım modeli sunar. Minimum temel çalışması gerektirirler. Sistemin bir döngü çukuruna ihtiyacı olmadığından, vinççiler makineyi doğrudan standart bir betonarme zemin üzerine yerleştirebilirler. Merkezi elektrik sistemi yalnızca bir birincil güç kesintisine ve baskı makinesine tek bir iletişim bağlantısına ihtiyaç duyar. Bu kolaylaştırılmış kurulum süreci, tesislerin modüler kurulumlar için gereken süreden çok daha kısa bir sürede teslimattan tam üretime geçmesine olanak tanır.
Ekipmanın konsolidasyonu belirli operasyonel riskleri beraberinde getirir. Entegrasyonun temel dezavantajı tek bir başarısızlık noktasının yaratılmasıdır. Entegre bir ünitedeki düzleştirici mekanizmasında ciddi bir yatak arızası meydana gelirse tüm besleme hattı çöker. Belirli bir bileşen onarılıncaya kadar üretim tamamen durdurulur.
Ayrı üniteler teorik modüler avantaj sunar. Bağımsız bir servo besleyici arızalanırsa, bakım ekipleri bunu sökebilir, hattan çıkarabilir ve rulo açıcı ve düzleştirici çalışır durumda kalırken yedek bir besleyiciyle değiştirebilir. Bu modülerlik, geniş yedek ekipman envanterine sahip tesisler için bir güvenlik ağı sağlar. Ancak bu avantaj, yedek ağır makinelerin hazırda tutulmasının son derece verimsiz olduğu modern yalın üretim ortamlarında nadiren hayata geçirilir.
Bazı üretim ortamları hâlâ ayrı birimlerden yararlanmaktadır. Son derece özel, değişken üretim hatları bazen bobin açma ve besleme arasında aşırı mesafeler gerektirir. Örneğin, ikincil yıkama istasyonlarını, özel denetim döngülerini veya karmaşık ön delme işlemlerini birleştiren hatlar, ayrıştırılmış bir kurulum tarafından sağlanan fiziksel alana ihtiyaç duyabilir.
Entegre sistemler tasarım gereği katıdır. Üretim gereksinimleri büyük ölçüde değişirse düzleştiriciyi besleyiciden kolayca ayıramazsınız. Bir tesisin aniden rulo açıcı ile pres arasına 10 metrelik bir kimyasal banyo yerleştirmesi gerekirse, entegre şasi ciddi, özel modifikasyonlar olmadan bunu karşılayamaz. Tesis mühendisleri katı ve birleşik bir mimariye geçmeden önce gelecekteki üretim yöntemlerini dikkatli bir şekilde tahmin etmelidir.
Manuel, bölümlere ayrılmış kontrollerden gelişmiş, birleşik insan-makine arayüzüne geçiş, önemli bir öğrenme eğrisi sunar. Gevşek bir döngüyü manuel olarak çalıştırmaya ve malzemeyi fiziksel olarak geçirmeye alışkın deneyimli operatörler genellikle otomatik sistemlere direnç gösterir. Kapalı döngü senkronizasyonuna güvenme konusunda zorluk yaşayabilirler, bu da uygunsuz parametre girişlerine veya gereksiz manuel geçersiz kılmalara yol açabilir.
Bu benimseme engelini azaltmak, yapılandırılmış satıcı eğitimi gerektirir. İlk dağıtım sırasında yalnızca dahili bilgi aktarımına güvenmeyin. Ekipman üreticisi tarafından yürütülen kapsamlı, uygulamalı eğitim oturumlarını zorunlu kılın. Özellikle otomatik diş açma ve parametre seçimi için standartlaştırılmış işletim prosedürleri geliştirin. Farklı malzeme kalınlıkları için hızlı referans kılavuzları oluşturarak operatörlerin merkezi PLC"nin gerilim ayarlarına nasıl tepki verdiğini anlamasını sağlayın.
Tek nokta arıza riskini etkisiz hale getirmek için tesislerin sıkı, programa dayalı bakım protokolleri uygulaması gerekir. Arızaya kadar çalıştırma stratejileri, entegre makineler çalıştırılırken üretim programlarını mahvedecektir. Bakım ekipleri proaktif izlemeye geçmeli ve servis aralıklarına sıkı sıkıya bağlı kalmalıdır.
Özel bakım odak noktaları düzenli dikkat gerektirir. Düzleştirici silindirlerindeki geri tepmeyi önlemek için dişli yağlaması tutarlı kalmalıdır. Besleme uzunluğu doğruluğunun sapmadığından emin olmak için servo motor kalibrasyonu üç ayda bir doğrulanmalıdır. Düzleştirici rulo temizliği kritik öneme sahiptir; Birleştirilmiş rulolar üzerinde biriken herhangi bir kalıntı, doğrudan malzemenin üzerine basılarak kalitenin anında reddedilmesine neden olur. Ana tahrik rulmanlarına titreşim analizinin uygulanması, arızaları plansız aksamalara neden olmadan haftalar önce tahmin edebilir.
Entegre bir hat için standart bir önleyici bakım programı şunları içerir:
Günlük: Düzleştirici rulolarını kalıntı açısından inceleyin, pnömatik basınç seviyelerini doğrulayın ve güvenlik kilitlerini kontrol edin.
Haftalık: Tahrik dişlilerini yağlayın, mandrel genişletme mekanizmasını inceleyin ve HMI dokunmatik ekranını temizleyin.
Aylık: Servo motor kayışının gerginliğini doğrulayın, elektrik kabini soğutma fanlarını inceleyin ve hidrolik sıvı seviyelerini kontrol edin.
Üç ayda bir: Tam bir ilerleme uzunluğu kalibrasyon testi gerçekleştirin ve birincil rulmanlarda titreşim analizi yapın.
Entegre bobin taşıma mimarisi, modern damgalama tesisleri için kesin bir avantaj sağlar. Döngü çukurlarını ortadan kaldıran, kontrol sistemlerini merkezileştiren ve malzeme geçirmeyi otomatikleştiren bu sistemler, operasyonel verimliliği büyük ölçüde artırır. Ayrı birimler son derece uzmanlaşmış düzenler veya süreçler arasında aşırı mesafe gerektiren işlemler için uygun kalırken, alan kullanımına, yüksek hız hassasiyetine ve uzun vadeli operasyonel tasarruflara öncelik veren ortamlarda entegre yaklaşım hakimdir.
Ekipmanı kısa listeye alırken karar matrisinizi tesis kısıtlamalarına ve malzeme taleplerine dayandırın. Fabrikanız kalabalıksa veya kalın, yüksek dayanımlı otomotiv malzemeleri işliyorsanız entegrasyon mantıklı yoldur. İnce, son derece esnek malzemeleri özel ikincil işlemlerle çalıştırıyorsanız modüler üniteler yine de ihtiyaçlarınızı karşılayabilir.
Kinglan , damgalama hatlarını daha verimli ve otomatik bobin işleme çözümleriyle yükseltmek isteyen üreticiler için metal şekillendirme ve pres otomasyon ekipmanlarında endüstri deneyimini sunarak modern üretim ortamlarında çeşitli üretim gereksinimlerini destekliyor. Üretkenlik, hassasiyet ve güvenilir malzeme işleme etrafında tasarlanan çözümlerle Kinglan, üreticilerin daha akıcı damgalama ve bobin işleme iş akışları oluşturmasına yardımcı oluyor.
Bobin işleme yeteneklerinizi yükseltme konusunda ilerlemek için aşağıdaki adımları uygulayın:
Mevcut döngü çukurları ve ayrı makineler tarafından halihazırda tüketilen tam kare görüntüyü ölçmek için bir taban alanı denetimi yapın.
Geçtiğimiz çeyrekte manüel bobin diş açma ve uzun süreli geçişler nedeniyle kaybedilen işçilik saatlerini hesaplayın.
Özel malzeme kalınlığınıza ve pres hızı gereksinimlerinize göre bir ekipman üreticisinden ayrıntılı bir verimlilik karşılaştırma modeli talep edin.
Bakım departmanınızın entegre makineler için sıkı, programa dayalı önleyici bakım protokollerini uygulama kapasitesini değerlendirin.
C: Zorunlu döngü çukuru da dahil olmak üzere geleneksel ayrı bir bobin hattı, genellikle 10 ila 15 metrelik doğrusal zemin alanı gerektirir. Entegre bir sistem, tüm bileşenleri tek bir şasi üzerinde birleştirerek toplam kaplama alanını yaklaşık 4,5 ila 5 metreye düşürerek büyük miktarda değerli atölye alanından tasarruf sağlar.
C: Hayır. Entegre sistemler döngüsel çukur ihtiyacını tamamen ortadan kaldırır. Kapalı döngü servo senkronizasyonu, açma hızını besleme hızıyla mükemmel şekilde eşleştirerek malzeme gevşekliğine olan ihtiyacı ortadan kaldırır ve tesisleri pahalı inşaat mühendisliği ve kazı işlerinden kurtarır.
C: 2"si 1 arada kombinasyon yalnızca açıcı ve düzleştiriciyi entegre eder; baskı makinesine monte edilmiş ayrı bir servo besleyici ve bir ara malzeme döngüsü gerektirir. Tamamen entegre bir sistem, üç fonksiyonun tamamını tek bir birleşik makinede birleştirerek tüm malzeme döngülerini ortadan kaldırır.
C: Evet. Gelişmiş entegre sistemler, Gelişmiş Yüksek Mukavemetli Çelikler de dahil olmak üzere ağır iş malzemelerinin işlenmesi için özel olarak tasarlanmıştır. Malzeme kayması olmadan şiddetli bobin setini çıkarmak için muazzam, senkronize basınç uygulayarak 0,8 mm"den 9,0 mm"ye kadar kalınlık aralıklarını etkili bir şekilde işleyebilirler.
C: Otomotiv imalatı, kalın, yüksek gerilimli yapısal bileşenlerin sıfır hata payı ile yüksek hızda işlenmesini gerektirir. Entegre sistemler, presin çalışma süresini en üst düzeye çıkarırken katı otomotiv toleranslarını karşılamak için gereken aşırı sağlamlığı, hassas servo senkronizasyonunu ve otomatik diş açmayı sağlar.
C: Sistem birleşik bir şasi üzerine kurulu olduğundan, bir bileşendeki arıza tüm besleme hattını durdurur. Bu tek arıza noktası, tesislerin yıkıcı, plansız üretim kesintilerini önlemek için sıkı, programa dayalı önleyici bakım uygulamasını gerektirir.
C: Evet. Sistem, kapalı döngü servo senkronizasyonunu kullanarak rulo açıcı, düzleştirici ve besleyici arasındaki mikro gecikmeleri ortadan kaldırır. Bu, daha yüksek hızlarda tam besleme uzunlukları sağlar, yanlış beslemeleri önler ve baskı makinesinin sürekli olarak optimum döngü hızlarında çalışmasına olanak tanır.


