
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-10-12 Kaynak:Bu site


Yüksek hacimli metal damgalamada mühendislik mükemmelliği başarıyı belirler. Küçük gözetimler ciddi üretim darboğazlarına neden olur. Saatte 100.000 vuruşluk bir takım arızası marjları yok eder, preslere zarar verir ve tedarik zincirlerini durdurur. Teorik CAD modelleri ile fiziksel baskı gerçekleri arasındaki boşluğu kapatmak, üretim alanında sürekli karşılaşılan bir zorluk olmaya devam ediyor. Karar vericiler, önerilen katmadığını değerlendirmelidir . aşamalı kalıp tasarımının dinamik kuvvetleri, eşzamanlı işlemleri, sürekli metal şerit beslemeyi ve çeliği kesmeden önce uzun vadeli bakımı hesaba katıp hesaba Bu kontrol listesi, takımlama tekliflerinin değerlendirilmesi için sıkı bir çerçeve sağlar. Mühendislik ekipleri şerit düzenlerini, istasyon sıralamasını, malzeme seçimini ve sensör entegrasyonunu denetleyerek uygulanabilirliği doğrulayabilir. Beklenmedik kesintiler olmadan milyonlarca kusursuz döngü sunabilen üretim ortaklarını seçebilirsiniz.
Şerit Düzeni Kârlılığı Belirler: Malzeme kullanımını ve ilerleme doğruluğunu önceden optimize etmek, aşırı hurda maliyetlerini önler ve kalıp boyunca sürekli şerit stabilitesini garanti eder.
Eşzamanlı Uygulama Tartışmaya Açık Değildir: Sıralı operasyonlar, tek bir vuruşta kesme ve şekillendirme kuvvetlerini eş zamanlı olarak dengeleyecek ve eşit olmayan kalıp aşınmasını ve pres sapmasını önleyecek şekilde tasarlanmalıdır.
Sensör Entegrasyonu Felaketi Azaltır: Yüksek hacimli çalışmalar, hatalı besleme tespiti ve aletin kendi kendini yok etmesini önlemek amacıyla darbe çekmeyi önlemek için entegre kalıp içi sensörler gerektirir.
Bakım Erişilebilirliği Çalışma Süresini Tanımlar: Üstün aşamalı kalıp tasarımı, yüksek aşınan bileşenler için modüler, hızlı değiştirilebilen kesici uçlar kullanır ve rutin bileme sırasında arıza süresini büyük ölçüde azaltır.
İçindekiler
Şerit düzeni herhangi bir damgalama işleminin temelini oluşturur. Değerlendirme, sürekli metal şeridi doğru bir şekilde beslemek için yeterli taşıyıcı ağ mukavemetini korurken, malzeme kullanımını en üst düzeye çıkarmaya odaklanır. Kusurlu bir düzen tüm üretim sürecini tehlikeye atarak besleme sorunlarına ve boyutsal dengesizliğe neden olur.
Hammadde, damgalamada devam eden en büyük gideri temsil eder. Mühendisler, taşıyıcıyı zayıflatmadan iskelet hurdasını en aza indirmek için optimum eğimi ve genişliği hesaplar. Yerleştirme stratejilerini daha geniş rulo stoğunun maliyetine göre değerlendirmek zor bir matematik gerektirir. Çift sıralı düzenler veya birbirine kenetlenen profiller, yüksek hacimli karmaşık metal parçaları damgalarken israfı büyük ölçüde azaltır. Tahıl yönü gerekliliklerini analiz etmelisiniz. Tane boyunca şekillendirme, malzeme kullanımından yüzde birkaç puan feda etmek anlamına gelse bile, yüksek mukavemetli çeliklerde çatlamayı önler. Düzenleme, malzeme tasarrufunu metalin fiziksel sınırlarına göre dengelemelidir.
Uygun taşıyıcı tipinin seçilmesi parça geometrisine bağlıdır. Merkezi taşıyıcılar simetrik parçalar için stabilite sağlayarak eşit malzeme akışına olanak tanır. Tek kenarlı veya çift kenarlı taşıyıcılar, agresif yan hareketli şekillendirmeye ve kam delmeye olanak tanır. Stok kaldırıcıların doğru şekilde tasarlanması, ilerleme sırasında şeridin mükemmel seviyede kalmasını sağlar. Bu, bağlanmayı, bozulmayı veya besleme sıkışmalarını önler. Yay yüklü veya nitrojenle çalışan stok kaldırıcılar, şerit titreşimini tetiklemeden kalıp matrisini temizlemek için yeterli yukarı doğru kuvvet sağlamalıdır. Besleme döngüsü sırasında şerit sıçrarsa pilot pimler hedeflerini kaçıracak ve sıkışmaya neden olacaktır.
İlerleme adımı, her pres döngüsü sırasında malzemenin ileri doğru hareket ettiği kesin mesafeyi belirler. Bu boyutun hesaplanması, işlenmemiş parçanın fiziksel boyutunun, bağlantı ağının genişliğinin ve istasyonlar arasındaki gerekli açıklığın hesaba katılmasını gerektirir. Eğim çok sıkı olursa ağ gerilim altında yırtılır. Çok gevşek olursa malzeme israfı hızla artar. İlk istasyonda pilot delikler açılmalıdır. Bu delikler, kesme zımbaları temas etmeden önce şeridi mükemmel hizaya çekmek için sonraki istasyonlarda kurşun uçlu pilot pimlerle birleşir. Pilot deliklerin doğru boyutlandırılması, şeridin, deliğin kenarlarını bozmadan tam olarak konumlandırılabilmesini sağlar.
Minimum şerit kaldırma gerektirecek şekilde düzenin tasarlanması, daha yüksek baskı hızlarına olanak tanır. Aşırı kaldırma, baskı makinesini daha uzun bir strokla çalışmaya zorlayarak dakika başına strok verimliliğini sınırlandırır. Kalıp strokunun, aşırı aşırı hareket olmaksızın parça açıklığını karşıladığını doğrulayın. İlerlemeyi sıkı tutmak maksimum verimlilik sağlar ve baskı yataklarındaki aşınmayı azaltır. Ayrıca streç ağı da hesaba katmalısınız. Derin özellikler çizerken veya oluştururken, taşıyıcı ağ kopmadan esnemeli ve esnemelidir. Taşıyıcı tasarımına genişleme halkalarının dahil edilmesi, bu malzeme çekişini emerek toplam eğim mesafesini sabit tutar.
Progresif Kalıptaki her istasyon, şerit bütünlüğünden ödün vermeden çalışmasını gerçekleştirir. Karmaşık metal parçalar, boyutsal doğruluğu korumak için kusursuz senkronizasyon gerektirir.
Ağır tonajlı operasyonları kalıp uzunluğu boyunca dağıtın. Bu, pres silindirinin merkezden kaçmasını önler. Merkezden kaçan yükleme, koçun sapmasına neden olarak erken kalıp aşınmasına ve eşit olmayan parça kalınlığına yol açar. Kademeli zımba uzunluklarının kullanılması ilk darbe şokunu azaltır. Zımbaların malzeme kalınlığının çok küçük bir kısmı kadar kademeli olması akustik gürültüyü en aza indirir ve pres yataklarını devasa tonaj artışlarından korur. Birden fazla zımba aynı anda malzemeye çarptığında, geçme kuvveti pres çerçevesine zarar verebilir. Zımba uzunluklarını bir inçin yalnızca birkaç binde biri kadar kaydırmak, bu kuvveti yönetilebilir artışlara böler.
Yüksek mukavemetli çelikler önemli bir malzeme hafızasına sahiptir. Aşırı bükme istasyonları veya madeni para basma işlemleri için tasarımın değerlendirilmesi bu doğal esnekliği ortadan kaldırır. Sonlu Eleman Analizi verilerinin incelenmesi, çeliği kesmeden önce geri esneme telafisi stratejilerini doğrular. Deneme aşamasında deneme yanılma yöntemine güvenmek üretimin başlatılmasını geciktirir. Şekillendirme istasyonlarını ayarlanabilir kam blokları veya ayarlanabilen kesici uçlarla tasarlamanız gerekir. Bu, alet üreticilerinin, aletin tamamını makineden çıkarmadan pres zeminindeki aşırı bükme açısına ince ayar yapmalarına olanak tanır.
Sıyırma plakası, zımbalar geri çekilirken malzemeyi kalıp bloğuna karşı düz tutar. Sağlam bir sıyırma plakası olmadan malzeme zımbalarla birlikte kalkarak taşıyıcı ağı tahrip eder ve büyük bir sıkışmaya neden olur. Mühendisler, toplam kesme çevresine ve malzemenin kesme mukavemetine bağlı olarak gerekli sıyırma kuvvetini tam olarak hesaplamalıdır. Ağır hizmet tipi helezon yaylar veya kendi kendine yeten nitrojen gazı silindirleri bu kuvveti sağlar. Azot yayları daha kompakt bir ayak izi sunar ve ilk temasta tam güç sağlar, bu da onları yüksek mukavemetli malzemeler için üstün kılar. Sıyırma plakası aynı zamanda ince delici zımbalar için ikincil bir kılavuz görevi görerek bunların ağır yan yükler altında sapmasını ve kırılmasını önler.
Kalıp boşluklarında yeterli taslak açıları ve açıklık olduğundan emin olun. Bu, güvenilir hurda dökülmesini kolaylaştırır. Sümüklüböcek çekme olarak bilinen hurda tutma, hurdanın zımbaya yapışması ve kalıba geri çekilmesiyle meydana gelir. Bu, bir sonraki vuruşta aleti yok eder.
Yağ filminin emme gücünü kırmak için delici zımbaların yüzüne kesme açıları ekleyin.
Sümüklüböcekleri fiziksel olarak aşağı doğru itmek için zımbaların ortasına yaylı ejektör pimleri takın.
Sümüklü böceklerin birikmesini önlemek için kesme alanının biraz altında genişleyen çan ağızlı kalıp düğmelerini kullanın.
Hurdayı kesme bölgesinden dışarı atmak için pres vuruşuyla zamanlanmış hedefli hava patlamalarını entegre edin.
Hafif sümüklü böcekleri aktif olarak hurda kanalından aşağı çekmek için kalıp pabucunun altına vakum sistemleri uygulayın.
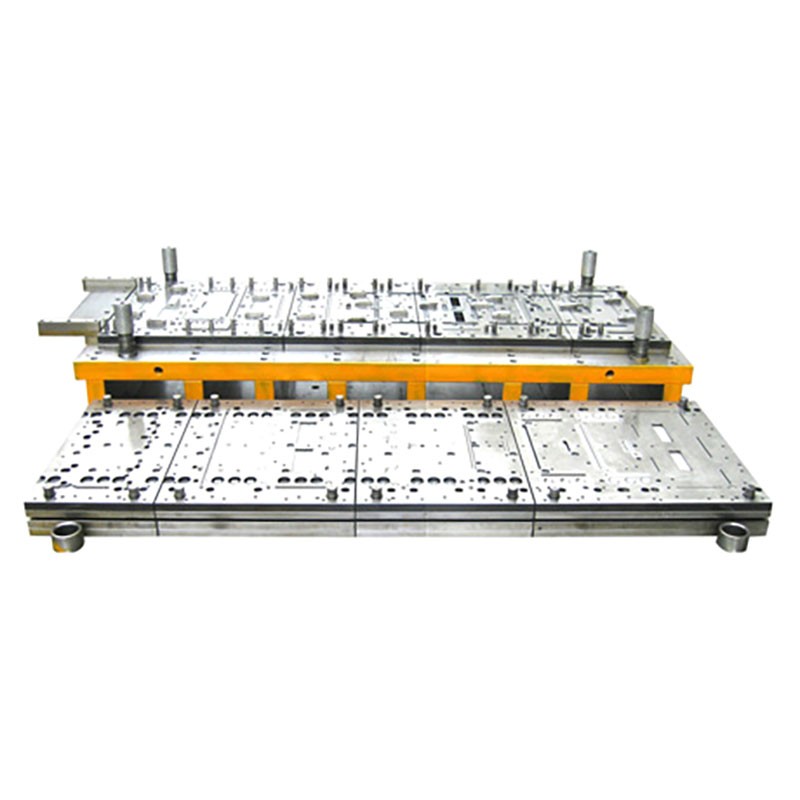
Yüksek hacimli üretim, aşınmaya, aşınmaya ve yorulmaya dayanıklı takım malzemeleri gerektirir. Birinci sınıf malzemelerin ön maliyeti, uzatılmış bakım aralıklarını dengeler.
Ultra yüksek hacimli çalışmalarda yüksek darbeli zımbalar için tungsten karbür kullanılması zorunludur. Karbür olağanüstü aşınma direnci sunar ancak şiddetli yanal sapmayı kaldıracak sağlamlığa sahip değildir. Tokluğa göre uygun takım çeliklerinin seçilmesi, takımın uzun ömürlü olmasını sağlar. Takım malzemesini o istasyonun spesifik arıza moduna göre eşleştirmeniz gerekir. Eğer bir yumruk kırılıyorsa daha fazla dayanıklılığa ihtiyaç duyar. Kenarını hızlı bir şekilde kaybediyorsa, daha fazla aşınma direncine ihtiyacı vardır.
Takım Malzemesi | Birincil Özellikler | Progresif Kalıplarda İdeal Uygulama |
|---|---|---|
D2 Takım Çeliği | Yüksek karbon, yüksek krom. İyi aşınma direnci. | Orta hacimler için standart kesme ve şekillendirme istasyonları. |
M2 Yüksek Hız Çeliği | Mükemmel tokluk ve aşınma dengesi. | Yüksek darbeye ve orta düzeyde yanal kuvvetlere maruz kalan zımbalar. |
CPM-10V | Toz metalurjisi. Aşırı aşınma direnci. | Aşındırıcı malzemeleri damgalayan yüksek aşınmaya sahip kesme matrisleri. |
Tungsten Karbür | Maksimum sertlik. Yan yükler altında kırılgandır. | Ultra yüksek hacimli düz delme ve kesme zımbaları. |
Fiziksel Buhar Biriktirme kaplamalarının değerlendirilmesi sürtünmeyi azaltır. TiN, TiCN ve TiAlN gibi kaplamalar, paslanmaz çelik veya alüminyumun damgalanmasında oldukça etkilidir. Bu metaller doğal olarak aşınma olarak bilinen bir işlem olan çıplak takım çeliğine soğuk kaynak yapma eğilimindedir. Isıl işlem spesifikasyonlarının doğrulanması, yüzey sertliğinin yanı sıra çekirdek dayanıklılığının da korunmasını sağlar. Sert yüzeye sahip ancak kırılgan bir göbeğe sahip bir zımba, üretim hızlarında parçalanır. İlk söndürme ve temperleme döngüsünden sonraki kriyojenik işlem, çeliğin mikro yapısını stabilize eder. Bu, takım bileşenlerinde zamanla boyut değişikliklerini önler ve genel yorulma ömrünü artırır.
Sürekli izleme olmadan yüksek hızlarda çalışmak operasyonel riskler oluşturur. Tasarım, bir anormallik tespit edildiğinde baskıyı anında durdurmak için sensör teknolojisini doğal olarak içermelidir.
Yakınlık sensörlerinin veya lazer optiklerin entegre edilmesi, sürekli metal şeridin tam mikro milimetre aralığına kadar ilerlediğini doğrular. Yerleşik sensörlere sahip pilot pimlerin kullanılması, kalıp kapanmadan önce şeridin yanlış hizalanıp hizalanmadığını tespit eder. Pilot pimi pilot deliğine tam olarak giremezse sensör pres kontrolüne bir arıza sinyali gönderir. Bu, milisaniyeler içinde bir acil durdurmayı tetikleyerek kalıbın yarı oluşturulmuş parçaları parçalamasını önler.
Düzinelerce sensörün tek bir araca entegre edilmesi, titizlikle planlanmış bir kablolama stratejisi gerektirir. Üst ayakkabıdan sarkan gevşek teller, kaçınılmaz olarak hareketli bileşenler nedeniyle kopacak veya sahte hurda metal tarafından ezilecektir. Mühendisler, sensör kablolarını güvenli bir şekilde yönlendirmek için doğrudan kalıp pabucuna frezelenmiş özel kanallar tasarlamalıdır. Tüm sensör bağlantılarının, aletin yan tarafına monte edilen ağır hizmet tipi, sızdırmaz bir bağlantı kutusunda birleştirilmesi, kurulum sürecini basitleştirir. Alet prese yüklendiğinde, operatörün, aleti pres kontrol sistemi ile arayüzlemek için yalnızca tek bir çok pimli göbek kablosunu bağlaması gerekir. Bu, kablolama hatalarını ortadan kaldırır ve geçiş süresini büyük ölçüde azaltır.
Optik veya akustik sensörlerin tasarlanması, son parçanın taşıyıcıdan başarıyla ayrıldığını doğrular. Kalıp bloğunda kalan bir parça bir sonraki vuruşta ciddi hasara neden olur. Hurda kanallarının izlenmesi yedeklemeleri önler. Eğer sümüklü böcekler kanalda birikirse, sonunda kalıp matrisini ezerler ve delici zımbaları paramparça ederler. Pres çerçevesine yerleştirilen piezoelektrik tonaj monitörleri her vuruşun kuvvetini takip ediyor. Bir yumruk kırılırsa veya bir sümüklü böcek çekilirse tonaj imzası anında değişir. Monitör bu sapmayı algılar ve bir sonraki döngüden önce baskıyı durdurur.
Her alet eninde sonunda bileme ve rutin bakım gerektirir. Tasarım, alet üreticilerinin pabucun tamamını presten çıkarmadan kalıba hızlı bir şekilde bakım yapmalarına olanak sağlamalıdır.
Parçalı kalıp bloklarının ve zımba uçlarının kullanımının değerlendirilmesi, bakım ekiplerinin aşınmış bileşenleri dakikalar içinde değiştirmesine olanak tanır. Ek parçaların kamalı veya dübellenmiş olmasını sağlamak kusursuz, tekrarlanabilir hizalamayı garanti eder. Takım üreticilerinin çalışma ortasında geçiş sırasında kesme bileşenlerini belirtmeleri veya manuel olarak hizalamaları gerekmemelidir. Modüler tasarım, saatlerce süren onarımı hızlı bir pit stop"a dönüştürür.
Üst ve alt kalıp pabuçları arasındaki hizalama tamamen kılavuz pimlerine ve burçlara bağlıdır. Yüksek hızlı işlemler için standart katı bronz burçlar çok fazla sürtünme ve ısı üreterek termal genleşmeye ve yapışmaya neden olur. Önceden yüklenmiş bilyalı yatak kılavuz pimlerinin belirtilmesi bu sorunu ortadan kaldırır. Bilyalı rulman sistemleri sıfır boşluklu hizalama sağlayarak zımbaların kalıp matrisine her vuruşta mükemmel şekilde ortalanmış olarak girmesini sağlar. Bu sıkı hizalama, son derece dar kesme aralıkları gerektiren ince malzemelerle çalışırken kritik öneme sahiptir. Mühendisler ayrıca, herhangi bir zımba malzemeye temas etmeden önce kılavuz pimlerinin burçlara tamamen takılı kalması için doğru pim uzunluğunu da belirtmelidir.
Tasarımın tüm kesme bileşenlerinde yeterli bileme ömrü içerdiğinin doğrulanması, toplam kullanım ömrünü uzatır. Ayar plakalarının standartlaştırılması, teknisyenlerin bakım taşlamasından sonra zımba ve kalıp yüksekliklerini kolayca eski durumuna getirmesine olanak tanır. Bir zımba bir inçin birkaç binde biri kadar aşağı taşlandığında, tam şekillendirme derinliğini korumak için arkasına karşılık gelen bir takoz yerleştirilmelidir. Sıyırıcı plakayı çıkarılabilir pencerelerle tasarlayın. Bu, alet üreticilerinin ağır sıyırma düzeneğinin tamamını üst pabuçtan sökmek zorunda kalmadan delici zımbalara doğrudan erişmesini sağlar.

Bir takım işleme ortağı seçmek, CAD dosyasının ötesine bakmayı gerektirir. Doğrulama süreçlerini, mühendislik titizliğini ve üretim yeteneklerini değerlendirmelisiniz.
Kinematik simülasyonların gerekli olması ve fizibilite çalışmalarının oluşturulması, tasarım çalışmalarının inşaat öncesinde sanal ortamda kanıtlanmasını sağlar. Sonlu Elemanlar Analizi malzemenin incelmesini, yırtılmasını ve geri esnemesini öngörür. Simülasyonu atlayan takım satıcıları, eski deneme yanılma yöntemlerine güveniyor. Bu, sonsuz deneme döngülerine, kaçırılan teslimat tarihlerine ve hiçbir zaman belirtilen hızda çalışmayan araçlara yol açar. En karmaşık şekillendirme istasyonları için simülasyon raporlarını görmeyi talep edin. Malzemenin güvenli sınırlarını aşan incelme yüzdelerine bakın.
Satıcının mantığını doğrulamak gereklidir. Parça geometrisinin ve hacminin ilerici bir kurulumu haklı çıkarıp çıkarmadığını objektif olarak analiz ettiler mi? Bazen bir transfer kalıbı, şeritten erken ayrılması gereken derin çekilmiş özellikler için daha iyi boyutsal kontrol sunar. Yetkili bir ortak, fizik ve üretim hacmine dayalı olarak doğru süreci önerir. Aletin ekipmanınıza zarar vermeyeceğinden emin olmak için özel preslerinizin ters tonaj limitlerini hesaplayacaklardır.
Gerçek üretim hızlarında kalıp denemeleri için satıcının kurum içi baskı yeteneklerinin gözden geçirilmesi zorunludur. Bir baskı makinesini yavaşça hareket ettirmek, dakikada 100 vuruşluk bir çalışmanın dinamik kuvvetlerini, ısı üretimini ve hurda atma dinamiklerini kopyalamaz. Proses Yeterlilik Endeksi gereklilikleri de dahil olmak üzere katı FAI protokollerinin oluşturulması, takımın tutarlı bir şekilde tolerans dahilinde parçalar üretmesini sağlar. Satıcının, hurda atma ve besleme dinamiklerinin istikrarlı olduğunu kanıtlamak için durmadan en az birkaç bin parçadan oluşan sürekli bir şerit çalıştırması gerekir.
Çeliği kesmeden önce olası arıza noktalarını belirlemek için mevcut takımlama tekliflerinizi bu düzen ve sensör entegrasyonu kontrol listesine göre denetleyin.
Geri esneme telafisini ve şekillendirme fizibilitesini doğrulamak için takım satıcılarınızdan kinematik simülasyonlar ve FEA raporları isteyin.
Baskı varlıklarınızı yıkıcı çökmelerden korumak için gelecekteki tüm yüksek hacimli kalıp yapılarında sensör entegrasyonu gereksinimlerini standartlaştırın.
Pres zeminindeki bakım kesintilerini azaltmak amacıyla yüksek aşınan bileşenlere yönelik modüler kesici uç stratejileri uygulayın.
C: Standart teslimat süreleri 8 ila 16 hafta arasında değişmektedir. Kesin zaman çizelgesi büyük ölçüde parça karmaşıklığına, istasyon sayısına ve kalıp içi sensörlerin entegrasyonuna bağlıdır. Tam hızlı üretim simülasyonları ve FAI ayarlamaları da dahil olmak üzere gelişmiş deneme aşamaları, programı uzatır ancak üretim alanında uzun vadeli güvenilirlik sağlar.
C: Progresif kalıplar, düz veya orta derecede şekillendirilmiş karmaşık parçaların yüksek hızlı, sürekli bobin beslemesini gerçekleştirir. Derin çekme veya şeritten erken ayrılması gereken parçalar için transfer kalıpları gereklidir. Bu, parçanın sürekli bir taşıyıcı ağ kısıtlaması olmadan bağımsız istasyonlar arasında hareket etmesine olanak tanır.
C: Endüstri kıyaslamaları genellikle %70 ila %85 malzeme kullanımını hedefler. Parça yerleştirme stratejileri bu ölçümü büyük ölçüde etkiler. Daha yüksek kullanım, hammadde israfını azaltırken mühendisler, kalan iskelet ağının, gerilim altında bükülmeden veya bükülmeden, presin içinden doğru şekilde beslenmek için yeterli gücü muhafaza etmesini sağlamalıdır.
C: Mühendisler, yüksek mukavemetli metallerin doğal elastikiyetini tahmin etmek ve ortadan kaldırmak için aşırı bükme istasyonlarını, madeni para basma işlemlerini ve FEA simülasyonlarını kullanır. Malzemenin kasıtlı olarak hedef açının biraz ötesine bükülmesiyle metal, şekillendirme istasyonundan çıktıktan hemen sonra gereken hassas boyut toleransına kadar gevşer.
C: Başarısızlığın en sık görülen nedenleri arasında kurşun çekme, malzemenin yanlış beslenmesi, aşınma ve yorulma arızası yer alır. Dengesiz kesme kuvvetleri ciddi baskı sapmasına neden olur. Bu, ilk mühendislik aşamasında uygun şekilde azaltılmadığı takdirde zımbaların parçalanmasına, kalıp matrislerinin hasar görmesine ve pres yataklarında aşırı aşınmaya neden olur.
C: Pilot sensörler ve çıkarma monitörleri şerit konumunu ve parça çıkışını sürekli olarak izler. Bir sıkışma meydana gelirse veya bir parça çıkarılamazsa sensörler, milisaniyeler içinde acil durdurmayı tetiklemek için pres kontrolüyle iletişim kurar. Bu, bir engele kapanmadan önce koçu durdurarak aletin çarpmasını önler.


