
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-10-12 Kaynak:Bu site


Planlanmamış baskı makinesi kesintileri üretim programlarını bozar. Takımların bozulması doğrudan parça başına üretim maliyetlerini artırır. Yüksek hacimli üretim, karlılığı sürdürmek için güvenilir ekipman gerektirir. Erken takım arızası, atölyede büyük bir operasyonel engel oluşturur. Aşındırıcı aşınma, zımba kenarlarını hızla tahrip eder. Yaygın olarak sürtünme olarak bilinen yapışkan aşınma, ciddi malzeme transferine neden olur. Kenar kırılması parça kalitesini bozar ve üretimi durdurur. Bu sorunlar, zorlu malzemeleri damgalarken yoğun bir şekilde bir araya geliyor. Gelişmiş Yüksek Mukavemetli Çelikler (AHSS) ve alüminyum, geleneksel takımların mutlak sınırlarını zorluyor.
Damgalama kalıbının ömrünü uzatmak hiçbir zaman reaktif bir bakım işi değildir. Yüksek düzeyde mühendislik gerektiren, proaktif bir yaklaşım gerektirir. Metalurjiyi, yüzey mühendisliğini ve yapısal kalıp tasarımını sistematik olarak değerlendirmelisiniz. Basın dinamikleri ve titiz operasyonel yönetim aynı derecede kritik rol oynuyor. Takım ömrünü en üst düzeye çıkarmak ve damgalama operasyonlarınızı stabilize etmek için pratik stratejiler keşfedeceğiz.
Malzeme ve Metalurji: Geleneksel takım çeliklerinden Toz Metalurjisine (PM) veya karbür alt tabakalara geçiş, aşındırıcı aşınmayı ve kenar kırılmasını önemli ölçüde geciktirir.
Yüzey Mühendisliği: Doğru PVD veya CVD kaplamanın (örn. TiCN, AlTiN) uygulanması yapışma aşınmasını azaltır ve sürtünme katsayısını azaltarak bakım aralığını doğrudan uzatır.
Açıklık ve Hizalama: Delmeden kalıba hassas açıklıklar ve sıkı pres hizalaması tartışılamaz ön koşullardır; gelişmiş malzemeler zayıf mekanik yönlendirmeyi telafi edemez.
Hurda Kontrolü ve Dinamikler: Uygun sümüklü böcek atma tasarımı ve tutarlı sıyırıcı ped basıncı, yıkıcı çift vuruşları önlemek için kritik öneme sahiptir.
Kestirimci Bakım: Çalıştırmadan arızaya geçişten sensör odaklı, strok sayımına dayalı bakıma geçiş, ciddi takım hasarlarını önler ve kalıbın yapısal bütünlüğünü korur.
İçindekiler
Erken damgalama kalıbı hasarının temel nedenlerini belirlemek, takım ömrünü uzatmak ve bakım maliyetlerini azaltmak için çok önemlidir. Yaygın faktörler arasında uygunsuz açıklık, aşırı yükleme, takımların yanlış hizalanması, uygun olmayan malzemeler ve yetersiz yağlama yer alır. Doğru arıza analizi, üreticilerin etkili düzeltici önlemleri seçmesine yardımcı olur.
Kök Neden Analizi (RCA), damgalama kalıplarının neden zamanından önce arızalandığını belirlemeye yardımcı olur. 5 Neden, Ishikawa diyagramları ve mikroskobik incelemeler gibi yöntemler, aşınma modellerini, yorulma çatlaklarını ve malzeme kusurlarını ortaya çıkarabilir. Mühendisler, takım kusurlarını ekipmanla ilgili sorunlardan ayırmak için hasarlı bileşenleri, pres tonaj kayıtlarını, malzeme özelliklerini ve makine hizalamasını incelemelidir.
Aşınma aşınması, sert parçacıkların veya iş parçası malzemelerinin metali kademeli olarak kesme yüzeylerinden çıkarması sonucu kör kenarlara ve aşırı çapaklara neden olduğunda meydana gelir. Adhesif aşınma (sürtünme), iş parçası ile metal damgalama kalıbı arasındaki sürtünme ve malzeme transferinden kaynaklanır. Doğru yağlama, uygun alet malzemeleri ve yüzey kaplamaları her iki aşınma mekanizmasını da en aza indirmeye yardımcı olur.
Mikro talaşlanma ve yorulma çatlaması, tekrarlanan darbe yüklerinden, aşırı gerilimden veya uygun olmayan takım çeliği özelliklerinden kaynaklanır. Kırılgan kesici kenarlar ufalanabilir, yetersiz malzeme mukavemeti ise deformasyona veya çatlamaya neden olabilir. Isıl işlemi, kenar geometrisini ve takım çeliği seçimini optimize etmek darbe direncini artırmaya ve kalıbın hizmet ömrünü uzatmaya yardımcı olur.
İş parçası malzemesi özellikleri damgalama kalıbının aşınmasını önemli ölçüde etkiler. Gelişmiş Yüksek Mukavemetli Çelik (AHSS) ve Ultra Yüksek Mukavemetli Çelik (UHSS), daha yüksek kesme kuvvetleri ve işleme gerilimi üretirken, alüminyum alaşımları malzeme yapışmasına ve aşınmaya karşı daha hassastır. Takım malzemelerinin, kaplamaların ve yağlamanın iş parçasıyla eşleştirilmesi, erken arızaların önlenmesine yardımcı olur.
Doğru damgalama kalıbı çeliğini seçmek, sertliği, aşınma direncini, tokluğu ve üretim maliyetlerini dengelemeyi gerektirir. Malzeme seçimi birincil arıza mekanizmasını, damgalama koşullarını ve beklenen üretim hacmini yansıtmalıdır.
D2 ve A2 gibi geleneksel takım çelikleri, genel damgalama uygulamaları için uygun maliyetli aşınma direnci sağlar. CPM 10V ve Vanadis 4 Extra dahil Toz Metalurjisi (PM) takım çelikleri, aşınma direncini ve kenar kırılmasına karşı direnci geliştirebilen daha ince, daha düzgün karbür yapılara sahiptir. PM çelikleri özellikle aşındırıcı malzemeler ve yüksek üretim hacimleri içeren zorlu uygulamalar için uygundur.
Malzeme Sınıfı | Üretim Süreci | Aşınma Direnci | Darbe Dayanıklılığı | Birincil Başvuru |
|---|---|---|---|---|
A2 | Geleneksel Külçe | Düşük | Yüksek | Düşük hacimli, hafif şekillendirici, yumuşak çelik. |
D2 | Geleneksel Külçe | Ilıman | Düşük | Orta hacimli, standart kesim. |
BGBM 10V | Toz Metalurjisi | Yüksek | Ilıman | Yüksek hacimli, aşındırıcı malzemeler, AHSS. |
Mikro Tanecikli Karbür | Sinterleme | Aşırı | Çok Düşük | Aşırı hacim, elektrikli çelik, sert presler. |
Tungsten karbür uçlar aşınmaya karşı olağanüstü direnç sağlar. Aşındırıcı uygulamalarda PM çeliklerinden büyük farklarla daha uzun ömürlüdürler. Karbür, elektrikli laminasyonların veya paslanmaz çeliğin yüksek hızda damgalanması için idealdir. Milyonlarca vuruş boyunca keskin bir kesme kenarı sağlar. Birçok yüksek hızlı motor maça kalıbı yalnızca karbür bileşenlere dayanır.
Ancak karbür ciddi ödünleşimleri beraberinde getirir. Başlangıç malzemesi ve işleme maliyeti yüksektir. Daha da önemlisi karbür son derece kırılgandır. Neredeyse hiçbir darbe dayanıklılığına sahip değildir. Karbür kullanmak üstün pres sertliği gerektirir. Herhangi bir yanal sapma veya açısal yanlış hizalama, karbür zımbayı anında parçalayacaktır. Karbüre geçmeden önce mükemmel mekanik yönlendirme sağlamalısınız.
Uygun ısıl işlem tartışılamaz. Alt tabakanın sertliği sonraki yüzey kaplamalarını desteklemelidir. Takım çeliği çok yumuşaksa kaplama altında deforme olur. Bu, yumurta kabuğu etkisi olarak bilinen sert kaplamanın çatlamasına ve pul pul dökülmesine neden olur. Östenitleme ve temperleme sıcaklıklarına sıkı sıkıya bağlı kalmak zorunludur. Satıcınızdan daima sertifikalı bir ısıl işlem tablosu isteyin.
Derin kriyojenik işlem, takım metalurjisini daha da geliştirir. İlk söndürmeden sonra çelik yaklaşık -300°F"ye (-184°C) soğutulur. Bu aşırı soğuk, tutulan osteniti daha sert, daha kararlı martenzite dönüştürür. Kriyojenik işlem dahili artık gerilimleri azaltır. Boyutsal stabiliteyi önemli ölçüde artırır ve genel aşınma direncini artırır. Kriyojenik işleme tabi tutulan takımlar, yüksek darbeli uygulamalarda kenarlarını çok daha uzun süre korur.
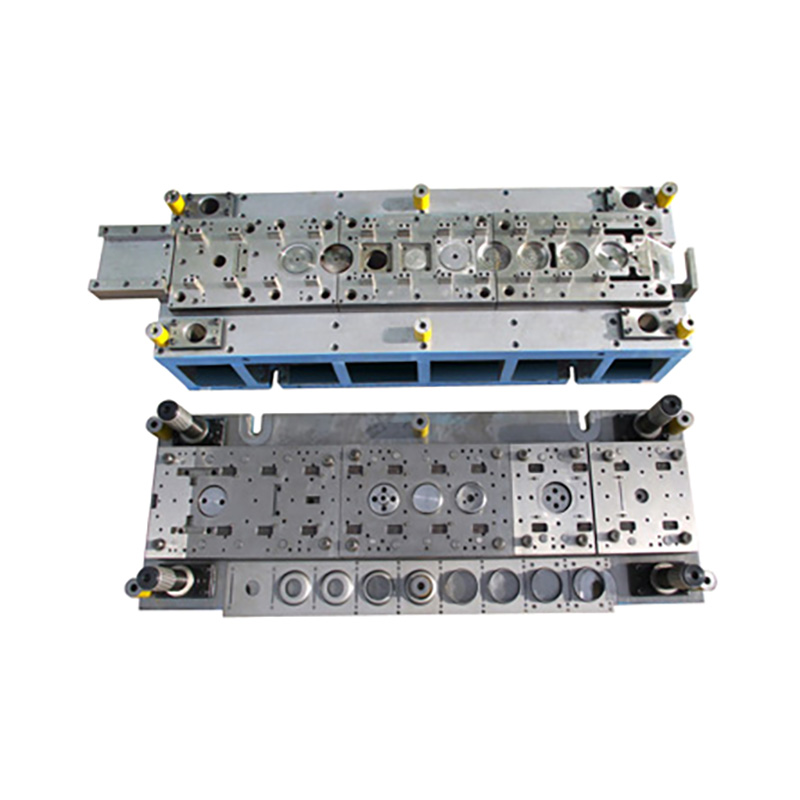
Yüzey kaplamaları ve işlemleri damgalama kalıbının aşınma direncini artırır, sürtünmeyi azaltır ve takımın servis ömrünü uzatır. Doğru kaplamanın seçilmesi iş parçası malzemesine, çalışma sıcaklığına ve birincil aşınma mekanizmasına bağlıdır.
Fiziksel Buhar Biriktirme (PVD), nispeten düşük sıcaklıklarda ince, aşınmaya dayanıklı kaplamalar uygulayarak takım boyutlarının korunmasına yardımcı olur ve onu hassas zımbalar ve kalıplar için uygun hale getirir. Kimyasal Buhar Biriktirme (CVD) genellikle daha yüksek işleme sıcaklıkları kullanır ve daha kalın, oldukça dayanıklı kaplamalar üretebilir, ancak boyutsal doğruluğu korumak için ek ısıl işlem veya son işlem gerektirebilir.
TiN, TiCN ve AlTiN kaplamalar farklı seviyelerde aşınma direnci ve termal koruma sağlar. TiN genel damgalama için uygun maliyetli bir seçimdir, TiCN zorlu malzemeler için daha fazla sertlik ve aşınma direnci sunar ve AlTiN önemli sürtünme ve ısı içeren uygulamalar için mükemmel yüksek sıcaklık stabilitesi sağlar. Optimum kaplama, malzeme uyumluluğuna ve damgalama koşullarına bağlıdır.
Kaplama Tipi | Sertlik (HV) | Sürtünme Katsayısı | En İyisi |
|---|---|---|---|
Kalay | ~2300 | 0.40 | Genel amaçlı, yumuşak çelik, düşük maliyetli. |
TiCN | ~3000 | 0.20 | Paslanmaz çelik, aşındırıcı aşınma direnci. |
AlTiN | ~3300 | 0.35 | AHSS, yüksek ısı, kuru işleme/damgalama. |
DLC (Elmas Benzeri Karbon) | ~2500 | 0.10 | Alüminyum damgalama, aşırı safra önleyici. |
Nitrasyon, sert çekirdeği korurken damgalama kalıplarının yüzey sertliğini ve aşınma direncini artırır. Özellikle büyük şekillendirme bileşenlerinde sürtünmeyi ve yüzey hasarını azaltmaya yardımcı olur. Nitrürlemenin PVD kaplamalarla birleştirilmesi, zorlu damgalama uygulamaları için ek yüzey koruması sağlar.
Uygun zımba-kalıp açıklığı çapak oluşumunu, sürtünmeyi ve erken takım aşınmasını azaltır. Açıklık, malzeme kalınlığı, mukavemeti ve damgalama gereksinimlerine göre seçilmelidir. Yetersiz boşluk sürtünmeyi ve sıyırma kuvvetini artırırken, aşırı boşluk pürüzlü kenarlara ve boyutsal kusurlara neden olabilir. Test, en uygun ayarın belirlenmesine yardımcı olur.
Etkili darbe kontrolü, delinmiş hurdaların kalıp yüzeyine geri dönmesini ve takımlara zarar vermesini önler. Uygun kalıp boşluğu, boşaltma açıları ve uygun kurşun tutma veya çıkarma mekanizmaları, hurdanın güvenilir bir şekilde çıkarılmasını sağlamaya yardımcı olur. Bu özellikler çift vuruş risklerini azaltır, darbeleri korur ve üretim stabilitesini artırır.
Sıyırıcı pedler, delme sırasında metal levhayı güvenli bir şekilde tutar ve çekme sırasında malzemeyi zımbadan çıkarır. Tutarlı sıyırıcı basıncı, yanal zımba hareketini ve eşit olmayan yüklemeyi önler. Düzgün seçilmiş helezon yaylar veya nitrojen gazlı yaylar, güvenilir sıyırma performansının korunmasına ve takım hasarlarının azaltılmasına yardımcı olur.
Zımba kenarı hazırlığı, son teknoloji dayanıklılığı ve kaplama performansını artırır. Kontrollü kenar honlama, mikro talaş oluşumunu ve erken aşınmayı azaltmaya yardımcı olan küçük bir yarıçap oluşturur. Uygun yarıçap, iş parçası malzemesine, kesme açıklığına ve takım gereksinimlerine bağlıdır.
Hassas yönlendirme sistemleri, damgalama sırasında kalıptan zımbaya doğru hizalamayı korur. Kılavuz pimleri, burçlar, aşınma plakaları ve topuk blokları yanal kuvvetleri kontrol etmeye ve takımların yanlış hizalamasını önlemeye yardımcı olur. Doğru yönlendirme eşit olmayan aşınmayı azaltır, boyutsal doğruluğu artırır ve kalıbın servis ömrünü uzatır.
Pres tonajı ve çerçeve sertliği, damgalama doğruluğunu ve takım dayanıklılığını doğrudan etkiler. Aşırı koç veya yatak sapması eşit olmayan açıklığa, aletin aşınmasına ve zımbanın kırılmasına neden olabilir. Yeterli kapasiteye, yapısal sağlamlığa ve uygun şok kontrolüne sahip bir presin seçilmesi, istikrarlı üretimin korunmasına yardımcı olur.
Damgalama yağlayıcıları şekillendirme işlemleri sırasında sürtünmeyi, ısıyı ve malzeme yapışmasını azaltır. Düz yağlar, suda çözünebilen yağlayıcılar ve uygun Aşırı Basınç (EP) katkı maddeleri farklı performans avantajları sunar. Yağlayıcı seçimi, gevşemeyi ve takım aşınmasını en aza indirmek için metal levhaya, şekillendirme basıncına ve çalışma koşullarına uygun olmalıdır.
Otomatik yağlama sistemleri damgalama sırasında tutarlı yağlayıcı dağıtımı sağlar. Programlanabilir püskürtme sistemleri uygulama zamanlamasını ve miktarını kontrol ederek kuru teması, aşırı yağ tüketimini ve operatör değişkenliğini azaltır. Doğru yağlama, şekillendirme tutarlılığını artırır ve takım bakım aralıklarının uzatılmasına yardımcı olur.
Kalıp içi sensörler ve akustik izleme sistemleri, ciddi takım hasarı meydana gelmeden önce damgalama anormalliklerinin tespit edilmesine yardımcı olur. Sensörler malzeme beslemeyi, sıyırma kuvvetini ve olağandışı kesme titreşimlerini izleyebilir. Kurşun çekme, zımba aşınması veya yanlış hizalamanın erken tespiti, beklenmedik arıza sürelerini azaltır ve önleyici bakımı destekler.
Düzenli zımba ve kalıp bileme, kesme kalitesini korur ve aşırı kenar aşınmasını önler. Bakım aralıklarında strok sayısı, çapak yüksekliği ve takım durumu dikkate alınmalıdır. Uygun taşlama, soğutma ve şimleme, takım sertliğinin korunmasına, kesme geometrisinin eski haline getirilmesine ve tutarlı damgalama performansının korunmasına yardımcı olur.
Standartlaştırılmış kalıp işleme ve depolama prosedürleri kazara hasar, korozyon ve kurulum hatalarının önlenmesine yardımcı olur. Depolama sırasında uygun kaldırma ekipmanı kullanın, kapatma yüksekliğini ve baskı ayarlarını doğrulayın ve uygun pas koruması uygulayın. Tutarlı çalışma prosedürleri takım güvenliğini, güvenilirliğini ve üretime hazır olma durumunu artırır.
Takım bakım kayıtları, kestirimci bakımı ve sürekli iyileştirmeyi destekler. Tekrarlanan sorunları tespit etmek için strok sayımlarını, bileme işlemlerini, bileşen değişimlerini ve kalıp ayarlamalarını takip edin. Bu bilgilerin analiz edilmesi, bakım programlarının optimize edilmesine, takım yükseltmelerinin değerlendirilmesine ve uzun vadeli üretim maliyetlerinin azaltılmasına yardımcı olur.
Takım ömrünün uzatılması kapsamlı ve mühendislik gerektiren bir strateji gerektirir. Pres hizalaması, hurda dökülmesi ve boşluklar kusurlu kalırsa takım çeliği kalitelerinin yükseltilmesi tamamen etkisizdir. İlk önce mekanik temeli ele almalısınız.
Damgalama işlemlerinizi anında istikrara kavuşturmak için şu uygulanabilir adımları uygulayın:
Aşınma mekanizmalarını tam olarak belirlemek için en yüksek bakım gerektiren kalıbınızda sıkı bir arıza analizi yapın.
Yeni malzemelere yatırım yapmadan önce pres paralelliğini, yatak sapmasını ve dahili kalıp yönlendirme sistemlerini denetleyin ve düzeltin.
Sümüklü böcek temizleme kanallarını yeniden tasarlayın ve yıkıcı çift vuruşları ortadan kaldırmak için aktif ejektör pimleri takın.
Yağlayıcı kimyasını, otomatik püskürtme sistemleri aracılığıyla uygulanan hedeflenen Aşırı Basınç (EP) katkı maddelerini içerecek şekilde yükseltin.
Uçlarda ciddi bozulma meydana gelmeden önce takımları bilemek için darbe sayımına dayalı öngörücü bakım planına geçiş.
C: Ortalama ömür, malzemeye ve tasarıma bağlı olarak büyük ölçüde değişiklik gösterir. Yumuşak çeliğin geleneksel D2 kalıpla damgalanması, bileme işlemleri arasında 100.000 vuruş gerçekleştirebilir. İnce elektrikli çeliği damgalayan bir karbür kalıp 2 milyon darbeyi aşabilir. AHSS"nin damgalanması bu aralıkları önemli ölçüde azaltır. Temel beklentiler spesifik uygulamaya göre belirlenmelidir.
C: Dar açıklık sürtünmeyi artırarak hızlı ısı oluşumuna ve şiddetli aşınmaya neden olur. Gevşek boşluk malzemeyi kesme yerine bükülmeye zorlar, kenar yuvarlamayı hızlandırır ve büyük çapakların oluşmasına neden olur. Hassas boşluk, temiz bir kırılma sağlarken sürtünmeyi en aza indirir ve doğrudan takımın ömrünü uzatır.
C: Kaplama pullanması veya yumurta kabuğu etkisi, takım çeliği alt katmanının sert PVD katmanını destekleyemeyecek kadar yumuşak olması durumunda meydana gelir. Yüksek damgalama basıncı altında alt tabaka deforme olur ve sert kaplamanın çatlamasına ve ayrılmasına neden olur. Kaplamayı desteklemek için uygun ısıl işlem veya ön nitrürleme gereklidir.
C: Genellikle tavsiye edilmez. Karbür aşınmaya karşı aşırı direnç sunarken oldukça kırılgandır. AHSS çok büyük tonaj gerektirir ve önemli ölçüde şok ve titreşim üretir. Bu darbe yüklemesi genellikle karbür zımbaları paramparça eder. Toz Metalurjisi (PM) çelikleri AHSS için daha iyi bir tokluk ve aşınma direnci dengesi sunar.
C: Helezon yaylar metal yorulması nedeniyle zamanla kuvvet kaybeder, bu da eşit olmayan sıyırma pedi basıncına neden olur. Bu eşit olmayan basınç, zımbanın yanal sapmasına ve kırılmasına neden olur. Azot gazlı yaylar, kullanım ömrü boyunca sabit, eşit basınç sağlayarak, sıyırma sırasında zımbanın mükemmel şekilde hizalı kalmasını sağlar.
C: Kurşun çekmenin başlıca nedeni zımba yüzeyi ile hurda arasında oluşan vakum veya kalıp düğmesindeki yetersiz taslak açısıdır. Ağır yağlayıcılar ile daha da kötüleşir. Hava ejektör pimleri, vakum blokları veya özel zımba yüzeyi geometrisi kullanılması emiş gücünü kırar ve sümüklüböcekleri aşağı doğru iter.


