
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-10-12 Kaynak:Bu site


Endüstriyel pres seçimi, üretim tesisleri için büyük riskler taşır. Ekipmanın yetersiz belirlenmesi kaçınılmaz olarak büyük kalıp hasarına ve üretim hatlarının durmasına neden olur. Standart tek noktalı veya iki noktalı presler, üretimin ölçeğini artırırken mekanik sınırlara ulaşır. Büyük panelli damgalama, aşamalı kalıplar ve asimetrik parçalar ciddi merkez dışı yüklere neden olur. Temel makineler, parça kalitesinden ödün vermeden bu eksantrik kuvvetleri kaldıramaz. yükseltme, Dört noktalı mekanik prese belirli üretim profilleri için katı bir geometrik ve kinematik gerekliliği temsil eder. Tesisler, bu ekipmanı taahhüt etmeden önce teknik uygunluğu, tesis hazırlığını ve satıcı yeteneklerini değerlendirmelidir. Bu kılavuz, bir fabrikanın hassasiyeti korumak, takımları korumak ve uzun vadeli üretim istikrarını sağlamak için tam olarak ne zaman dört noktalı süspansiyona geçmesi gerektiğini araştırıyor.
Merkez Dışı Yük Ustalığı: İki noktalı sistemlerde eşit olmayan kuvvet dağılımının kızağın devrilmesine neden olacağı büyük, asimetrik parçaları damgalarken dört noktalı mekanik pres zorunludur.
Kalıp Ömrünün Uzatılması: Devasa yatak boyutları boyunca sıkı kızak paralelliğini koruyan dört noktalı presler, takım aşınmasını ve bakım kesintilerini büyük ölçüde azaltır.
Malzeme Yetenekleri: Geri esnemeyi kontrol etmek için geniş bir alana dağıtılmış yüksek tonaj gerektiren Gelişmiş Yüksek Mukavemetli Çelikler (AHSS) ve alüminyum alaşımlarının oluşturulması için gereklidir.
Uygulama Gerçekliği: Geçiş, özel temel çukurları, artırılmış genel açıklık ve yükseltilmiş otomasyon entegrasyonu da dahil olmak üzere önemli tesis hazırlığı gerektirir.
Tedarik Stratejisi: Yeni ve yeniden oluşturulmuş seçeneklerin değerlendirilmesi ve OEM hizmet ağlarının değerlendirilmesi, baskı makinesinin teknik özellikleri kadar önemlidir.
İçindekiler
Pres kinematiği, kuvvetin tahrik mekanizmasından takıma nasıl aktarılacağını belirler. İki noktalı pres, kızağa bağlı iki askı noktası veya pitman kullanır. Bu tasarım, şahmerdanın altında ortalanan simetrik yükler için iyi çalışır. Bununla birlikte, Dört Noktalı Mekanik Pres, sürgünün köşelerine yakın konumlandırılmış dört ayrı süspansiyon noktasını kullanır. Bu geometrik düzenleme, makinenin kuvveti dağıtma şeklini temelden değiştirir. Dört köşe boyunca yük dağılımının fiziği, tüm strok boyunca kızağın destek plakasına paralel kalmasını sağlar. Damgalama kuvvetleri şahmerdaya doğru geri ittiğinde, dört pitman sapmaya eşit şekilde direnir. Bu çok noktalı süspansiyon, geniş yatak alanlarında büyük tonajları taşıyabilen sağlam ve stabil bir platform oluşturur. Kinetik enerji eşit şekilde aktarılarak sürgünün ağır yük altında yana doğru kayması önlenir.
İki noktalı mekanik preslerde aşırı merkez dışı yükler altında kızak devrilme yaşanabilir, bu da eşit olmayan kuvvet dağıtımına, kalıbın yanlış hizalanmasına ve takımın erken aşınmasına neden olabilir. Bu sorunlar, hasarlı zımbalara, tutarsız parça boyutlarına ve artan bakım maliyetlerine yol açabilir. Dört noktalı presler daha iyi yük dağılımı ve kayma stabilitesi sağlayarak büyük kalıp ve yüksek tonajlı damgalama uygulamalarında devrilme risklerini azaltır.
Tie-rod pres çerçeveleri, tepeyi, dikmeleri ve yatağı bağlamak için önceden yüklenmiş çelik çubuklar kullanır ve ağır yükler altında yüksek yapısal sağlamlık ve kontrollü çerçeve deformasyonu sağlar. Kaynaklı çerçeveler esnek yapı sunar ve uygun şekilde tasarlandığında güvenilir performans sağlayabilir. Çerçeve seçimi tonaja, sertlik gereksinimlerine, üretim maliyetlerine ve hassasiyet gereksinimlerine bağlıdır; büyük, ağır hizmet damgalama preslerinde yaygın olarak kullanılan bağlantı çubuğu tasarımları vardır.
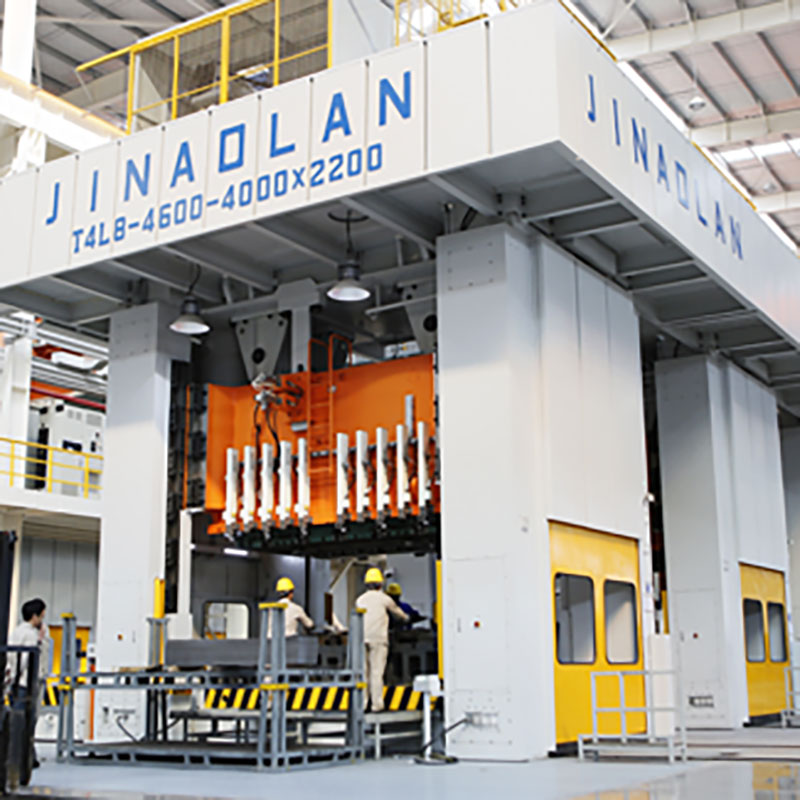
Yatak boyutu, dört noktalı askı gereklilikleri için birincil gösterge görevi görür. Bir yatak soldan sağa 120 ila 144 inç"i aştığında veya önden arkaya derin boyutlar gerektirdiğinde, dört noktalı süspansiyon tartışılmaz hale gelir. İki pitman, merkezin veya kenarların sapmasına izin vermeden devasa bir kaymanın açıklığını destekleyemez. Çok istasyonlu progresif kalıplar ve büyük transfer kalıpları için büyük yatak boyutları zorunludur. Otomotiv gövde panelleri, cihaz muhafazaları ve havacılık bölmeleri, tek bir alet içerisinde birden fazla şekillendirme, delme ve kesme istasyonu gerektirir. Parça kalıp içerisinde hareket ettikçe tonaj gereksinimleri yatak boyunca değişir. Dört noktalı kurulum, bu karmaşık, çok istasyonlu operasyonları hassasiyetten ödün vermeden gerçekleştirmek için gerekli destek ayak izini sağlar.
Büyük progresif kalıpları başarılı bir şekilde çalıştırmak için tesislerin, presin belirli geometrik kriterleri karşıladığından emin olması gerekir:
Kızak, tam yük altında yatak uzunluğunun fiti başına 0,002 inçlik bir paralellik sağlamalıdır.
Destek plakası, kalıbın merkez istasyonları altında eğilmeye karşı koyacak yeterli kalınlığa sahip olmalıdır.
Dikmeler, hurda atma ve otomatik parça çıkarma için yeterli açıklık sağlamalıdır.
Kapama yüksekliği, tesisin envanterindeki en yüksek kalıba uygun olmalı ve gelecekte yapılacak takım değişiklikleri için yer sağlamalıdır.
Damgalı parçaların tümü mükemmel simetrik değildir. Asimetrik çekme, kesme veya delme operasyonları doğal olarak tonaj merkezini pres yatağının fiziksel merkezinden uzaklaştırır. Örneğin, bir araba kapısının iç panelini damgalamak, bir uçta derin çekme ve diğer uçta sığ düzeltme gerektirir. Bu ciddi bir eksantrik yük oluşturur. Bu kalıbı iki noktalı bir preste çalıştırırsanız, makine paralelliği korumakta zorlanacaktır. Dört noktalı süspansiyon bu eksantrik yüklere mekanik olarak karşı koyar. Dört köşe bağlantısı eşit olmayan yukarı doğru kuvvetlere direnerek sürgüyü tamamen düz bir şekilde aşağı inmeye zorlar. Yatağın tamamında BDC doğruluğunun korunması, asimetrik parçaların kırışmadan, yırtılmadan veya ikincil düzleştirme işlemleri gerektirmeden doğru şekilde oluşmasını sağlar.
Malzeme bilimi baskı seçimini büyük ölçüde etkiler. Gelişmiş Yüksek Mukavemetli Çeliklerin (AHSS), Çift Fazlı (DP) çeliklerin ve havacılık sınıfı alüminyum alaşımlarının damgalanması aşırı zorlukları beraberinde getirir. Bu malzemelerin akması ve şekillenmesi önemli ölçüde daha yüksek tonaj gerektirir. Ayrıca ciddi bir geri esneme eğilimi gösterirler. Geri esnemeyi kontrol etmek, strokun alt kısmında geniş bir alana eşit olarak dağıtılmış yüksek tonajın uygulanmasını gerektirir. Ek olarak, yüksek gerilimli malzemelerin kesilmesi, büyük geçme kuvvetleri oluşturur. Malzeme kırıldığında, depolanan enerjinin aniden serbest bırakılması, ters tonaj olarak bilinen, basına bir şok dalgası gönderir. Bu şoku absorbe etmek için dört noktalı mekanik presin katıksız kütlesi, sertliği ve tekdüze kuvvet uygulaması gerekir. Daha hafif makineler, sürekli AHSS kesmenin yarattığı stres altında kendilerini parçalayacaklardır.
Malzeme Akma Dayanımı ve Pres Gereksinimleri | |||
Malzeme Türü | Tipik Akma Dayanımı (MPa) | Ters Tonaj Riski | Önerilen Baskı Yapılandırması |
|---|---|---|---|
Yumuşak Çelik (CQ/DQ) | 150 - 250 | Düşük | İki Noktalı veya Dört Noktalı |
Yüksek Mukavemetli Düşük Alaşımlı (HSLA) | 300 - 550 | Ilıman | Dört Noktalı (büyük yataklar için) |
Gelişmiş Yüksek Mukavemetli Çelik (AHSS) | 600 - 900+ | Yüksek | Dört Nokta (Zorunlu) |
Martensitik Çelikler | 900 - 1500+ | Aşırı | Dört Noktalı Hidrolik Damperli |
Dört noktalı mekanik presler, doğru koç hizalamasını korumak ve yanal hareketi en aza indirmek için genellikle 8 noktalı, tam uzunlukta kızak kılavuz sistemlerini kullanır. Uygun kızak kılavuzu sapmayı azaltır, damgalama hassasiyetini artırır ve eşit olmayan kalıp aşınmasını önler. Düşük sapma ve tutarlı hizalama, yüksek hacimli üretim sırasında çapakların, malzeme kusurlarının ve bakım gereksinimlerinin azaltılmasına yardımcı olur.
Krank mili tahrikleri genellikle yüksek hızlı kesme ve kısa stroklu işlemler için kullanılırken, eksantrik dişli tahrikleri genellikle daha uzun stroklar ve önemli şekillendirme enerjisi gerektiren büyük presler için tercih edilir. Her iki konfigürasyon da farklı kuvvet ve hız özellikleri sunar. Uygun tahrik sisteminin seçilmesi şekillendirme performansını, üretim verimliliğini ve ekipman güvenilirliğini artırır.
Otomatik damgalama sistemleri, verimliliği artırmak ve manuel işlemleri azaltmak için bobin besleyicileri, robotik taşıma ve aktarma mekanizmalarını entegre eder. Uygun yan açıklıklara ve uyumlu kontrol sistemlerine sahip dört noktalı presler, kalıp istasyonları arasında verimli malzeme hareketini destekler. Pres hareketi ile otomasyon ekipmanı arasındaki doğru senkronizasyon, çarpışmaların önlenmesine, aksama süresinin azaltılmasına ve tutarlı üretimin sürdürülmesine yardımcı olur.
Enerji tasarruflu damgalama presleri, elektrik tüketimini azaltmak için yüksek verimli motorlar, optimize edilmiş tahrik sistemleri ve uygun hız kontrolleri kullanır. Değişken frekanslı sürücüler (VFD"ler) uyumlu konfigürasyonlarda çalışma esnekliğini artırabilirken, rejeneratif sistemler yavaşlama sırasında enerjiyi geri kazanabilir. Güç tüketiminin ve motor performansının değerlendirilmesi, işletme maliyetlerinin azaltılmasına ve uzun vadeli verimliliğin artırılmasına yardımcı olur.
Yeni dört noktalı mekanik presler modern çerçeve tasarımları, otomasyon uyumluluğu ve üretici garantileri sunar ancak daha yüksek ilk yatırım gerektirir. Yeniden oluşturulan baskı makineleri, mevcut çerçeveleri, kontrolleri ve mekanik bileşenleri yükselterek satın alma maliyetlerini azaltabilir. Alıcılar karar vermeden önce ekipmanın durumunu, hassasiyet gereksinimlerini, güvenlik uyumluluğunu, bakım maliyetlerini ve beklenen hizmet ömrünü karşılaştırmalıdır.

Yüksek hassasiyetli dört noktalı presler, tutarlı slayt hizalamasını koruyarak, hurdayı azaltarak ve takım aşınmasını en aza indirerek yatırım getirisini (ROI) artırmaya yardımcı olur. Daha iyi damgalama doğruluğu, ikincil son işlem operasyonlarını ve planlanmamış aksama sürelerini de azaltabilir. Bu uzun vadeli tasarruflar, istikrarlı, yüksek hacimli üretimi desteklerken, daha yüksek ekipman maliyetlerinin karşılanmasına yardımcı olur.
Pres Yetenekleri ve Üretim Etkisinin Karşılaştırılması | ||
Özellik / Yetenek | İki Noktalı Mekanik Pres | Dört Noktalı Mekanik Pres |
|---|---|---|
Askıya Alma Noktaları | İki (Merkez-Sol, Merkez-Sağ) | Dört (Köşeye monte) |
Merkez Dışı Yük Kapasitesi | Düşük ila Orta | Olağanüstü Yüksek |
Kaydırak Devrilme Riski | Yüksek (asimetrik kalıplarla) | Neredeyse Elendi |
İdeal Yatak Boyutu | 120 inçten az | 120 inç ila 300+ inç |
Takım Aşınma Oranı | Eksantrik yükler altında hızlanır | Kesin paralellik nedeniyle en aza indirildi |
En İyi Uygulama | Simetrik kesme, daha küçük progresif kalıplar | Büyük gövde panelleri, AHSS, büyük transfer kalıpları |
İlk satın alma, OEM ilişkisinin yalnızca başlangıcıdır. Güçlü satış sonrası desteğin ve erişilebilir servis ağlarının önemini vurgulayın. Ağır tonajlı bir pres arızalandığında tüm üretim programı durur. Hemen görevlendirilebilecek yerli veya yüksek erişilebilir OEM servis teknisyenlerine ihtiyacınız var. Satıcının ortalama onarım süresi (MTTR) ölçümlerini ve uzaktan teşhis sağlama yeteneklerini değerlendirin. Güçlü bir bölgesel servis varlığına sahip bir üretici, küçük elektrik arızalarının felaketle sonuçlanan, birkaç hafta süren kesinti olaylarına dönüşmesini önler.
Kullanıma hazır çözümler nadiren karmaşık damgalama gereksinimlerine mükemmel şekilde uyar. Üreticinin makineyi özel ürün gruplarına göre özelleştirme yeteneğini değerlendirin. Derin çekilmiş parçalara uyum sağlamak için özel strok uzunlukları tasarlayabilirler mi? Mevcut kalıp envanterinizi kabul etmek için kapatma yüksekliklerini değiştirebilirler mi? OEM, pencere boyutlarını, destek plakası işlemeyi ve otomasyon entegrasyon noktalarını değiştirmeye yönelik mühendislik yeteneğini göstermelidir. Baskı makinesini özel transfer sisteminize göre tasarlama isteği, sorunsuz bir kurulum ve anında üretim verimliliği sağlar.
Tedarik zinciri güvenilirliği baskı makinesinin çalışma süresini doğrudan etkiler. Tescilli bileşenlerin riskini potansiyel satıcılarla tartışın. Bir üretici büyük ölçüde bilinmeyen, tescilli elektroniklere veya özel olarak işlenmiş aşınma parçalarına güveniyorsa, ciddi risklerle karşı karşıya kalırsınız. Kritik yedek parçalar için garantili teslimat süreleri talep edin. Yedek debriyaj/fren gruplarını, bronz burçları ve tahrik dişlilerini tedarik etmenin tam olarak ne kadar süreceğini bilmelisiniz. Pnömatik, hidrolik ve kontroller için standartlaştırılmış, ticari olarak temin edilebilen bileşenleri kullanan OEM"ler, çok daha güvenli, uzun vadeli bir yatırım sunar.
En zorlu kalıbınız için tonajın tam merkezini, gerekli yatak alanını ve geçme kuvvetlerini hesaplayın.
Potansiyel üreticilerden, önerilen pres çerçevesinin özel yük koşullarınız altında sonlu elemanlar analizini (FEA) talep edin.
Toprağın taşıma kapasitesini ve temelin hazır olup olmadığını belirlemek için kapsamlı bir tesis denetimi gerçekleştirin.
Sermaye harcamasını haklı çıkarmak için mevcut ekipmanınızdaki kızak devrilmesinin neden olduğu kalıp bakımının gizli maliyetlerini ölçün.
C: Temel fark, tahrik mekanizması ile kızak arasındaki bağlantı sayısında yatmaktadır. Dört noktalı pres, iki noktalı tasarıma kıyasla merkez dışı yükleri kaldırma ve büyük yatak alanları boyunca sıkı kaydırma paralelliğini koruma konusunda üstün yetenek sağlayan dört köşe bağlantısını kullanır.
C: Geniş yatak alanları gerektiren ve merkezden uzakta ciddi yüklerin taşınmasını gerektiren uygulamalar kesinlikle bu ekipmanı gerektirir. Buna otomotiv gövde panellerinin damgalanması, büyük cihaz imalatı, HVAC bileşenleri ve karmaşık çok istasyonlu progresif veya transfer kalıplarının çalıştırılması dahildir.
C: Eksantrik, merkezden kaçan yükler, tek veya iki noktalı preslerde kızağın devrilmesine veya eğilmesine neden olur. Bu sapma kalıp kılavuz pimlerine zarar verir ve tolerans dışı parçalar üretir. Dört noktalı presin dört köşeli desteği bu eşit olmayan kuvvetlere direnerek kalıp hasarını önler ve hassasiyeti korur.
C: Dört noktalı mekanik presler, özel uygulamalar için yaklaşık 400 tonla başlayabilse de, bunlar en yaygın ve kritik olan, genellikle 800 tondan 3.000+ tona kadar uzanan ağır hizmet aralığındadır.
C: Dört noktalı presler, sert kızak paralelliğini koruyarak eşit olmayan zımba aşınmasını ve kalıbın kesilmesini önler. Bu stabilite, gerekli takım bileme işlemleri arasındaki süreyi önemli ölçüde uzatır, takım odası işçiliğini azaltır ve genel takım bakım maliyetlerini düşürür.
C: Bu devasa makinelerin kurulumu mühendislikle tasarlanmış beton temel çukurları gerektirir. Tesisler toprak yükü taşıma testleri yapmalı ve dinamik şoku absorbe etmek ve çevredeki fabrika zeminini korumak için genellikle titreşim izolasyon yastıkları içeren derin, ağır takviyeli beton temeller kurmalıdır.


