
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-10-12 Kaynak:Bu site


Ağır hizmet şekillendirme ekipmanının seçilmesi, onlarca yıldır üretim kapasitesini, parça kalitesini ve tesis yerleşimini belirler. oluşturmak, Büyük Sac Levha Paneli çok büyük tonaj gerekliliklerini hassas sapma kontrolüyle dengelemeyi gerektirir. Malzeme akışını ve çevrim süresi verimliliğini aynı anda yönetmelisiniz. Yanlış tahrik mekanizmasının veya çerçeve tipinin seçilmesi, yüksek hurda oranlarına yol açar, erken kalıp aşınmasını hızlandırır ve uzun süreli arıza sürelerine neden olur. Bu kılavuz, hidrolik, mekanik ve servo tahrikli sistemleri karşılaştıran teknik bir değerlendirme çerçevesi sağlar. Sürücü kinematiğinin ve çerçeve mimarisinin belirli geniş formatlı damgalama gereksinimleriyle nasıl uyum sağladığını ayrıntılarıyla anlatıyoruz. Makine özelliklerini doğrudan parça geometriniz ve üretim hacminizle eşleştirmeyi öğreneceksiniz. Bu mekanik farklılıkları anlayarak, aşırı mühendislik yapmadan veya kurulumu gereğinden az boyutlandırmadan, üretim hattınız için ihtiyaç duyulan ekipmanı tam olarak belirleyebilirsiniz.
Hidrolik presler tüm strok boyunca tam tonaj sağlar ve bu da onları büyük, karmaşık panellerin derin çekilmesi için varsayılan seçim haline getirir.
Mekanik presler (özellikle bağlantı tahrikli konfigürasyonlar), yüksek hacimli, daha sığ panel üretimi için dakika başına üstün vuruş (SPM) sunar.
Servo tahrikli presler, daha yüksek bir başlangıç Sermaye Harcaması ile de olsa, hidrolik sistemlerin derin çekme yeteneklerini mekanik preslerin hızıyla birleştirerek programlanabilir strok profilleri sağlar.
Büyük panel üretimi için düz kenar (H-çerçeve) mimarisi zorunludur; aralıklı çerçeve presleri, merkez dışı yükler altında açısal sapmayı önlemek için gerekli sertliği sağlayamaz.
İçindekiler
Doğru tonajın hesaplanması, belirlenmesinde ilk adımdır büyük bir sac metal presinin . Mühendisler gerekli tonajı malzemenin kesme mukavemetine, malzeme kalınlığına ve kesimin veya formun toplam çevresine göre hesaplar. Temel kesme formülü çevre uzunluğunu malzeme kalınlığı ve malzemenin kayma mukavemeti ile çarpar. Daha sonra, takım aşınmasını ve malzeme değişikliklerini hesaba katmak için genellikle yüzde 20'lik bir güvenlik faktörü eklemelisiniz.
Örneğin, 120 inç çevre uzunluğuna sahip bir panelin 0,125 inç yumuşak çelikten (50.000 PSI kesme mukavemeti) kesilmesi 375 ton kuvvet gerektirir. Yüzde 20 güvenlik faktörünün eklenmesi gereksinimi 450 tona çıkarıyor. Farklı malzemeler bu hesaplamayı büyük ölçüde değiştirir.
Malzeme Türü | Ortalama Kayma Dayanımı (PSI) | Şekillendirme Özelliği |
|---|---|---|
Alüminyum (5052-H32) | 28.000 | Parçalanmaya yatkındır, cilalı takım gerektirir |
Yumuşak Çelik (1018) | 50.000 | Son derece öngörülebilir malzeme akışı |
Paslanmaz Çelik (304) | 75.000 | Yüksek iş sertleştirme oranı, yavaş çekme hızları gerektirir |
Gelişmiş Yüksek Mukavemetli Çelik (AHSS) | 120.000+ | Aşırı geri yaylanma, yüksek geçmeli şok |
Yatak boyutu veya destek alanı da aynı derecede önemlidir. Yatak, büyük progresif kalıpları veya transfer kalıp sistemlerini tamamen barındırmalıdır. Aletler asla destek plakasından sarkmamalıdır. Sarkan kalıplar, damgalama döngüsü sırasında ciddi devrilme anları yaratır. Bu eşit olmayan yükleme, kızak kılavuzlarına zarar verir ve kalıbın zamanından önce bozulmasına neden olur. Yatağı boyutlandırırken kalıp pabuçlarının, sıkıştırma mekanizmalarının ve kalıp içi algılama ekipmanlarının fiziksel ayak izini hesaba katın. Ayrıca yatağın altındaki otomatik hurda giderme sistemleri için açıklığa ihtiyacınız vardır.
Farklı damgalama işlemleri, özel baskı kuvveti, hız ve hareket kontrolü gerektirir. Körleme ve zımbalama, yüksek hızlı çalışma ve şok direnci gerektirirken derin çekme, kontrollü şekillendirme hızı ve sürekli kuvvet gerektirir. Bükme ve şekillendirme, alt ölü merkeze (BDC) yakın hassas kuvvet dağıtımına bağlıdır. Pres yeteneklerini operasyonla eşleştirmek şekillendirme doğruluğunu artırır, kalıp aşınmasını azaltır ve tutarlı üretim kalitesi sağlar.
Çizim derinliği ve malzeme akışı damgalama kalitesini doğrudan etkiler. Pres stroku uzunluğu, mevcut tonaj ve şahmerdan hızı, panel geometrisi ve malzeme özellikleriyle eşleşmelidir. Kalıp yastıkları veya nitrojen yayları aracılığıyla kontrol edilen uygun kalıp tutucu basıncı, derin çekme sırasında kırışma ve yırtılmanın önlenmesine yardımcı olur. Doğru kuvvet ve hareket kontrolü tutarlı panel boyutlarını destekler.
Dakikadaki strok sayısı (SPM) damgalama verimliliğini belirler, ancak daha yüksek hızlar her zaman verimliliği artırmaz. Boşaltma işlemleri genellikle daha hızlı yürütülürken derin çekme, malzeme hasarını önlemek için daha yavaş, kontrollü hareket gerektirir. Strok uzunluğunu, şekillendirme hızını ve otomatik beslemeyi optimize etmek, üretim çıktısını, parça kalitesini ve ekipman verimliliğini dengelemeye yardımcı olur.
Hidrolik presler, strok boyunca kontrol edilebilir şekillendirme kuvveti sağlayarak, onları derin çekme ve büyük panel şekillendirmeye uygun hale getirir. Ayarlanabilir koç hızı, strok uzunluğu ve bekleme süresi, malzeme akışının yönetilmesine ve kusurların azaltılmasına yardımcı olur. Genel olarak mekanik preslerden daha yavaş olmasına rağmen hidrolik sistemler otomotiv panelleri, cihaz gövdeleri ve karmaşık metal bileşenler için esneklik sunar.
Mekanik presler, yüksek hızlı, tekrarlanabilir damgalama işlemleri sağlamak için volan tahrikli mekanizmalar kullanır. Standart krank presleri kesme ve sığ şekillendirmeye uygundur, bağlantılı tahrikli presler daha iyi malzeme akışı için daha yavaş şekillendirme hareketi sağlar ve mafsallı mafsallı presler, basma ve hassas boyutlandırma için BDC"nin yakınında yüksek kuvvet sağlar. Yüksek verimlilikleri onları sürekli üretime uygun hale getirir.
Servo tahrikli presler, strok boyunca koç hızını, konumunu ve hareket profillerini ayarlamak için programlanabilir motor kontrolünü kullanır. Derin çekme, kesme ve hassas şekillendirme gibi işlemleri desteklerken proses esnekliğini artırır ve potansiyel olarak enerji tüketimini azaltırlar. İlk yatırım ve kontrol sistemi karmaşıklığı daha yüksek olmasına rağmen servo presler, çeşitli panel tasarımları üreten üreticiler için avantajlar sunmaktadır.
Sürücü Tipi | Tonaj Kullanılabilirliği | Hız (SPM) | En İyi Uygulama | Birincil Sınırlama |
|---|---|---|---|---|
Hidrolik | Tam vuruş | Yavaştan Ortaya | Derin çekme, değişken vuruş | Sıvı bakımı, daha yavaş döngüler |
Mekanik (Krank) | Yalnızca BDC yakınında | Çok Yüksek | Körleme, sığ şekillendirme | Sabit strok, yüksek darbe şoku |
Mekanik (Bağlantı) | Yalnızca BDC yakınında | Yüksek | Orta düzeyde çizim, otomatik paneller | Karmaşık mekanik bağlantı |
Servo Tahrikli | Programlanabilir | Orta ila Yüksek | Karmaşık şekillendirme, çok amaçlı | Yüksek başlangıç sermaye harcaması |
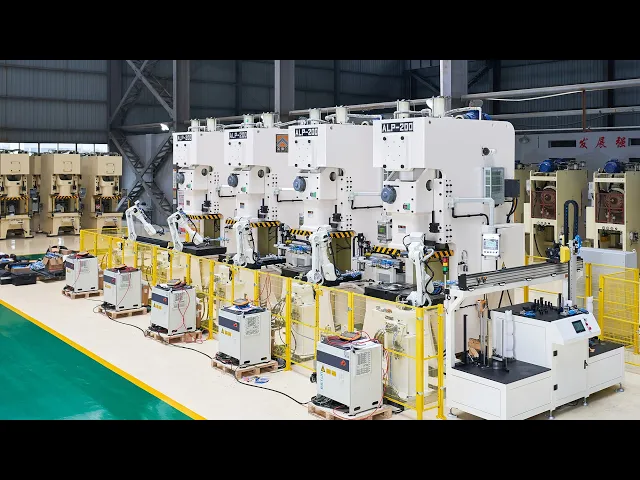
Düz kenarlı (H-çerçeve) presler, yüksek yapısal sağlamlık ve eşit yük dağılımı sağlayarak onları büyük panel damgalama için ideal kılar. Güçlendirilmiş çerçeveleri, önceden yüklenmiş bağlantı çubukları ve hassas kaydırma kılavuzları sapmayı en aza indirir ve kaydırmadan desteğe paralelliği korur. Bu stabilite şekillendirme doğruluğunu artırır, kalıp aşınmasını azaltır ve yüksek tonajlı yükler altında tutarlı üretimi destekler.
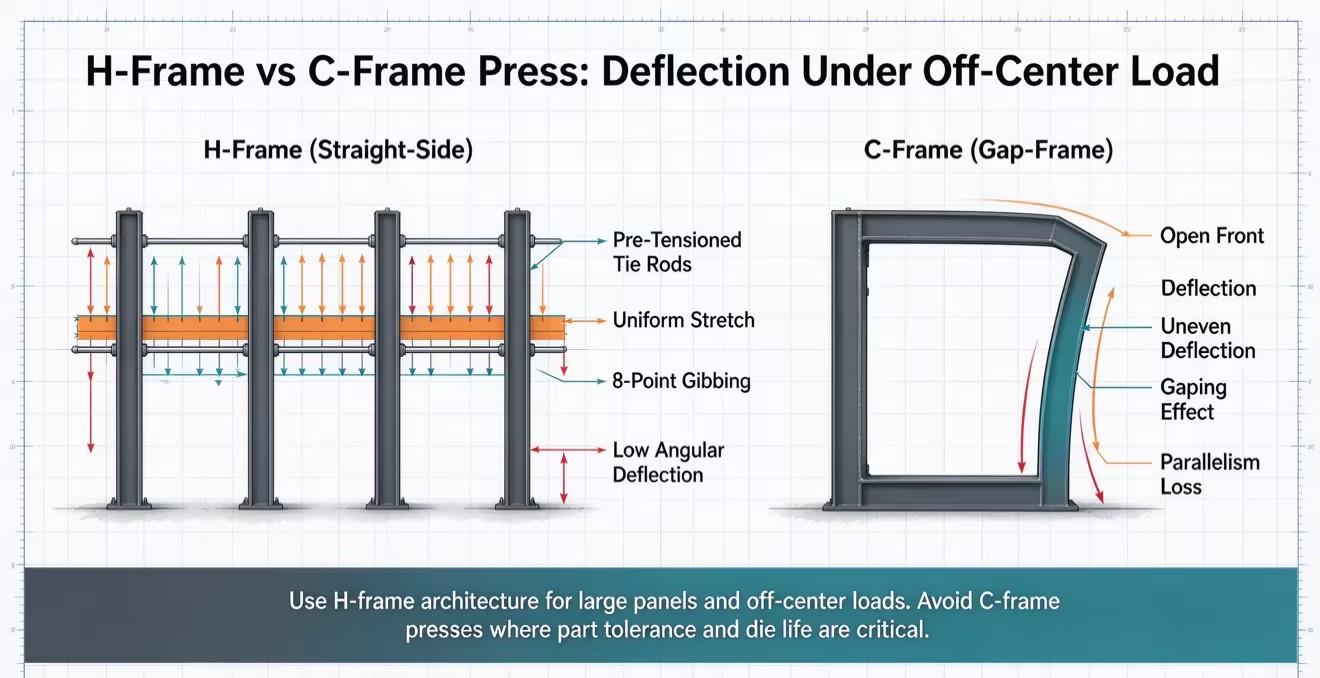
Aralıklı çerçeve (C-çerçeve) presler, uygun takım erişimi ve esnek malzeme taşıma olanağı sunar ancak ağır veya merkez dışı yükler altında çerçevenin sapmasına karşı daha hassastır. Aşırı deformasyon kalıp hizalamasını etkileyebilir, takım aşınmasını hızlandırabilir ve parça doğruluğunu azaltabilir. Büyük panel damgalama için, yüksek sertlik ve hassasiyetin gerekli olduğu durumlarda genellikle düz kenarlı presler tercih edilir.
Takım uyumluluğu damgalama kalitesini ve üretim esnekliğini doğrudan etkiler. Kalıp yastıkları derin çekme sırasında ham parça tutma kuvvetini kontrol ederek kırışıklıkların ve malzemenin yırtılmasının önlenmesine yardımcı olur. Hidrolik yastıklar ayarlanabilir basınç kontrolü sağlarken Hızlı Kalıp Değiştirme (QDC) sistemleri takım değiştirmeyi basitleştirir ve arıza süresini azaltır. Uyumlu takımlama ve otomasyon özelliklerinin seçilmesi verimliliği artırır ve tutarlılığı oluşturur.
Otomatik malzeme taşıma, büyük panel damgalamada güvenliği, verimliliği ve tutarlılığı artırır. İstifleyiciler, robotik transferler ve çift boşluk dedektörleri güvenilir tabaka beslemeyi ve parça hareketini destekler. Pres ve transfer ekipmanı arasındaki uygun senkronizasyon çarpışmaları önler, takımları korur ve yüksek hacimli üretimin istikrarlı olmasını sağlar.
Presin enerji verimliliği tahrik teknolojisine, çalışma döngülerine ve üretim gereksinimlerine bağlıdır. Hidrolik presler esnek kuvvet kontrolü sunar, mekanik presler sürekli yüksek hacimli damgalama için verimlidir ve servo presler potansiyel yenilenebilir enerji geri kazanımı ile programlanabilir hareket sağlar. Elektrik tüketimini, bakım maliyetlerini ve üretim verimliliğini değerlendirmek, üreticilerin uzun vadeli işletme giderlerini optimize etmesine yardımcı olur.
Malzeme kesme mukavemeti ve çevre formüllerini kullanarak takım aşınmasını hesaba katmak için yüzde 20"lik bir güvenlik marjı ekleyerek tonaj gereksinimlerini tam olarak hesaplayın.
Herhangi bir ekipman spesifikasyonunu tamamlamadan önce tesisinizin temel kapasitesini, çukur derinliği potansiyelini ve tavan vinci sınırlarını denetleyin.
Malzeme akış dinamiklerini doğrulamak için kısa listedeki üreticilerden gerçek takımlarınızı ve üretim malzemelerinizi kullanan fiziksel kalıp denemeleri talep edin.
Açısal sapmayı önlemek ve takım yatırımlarınızı merkez dışı yükleme hasarından korumak için özel olarak düz kenarlı çerçeve mimarilerini belirtin.
C: Tonaj tamamen malzeme kalınlığına, kesme mukavemetine ve toplam kesim çevresine bağlıdır. Evrensel bir minimum sınır olmasa da, büyük otomotiv veya cihaz panellerinin oluşturulması genellikle 600 tondan başlayan makineler gerektirir. Ağır hizmet uygulamaları, gerekli kesme kuvvetlerini karşılamak ve büyük transfer kalıpları için yeterli yatak alanı sağlamak için sıklıkla 2.000 tonu aşar.
C: Hidrolik sistemler derin çekme için üstündür. Tüm strok uzunluğu boyunca tam nominal tonaj sağlarlar. Bu, motoru durdurmadan derin, kontrollü malzeme akışına olanak tanır. Mekanik sistemler strokun yukarısında mevcut tonajı kaybeder, bu da makineyi aşırı boyutlandırmadan derin çekmeleri zorlaştırır veya imkansız hale getirir.
C: Evet, birçok uygulamada. Servo sürücüler, programlanabilir strok profilleri sunarak, hidrolik sistemlerin yavaş şekillendirme hızlarını ve bekleme sürelerini taklit etmelerine olanak tanır. Hidroliğin derin çekme yeteneklerini mekanik sistemlerin yüksek hızlı geri çekilme ve yaklaşma aşamalarıyla birleştirerek atölyede benzersiz bir esneklik sunarlar.
A: Bir kalıp yastığı, kalıbın içindeki boş tutucu halkaya yukarı doğru basınç uygular. Bu kontrollü tutma basıncı, derin çekme işlemleri sırasında sacın kalıp boşluğuna çekilirken kırışmasını önler. Malzeme akışını yönetir ve karmaşık geometrilerde parça bütünlüğünü korur.
C: Merkezden kaçık yükleme, şekillendirme kuvvetleri şahmerdanın altında tam olarak merkezlenmediğinde meydana gelir ve ciddi devrilme momentleri yaratır. Bu kuvvetlere direnmek için sağlam 8 noktalı kaydırma kılavuzlarına sahip düz kenarlı (H-çerçeve) bir tasarım seçmelisiniz. Aralıklı çerçeve makineleri, merkez dışı yükler altında dengesiz bir şekilde saparak parça toleranslarını bozar ve kalıp aşınmasını hızlandırır.
C: Yüksek tonajlı makineler, alt çerçeve bileşenlerini, kalıp yastıklarını ve hurda konveyörlerini barındırmak için derin beton çukurlara ihtiyaç duyar. Temel, dinamik şok yüklerini absorbe edecek şekilde tasarlanmış, yoğun şekilde güçlendirilmiş betona sahip olmalıdır. Toprak taşıma testleri, sıvı yönetimi için karter pompaları ve titreşim izolasyon yastıkları kurulumdan önce zorunlu mühendislik gereksinimleridir.


