
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-10-12 Kaynak:Bu site


Baskı kapasitesinin yanlış hesaplanması ciddi mali ve operasyonel riskler taşır. Bir makineyi gereğinden küçük boyutlandırmak, feci çerçeve arızalarına, motorların durmasına ve takımların parçalanmasına yol açar. Aşırı boyutlandırma, sermaye harcamalarının boşa gitmesine ve aşırı enerji tüketimine neden olur. Tesis yöneticileri ve üretim mühendisleri sıkı bir dengeleme eylemiyle karşı karşıyadır. Aşırı sermaye harcamadan mevcut üretim gereksinimlerini gelecekteki ölçeklenebilirlikle uyumlu hale getirmelisiniz. Malzeme akma mukavemeti, parça boyutları ve işleme karmaşıklığının tümü ekipman ihtiyaçlarınızı belirler.
Elektrikli pres tonaj seçimi için teknik bir çerçeveyi inceleyeceğiz . Bu kılavuz operasyonel eşiklerini, tesis gerekliliklerini ve uygulama sınırlarını, , 200 Tonluk Power Press'in 400 tonluk ve 600 tonluk alternatifleriyle karşılaştırarak değerlendirir. Makine özelliklerini kalıp gereksinimlerine göre nasıl eşleştireceğinizi, çerçeve sapmasını kontrol etmeyi ve ağır hizmet tipi tesis altyapısını nasıl planlayacağınızı öğreneceksiniz.
Tonaj Hesaplaması Bir Tampon Gerektirir: Her zaman belirli malzeme ve operasyon için gereken temel tonajı hesaplayın, ardından takım aşınmasını ve malzeme değişimini hesaba katmak için minimum %20 güvenlik marjı ekleyin.
Tonajı Sadece Malzemeyle Değil, Kalıplamayla da Eşleştirin: Aşamalı kalıplar ve merkezden uzak yükleme, basit, tek istasyonlu kesimden çok daha yüksek tonaj ve çerçeve sertliği gerektirir.
Tesis Altyapısı Fizibiliteyi Belirler: 200 tonluk bir baskı makinesini 400 tonluk veya 600 tonluk bir baskı makinesine yükseltmek, zemin yükleme gereksinimlerini temelden değiştirir ve genellikle özel temel çukurları ve özel donanım gerektirir.
Sapma Hassasiyetin Düşmanıdır: Daha yüksek tonajlı presler yalnızca saf kuvvet için değil, aynı zamanda yüksek gerilimli malzemelerle çalışırken çerçeve sapmasını en aza indirmek, parça tutarlılığını sağlamak ve kalıp ömrünü uzatmak için de gereklidir.
Kontrol Sistemleri Değeri Artırır: Ham gücün ötesinde, modern tutarlı basınç kontrolü ve kullanım kolaylığı, ağır hizmet tipi preslerin uzun vadeli yatırım getirisini belirler.
İçindekiler
Pres tonajı hesaplaması kesme çevresi, malzeme kalınlığı ve kesme mukavemeti ile başlar. Körleme ve zımbalama için temel formül Kuvvet = Kesme Çevresi × Malzeme Kalınlığı × Kesme Dayanımıdır. Bu, takımlama koşullarına, malzeme değişikliklerine ve gerçek üretim gereksinimlerine göre ayarlanması gereken bir başlangıç kuvveti tahmini sağlar.
Malzeme kalınlığı, mukavemeti ve şekillendirme derinliği damgalama presi tonaj gereksinimlerini doğrudan etkiler. Daha kalın metaller ve yüksek mukavemetli çelikler genellikle daha fazla şekillendirme kuvveti gerektirirken, derin çekme de yeterli strok uzunluğu ve ham tutucu kontrolü gerektirir. Mühendisler, pres kapasitesini seçmeden önce malzeme özelliklerini, şekillendirme karmaşıklığını ve strok boyunca gerekli kuvveti değerlendirmelidir.
Damgalama presi tonajını seçerken %20-%30"luk bir kapasite marjı bir ön kılavuz görevi görebilir. Örneğin, 160 tonluk bir şekillendirme gereksinimi, 200 tonluk bir pres düşünüldüğünde haklı görülebilir. Bu marj, malzeme farklılıklarına, takım aşınmasına ve değişen üretim koşullarına uyum sağlamaya yardımcı olur. Nihai seçim aynı zamanda baskı kuvveti eğrisini, mevcut enerjiyi ve üretici spesifikasyonlarını da doğrulamalıdır.
Geçmeli şok olarak da adlandırılan ters tonaj, kesme veya zımbalama sırasında malzeme kırılması sırasında depolanan enerjinin aniden serbest bırakılmasıyla ortaya çıkar. Aşırı şok, pres çerçevelerine, takımlara ve aktarma organları bileşenlerine zarar verebilir. Doğru pres seçimi, sağlam çerçeve yapısı ve uygun şok sönümleme sistemleri titreşimi, ekipman aşınmasını ve bakım maliyetlerini azaltmaya yardımcı olur.
200 tonluk damgalama presleri orta ağırlıkta kesme, delme, delme ve sığ şekillendirme işlemleri için uygundur. Yaygın uygulamalar arasında otomotiv braketleri, elektrik muhafazaları, cihaz bileşenleri ve genel metal levha parçalar yer alır. Birçok endüstriyel üretici için şekillendirme kapasitesi, makine boyutu ve üretim verimliliği arasında pratik bir denge sunarlar.
200 tonluk presler, yatak boyutlarına ve çerçeve tasarımına bağlı olarak genellikle küçük ve orta büyüklükteki kalıpları barındırır. Büyük progresif kalıplar veya eşit olmayan yükleme, makinenin izin verilen kapasitesini aşabilir ve kızak sapmasına veya takımın yanlış hizalanmasına neden olabilir. Mühendisler ekipmanı seçmeden önce yatak boyutunu, şahmerdan boyutlarını, kalıp açıklığını ve merkez dışı yük sınırlarını doğrulamalıdır.
200 tonluk mekanik presler, dakikada nispeten yüksek strok (SPM) sunabilir, bu da onları tekrarlayan, yüksek hacimli damgalama işlemleri için uygun hale getirir. Otomatik besleyiciler ve malzeme düzleştiriciler verimliliğin en üst düzeye çıkarılmasına yardımcı olur. Ancak gerçek üretim hızı, yalnızca tonajdan ziyade pres tasarımına, strok uzunluğuna, takım karmaşıklığına ve şekillendirme gereksinimlerine bağlıdır.
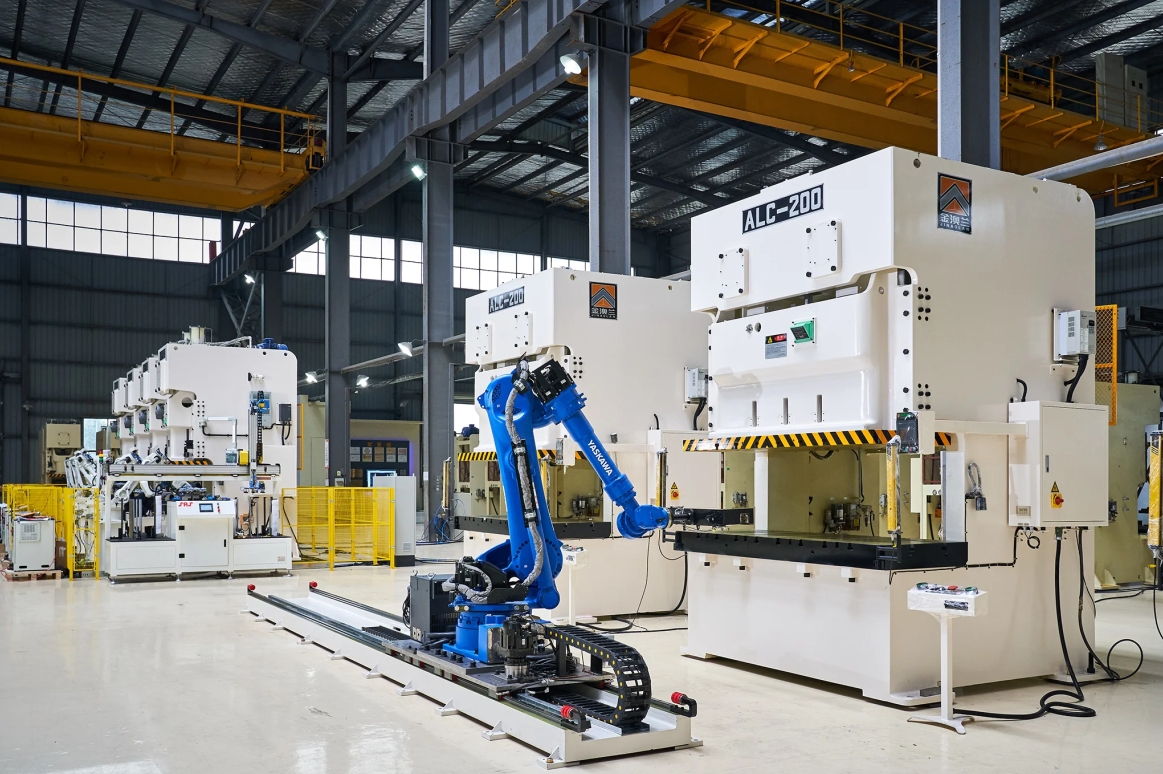
Üretimin daha kalın malzemeler, yüksek mukavemetli çelik veya karmaşık progresif kalıplar içerdiği durumlarda 200 tonluk bir presinden 400 tonluk bir prese yükseltme uygundur. 400 tonluk bir pres, eşzamanlı kesme, delme ve bükme işlemleri için daha fazla şekillendirme kapasitesi sağlar. Yükseltme, hesaplanan tonaj gereksinimlerine, kalıp boyutlarına ve üretim taleplerine dayanmalıdır.
Sert çerçeveli ve gelişmiş kızak yönlendirme sistemlerine sahip 400 tonluk presler, progresif kalıpların oluşturduğu eşit olmayan yükleri daha iyi yönetebilir. Doğru yük dağıtımı, şahmerdan sapmasını, takım yanlış hizalamasını ve erken kalıp aşınmasını azaltmaya yardımcı olur. Mühendisler, damgalama doğruluğunu ve ekipman güvenilirliğini korumak için makinenin izin verilen merkez dışı yükleme kapasitesini doğrulamalıdır.
Düz kenarlı pres çerçeveleri, ağır hizmet damgalama için yüksek yapısal sağlamlık ve geliştirilmiş sapma kontrolü sunar. Güçlendirilmiş dikmeler, önceden yüklenmiş bağlantı çubukları ve hassas kaydırma kılavuzları, yük altında şahmerdan-yatağa paralelliğin korunmasına yardımcı olur. Bu stabilite boyutsal doğruluğu artırır, çapak oluşumunu azaltır ve takımın servis ömrünü uzatır.
600 tonluk damgalama presleri genellikle büyük otomotiv bileşenleri, ağır cihaz parçaları ve karmaşık metal şekillendirme operasyonları için kullanılır. Yüksek tonaj kapasiteleri, kalın malzemeler, büyük kalıplar ve derin çekme gibi zorlu uygulamaları destekler. Uygun kuvvet kontrolü, malzeme akışının korunmasına ve şekillendirme kusurlarının azaltılmasına yardımcı olur.
600 tonluk bir pres seçerken strok uzunluğu, kapatma yüksekliği ve kalıp alanı kritik öneme sahiptir. Büyük veya derin çekilmiş bileşenler yeterli koç hareketi, takım açıklığı ve parça çıkarma alanı gerektirir. Mühendisler, verimli üretim ve güvenli çalışmayı sağlamak için kalıp boyutlarını, kızak ayar aralığını ve otomasyon açıklığını doğrulamalıdır.
600 tonluk presler şekillendirme kapasitesi, strok hızı ve enerji tüketiminin dikkatli bir şekilde dengelenmesini gerektirir. Mekanik presler verimli tekrarlı çalışma sunarken, servo tahrikli sistemler gelişmiş şekillendirme kontrolü için ayarlanabilir hareket profilleri sağlar. Ram hızının ve otomatik malzeme işlemenin optimize edilmesi, üretim verimini artırabilir ve gereksiz enerji tüketimini azaltabilir.

Mekanik presler yüksek üretim hızları sağlar ve genellikle kesme, delme ve sığ şekillendirme için uygundur. Hidrolik presler, strok boyunca kontrol edilebilir kuvvet sağlayarak onları derin çekme ve karmaşık şekillendirme için uygun hale getirir. Doğru çalıştırma sisteminin seçilmesi şekillendirme derinliğine, hız gereksinimlerine ve üretim hacmine bağlıdır.
Pres yatağı ve şahmerdan boyutları, aletin kapladığı alana uygun olmalı ve yeterli yük desteği sağlamalıdır. Yanlış kalıp eşleştirme, eşit olmayan kuvvet dağılımına, takım deformasyonuna ve tutarsız parça kalitesine neden olabilir. Mühendisler, ekipmanı satın almadan önce destek boyutlarını, kızak boyutunu, kelepçeleme düzenlemelerini ve kalıp açıklığını doğrulamalıdır.
Pres Kapasitesi | Tipik Çerçeve Türü | Uygun Uygulamalar | Üretim Hızı |
|---|---|---|---|
200 Ton | C-Çerçeve / Düz Taraf | Körleme, sığ şekillendirme | Genellikle daha yüksek |
400 Ton | Düz Taraf | Progresif kalıplar, orta şekillendirme | Orta |
600 Ton | Ağır Düz Taraf / Hidrolik | Derin çekme, büyük paneller | Genellikle daha düşük |
Gerçek strok hızı ve şekillendirme kapasitesi, pres tasarımına, tahrik teknolojisine, takımlara ve çalışma koşullarına bağlıdır.
Strok uzunluğu, şahmerdanın hareket mesafesini belirlerken kapatma yüksekliği, belirtilen ayarlama koşulları altında strokun alt kısmındaki kullanılabilir takım alanını tanımlar. Her iki parametrenin de kalıp yüksekliği, şekillendirme derinliği ve parça çıkarma gereksinimleriyle eşleşmesi gerekir. Uygun açıklık, takım müdahalesini önler ve etkili damgalama işlemlerini destekler.
Modern damgalama presleri, operasyonel doğruluğu ve verimliliği artırmak için PLC kontrol cihazlarını, HMI arayüzlerini ve izleme sistemlerini kullanır. Uyumlu sürücülerde programlanabilir hareket kontrolü, reçete depolama, tonaj izleme ve hata teşhisi gibi özellikler kurulum süresinin azaltılmasına, aşırı yüklemelerin önlenmesine ve tutarlı üretim kalitesinin korunmasına yardımcı olur.
Yatak boyutunu seçmeden önce en büyük kalıp ayak izlerinizi haritalandırın ve gerekli merkez dışı yük kapasitesini hesaplayın.
Mevcut üretim çalışmalarınız için temel kuvvet verilerini yakalamak amacıyla mevcut ekipmanınıza tonaj monitörleri takın.
Tesisinizin zemininde karot delme işlemi yapması ve ağır makine kurulumu için beton derinliğini doğrulaması için bir yapı mühendisi kiralayın.
Maksimum yük altında çerçeve sapma toleranslarını doğrulamak için baskı üreticisinden sonlu elemanlar analizi (FEA) raporları isteyin.
C: Presin boyutunun küçük olması ciddi mekanik arızalara neden olur. Motor duracak ve debriyaj yük altında kayacaktır. Zımba ve kalıbın yanlış hizalanmasına neden olan aşırı çerçeve sapması meydana gelir. Bu, takımın hızlı aşınmasına, parçaların çapak almasına ve sonunda çerçevenin ciddi şekilde çatlamasına veya kalıbın tahrip olmasına neden olur.
C: Temel tonajı standart bir formül kullanarak hesaplarsınız: Tonaj = (Kesme uzunluğu × Malzeme kalınlığı × Malzeme kesme mukavemeti) / 2000. Takım aşınmasını, malzeme değişimini ve makinenin ömrünü hesaba katmak için bu temel çizgiye her zaman %20 ila %30"luk bir güvenlik marjı ekleyin.
C: Yalnızca çok küçük, ince ölçülü parçalar için mümkündür. Derin çekme tipik olarak tüm strok boyunca tam tonaj gerektirir ve bu da hidrolik preslerin lehinedir. Genellikle standart 200 tonluk mekanik preslerin strok uzunluğu kapasitesini aşar. Derin şekillendirme genellikle gereksinimleri 400 tonluk veya 500+ tonluk makinelere doğru iter.
C: Aşırı sapma, vuruş sırasında zımbanın ve kalıbın yanlış hizalanmasına neden olur. Bu yanlış hizalama, hızlı takım aşınmasına, düşük parça kalitesine ve sonunda kalıp arızasına yol açar. Daha yüksek tonajlı çerçeveler sapmaya daha iyi direnç gösterir, paralelliği korur ve takım boyunca tutarlı basınç kontrolü sağlar.
C: Bu devasa makineler standart 6 inçlik fabrika zeminlerine oturamaz. Mühendislik ürünü, izole edilmiş beton temeller ve çukurlar gerektirirler. Bu özel temeller operasyonel şoku emer, titreşim aktarımını önler ve makinenin ve takımlarının muazzam statik ağırlığını güvenli bir şekilde destekler.
C: Yük şahmerdanın altında ortalanmazsa, pres maksimum nominal tonajını güvenli bir şekilde sağlayamaz. Progresif kalıplarda yaygın olan merkez dışı yükleme, kızağın devrilmesine neden olur. Bu, eğer pres yeterli sağlamlığa sahip değilse ciddi saplama aşınması, çerçeve hasarı ve takımların yanlış hizalanması riski taşır.


